安徽力控去毛刺使用场景
关键词: 安徽力控去毛刺使用场景 去毛刺

 2026.11.02
文章来源:
复杂曲面、轮廓起伏以及工件装夹带来的位置变化,都会影响机器人去毛刺时工具与工件的接触状态。传统固定轨迹主要解决“工具走到哪里”,而加入力位补偿后,还可以围绕接触力进行相应调节,为曲面、凸凹表面等接触式加工提供更多适应空间。盈连科技围绕这一环节开发FDC力控系统,其中FEG-5045具备接触力调节、复杂凸凹面适应、重力补偿及位置补偿等功能,并可用于金属焊缝打磨、抛光及铸件合模线等加工任务。在机器人去毛刺项目中,还可结合专业打磨机器人和相应末端工具,根据工件结构确定力控配置。对于考察力控磨抛厂家的企业而言,从力控系统、打磨工具到机器人及工作站的配套能力,可以为不同接触式加工任务提供更丰富的方案选择。生产线需要连续去毛刺时,还应考虑工具使用和耗材更换等辅助环节。安徽力控去毛刺使用场景
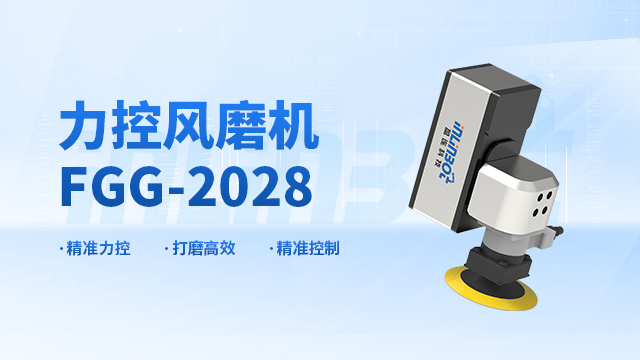
复合材料零部件的材料组成、结构以及前序加工方式存在差异,因此选择机器人磨抛设备厂家时,工艺匹配能力比简单比较某一款机器更值得关注。面对钻孔后的孔边、切削后的外轮廓或其他局部待修整区域,需要先根据实际样件判断加工状态,再确定机器人动作、末端工具及加工方式;对于不同规格的零件,还要考虑后续换型时设备是否便于重新配置。盈连科技专注机器人力控磨抛相关业务,形成了专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统、智能电气控制系统以及力控打磨工作站等产品布局。针对复合材料零部件的去毛刺项目,可从实际样件和生产任务出发进行工艺与设备配置,根据具体材料和加工要求确定所需产品,为机器人去毛刺从单一设备选型延伸到整套加工方案提供更多配置空间。工业去毛刺实力厂家盈连科技可根据实际工件的去毛刺任务配置专业打磨机器人及相应工具。
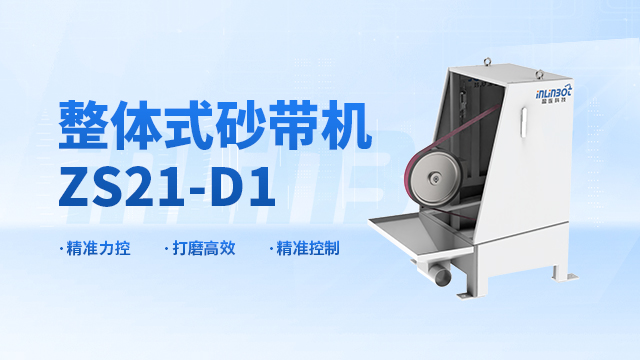
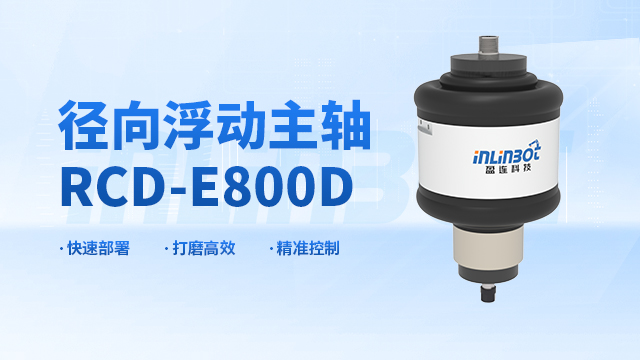
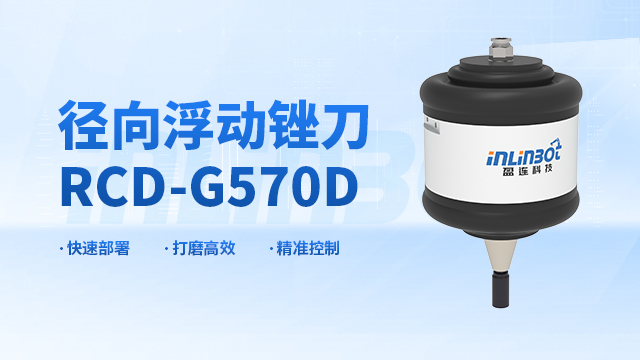
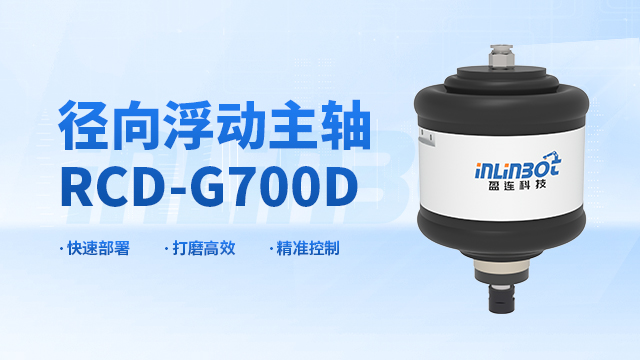
浮动结构更适合解决机器人末端与实际轮廓之间的适应问题。以带有内框、弧边或不规则边缘的零件为例,工艺设计时可以先确定机器人基础路径,再根据需要处理的方向选择相应浮动方式,让末端工具在加工过程中具有一定的补偿空间。盈连科技拥有RCD-G570D径向浮动锉刀以及RCD-G700D、RCD-E600D、RCD-E800D径向浮动主轴等产品,可围绕不同机器人磨抛任务进行配置。其中,对于内框等局部区域,RCD-E600D径向浮动主轴可以搭配旋转锉刀使用。实际工艺可按照“确定待处理轮廓—规划机器人路径—选择浮动产品与工具—样件验证”的顺序逐步建立,再根据加工结果调整具体参数,使浮动能力真正服务于轮廓跟随和局部去毛刺,而不是单独增加一个加工动作。
铸造件进入后续加工环节,表面残留位置的处理往往要和前序铸造成型状态联系起来考虑。对于边缘及局部位置产生的毛刺,需要根据余量确定加工方式;合模线形成的凸起通常沿特定轮廓分布,加工路径需要跟随其走向;如果涉及冒口处理,则属于材料去除量更大的加工任务,需要根据切削程度重新选择设备。将这些位置交给机器人处理时,还要把原本分散的加工动作转化为明确的路径、姿态和工序顺序。盈连科技可根据具体加工任务配置专业打磨机器人及相应打磨工具,其中强磨机切削能力强,可根据型号与功率差异分别适配中切削、重切削工况;需要进行力控磨抛时,还可结合FDC力控系统。通过区分毛刺、合模线、冒口等不同处理对象,可以让设备配置更贴近铸造件实际的表面处理流程。冲压件进行去毛刺时,可沿剪切边缘和冲孔位置规划机器人加工动作。
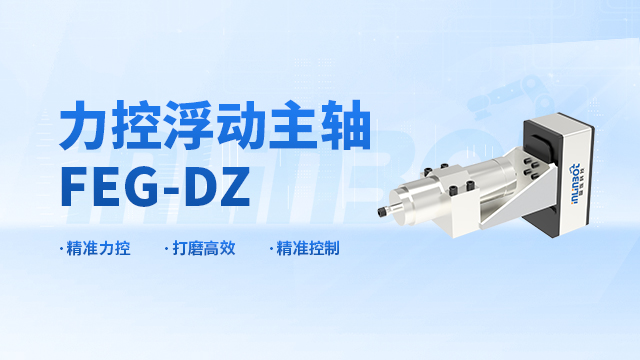
在批量零部件生产中,将去毛刺工序集成到工作站,需要考虑的不只是机器人和末端工具,还包括工件定位、加工区域、运动路径以及不同工序之间的衔接。孔口、外轮廓、内框和转角等位置产生的毛刺形态不同,对工具尺寸、加工方向和可达范围的要求也会变化;如果一个工件包含多个待处理区域,还需要根据工件结构合理规划加工顺序。对于不同规格的零部件,则要进一步考虑换型后的路径和工具配置。针对这类机器人去毛刺需求,盈连科技可结合具体工件配置专业打磨机器人、FDC力控系统、浮动锉刀、浮动主轴及相应打磨工具,并根据生产任务配置力控打磨工作站。通过机器人、力控、打磨工具及智能电气控制系统等产品的组合,可将去毛刺工序融入实际生产流程,为不同结构零部件的批量加工提供相应设备配置。内框结构需要去毛刺时,可采用适合局部轮廓加工的末端产品进行处理。浙江齿轮去毛刺怎么选
将去毛刺纳入自动化单元时,可根据生产节拍重新组织机器人作业顺序。安徽力控去毛刺使用场景
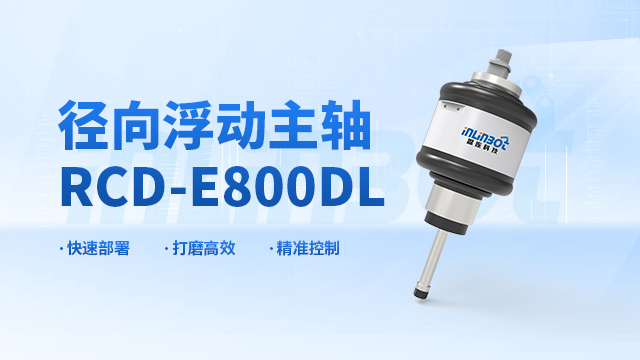
冲压件从模具中成形后,剪切边缘、冲孔位置等区域可能留下需要处理的毛刺。对于这类零件,去毛刺通常具有一个比较明显的特点:待处理位置跟着冲压轮廓分布,同批工件的加工区域也相对固定。因此在批量生产中,可以将毛刺位置转化为机器人重复执行的加工路径,沿外缘、孔边等区域依次完成修整。如果一件冲压件上同时存在直边、转角和曲线轮廓,还需要针对不同区域调整工具姿态和运动方向。盈连科技可结合具体冲压件配置专业打磨机器人及相应打磨工具,需要适应局部轮廓变化时,可选择浮动主轴、径向浮动锉刀等产品;需要力位补偿的接触式加工则可结合FDC力控系统。对于连续批量生产,还可围绕工件上下料、定位和去毛刺节拍规划力控打磨工作站,让重复性的边缘修整形成相对完整的机器人作业工序。安徽力控去毛刺使用场景

- 钢管去毛刺案例 2026-11-01
- 浙江木质品去毛刺哪家好 2026-11-01
- 广东磨抛去毛刺应用场景 2026-11-01
- 江苏机器人去毛刺应用场景 2026-11-01
- 北京去毛刺生产厂家 2026-11-01
- 齿轮去毛刺实力厂家 2026-11-01
- 北京磨抛去毛刺是什么 2026-10-31
- 福建去毛刺机器人 2026-10-31



- 01 舟山光伏电缆制造设备批发
- 02 深圳替代进口两相86闭环步进驱动器调试教程
- 03 大型回转窑厂家定制
- 04 上海***四边封包装机供应商
- 05 吴中区配件阀体打磨全链条服务
- 06 Lincoln黄油机润滑泵推荐厂家
- 07 河南传热型反应釜整套厂家
- 08 上海加工机壳价格实惠
- 09 重庆船用防浪喷头排名
- 10 天津齿轮减速电机公司