辽宁高浓废水厌氧反应器哪家经验丰富
关键词: 辽宁高浓废水厌氧反应器哪家经验丰富 厌氧反应器

 2026.11.03
文章来源:
厌氧反应器的应用不局限于污水处理领域,在固体废弃物处理方面也有诸多应用空间,各类生物质有机废弃物都可以通过厌氧发酵实现资源化利用。日常生活与生产过程中产生的厨余废物、园林落叶、农作物秸秆等生物质废弃物,都可以作为厌氧发酵的原料,送入厌氧反应器中进行降解转化。这类生物质废弃物经过厌氧处理后,有机质被充分分解,产生沼气能源与有机肥料,既减少了固体废弃物的排放量,又实现了资源的回收利用。厌氧处理过程在密闭环境中进行,能够避免废弃物露天堆放产生的异味与渗滤液污染,对周边环境更加友好。生物质固废的厌氧处理,能够将原本被丢弃的废弃物转化为可利用的能源与肥料,提升资源的利用效率,推动废弃物处理模式从简单的处置向资源化利用转变。上海庞科环境技术有限公司的厌氧反应器可应用于各类生物质固废的处理场景。污水厌氧反应器的运行维护,定期检查关键部件可延长设备使用寿命。辽宁高浓废水厌氧反应器哪家经验丰富

工业生产过程中,废水的水量与水质往往会随生产节奏出现波动,进水负荷忽高忽低容易对厌氧菌群造成冲击,导致处理效果出现波动,甚至影响菌群的活性。PTC-DCAR厌氧反应器具备较强的耐冲击负荷能力,内部充足的污泥储备能够应对短期的高负荷进水,缓冲水质水量波动带来的影响。双布水系统能够将进水均匀分散到反应器内部,避免局部负荷过高的问题,让整体菌群共同分担进水负荷,降低冲击带来的影响。稳定的三相分离效果能够保障污泥不会因为水量波动而大量流失,维持反应器内部的污泥总量,让设备在进水波动过后能够快速恢复正常处理状态。耐冲击的性能表现能够适配生产波动较大的企业,无需额外设置大型调节池,也能保障处理效果的稳定,降低项目的整体投入。上海庞科环境技术有限公司的厌氧反应器可适配水质水量波动较大的废水处理场景。安徽小型厌氧反应器作用对比不同厌氧反应器的报价,要结合设备配置、处理能力和售后条款综合判断。
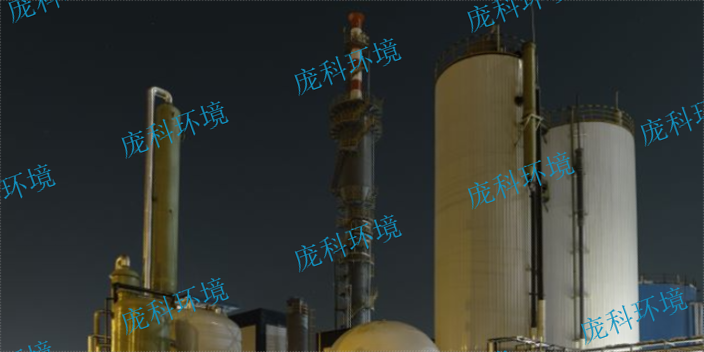
厌氧反应器内部的污泥浓度直接关系到整体的处理能力,污泥流失会导致反应器内菌群数量不足,处理效率下降,因此污泥保留能力是衡量厌氧反应器性能的重要指标。PTC-DCAR厌氧反应器配置双通道分离模块,能够对上升的水体、污泥与沼气进行高效分离,沼气被收集导出,污泥在分离作用下沉降回落至反应区,减少污泥随出水流失的概率。高效的污泥保留能力能够让反应器内部维持较高的污泥浓度,承受更高的有机负荷,提升单位容积的处理能力。双布水系统配合分离模块,能够让反应器内部的流态更稳定,避免水流对污泥层造成过度冲刷,减少污泥被水流带出的可能。充足的污泥留存能够让反应器长期维持稳定的处理状态,无需频繁补充污泥,降低日常运维的工作量与成本。上海庞科环境技术有限公司的厌氧反应器具备良好的污泥保留能力,可维持稳定的污泥浓度。
工业废水成分复杂,处理工艺需准确匹配,选择合适的厌氧反应器成为保障处理效果的关键。针对含高氨氮、高硫酸根及高固形物废水,上海庞科环境技术有限公司推荐PTC-GMR絮状污泥厌氧反应器。该反应器利用沼气气提系统实现污泥与废水的充分混合,增强反应效率,同时具备紧凑设计,节约占地空间。其设计能够有效抵抗硫酸根和氨氮的伤害,适用于畜牧养殖、生物制药等行业。反应器配备多样的固液分离器,防止污泥流失,降低启动成本。庞科环境通过模块化设计和合理采样,确保反应器运行状态可控,结合丰富的保护措施保障设备安全。公司拥有十年以上行业经验,深刻理解各行业废水特点,能够为客户量身定制解决方案,助力企业提升废水处理效率和资源回收能力。了解厌氧反应器的安装流程,可让企业施工更顺畅缩短工期。
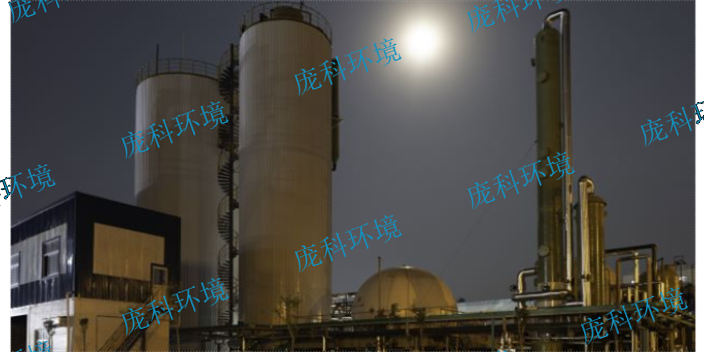
厌氧反应器内部的传质效果直接影响有机物的降解效率,废水与污泥的接触越充分,菌群的降解作用发挥得越充分,整体处理效率也就越高。传统厌氧设备容易出现混合不均、局部存在死角的问题,导致部分污泥无法充分接触污染物,设备的处理效能无法完全发挥。PTC-GMR絮状污泥厌氧反应器采用沼气气提系统实现内部水体与污泥的混合,利用反应过程中自身产生的沼气作为动力,带动水体循环流动,让污泥始终处于悬浮状态,与进水中的有机物充分接触。这种混合方式无需额外设置机械搅拌设备,依靠自身产气即可实现高效混合,既提升了传质效果,又不会增加额外的能耗投入。均匀的混合状态能够保障反应器各个区域的菌群都能发挥作用,提升整体的COD去除效率与沼气产出效率,让设备的处理能力得到充分释放。上海庞科环境技术有限公司的气提混合设计可有效提升厌氧反应器的传质效率。选择靠谱的厌氧反应器生产商,可确保设备安装调试和后期服务有保障。安徽小型厌氧反应器作用
化工行业的高硫酸根废水,需选用厌氧反应器避免菌群受影响。辽宁高浓废水厌氧反应器哪家经验丰富
工业废水成分复杂,处理工艺需具备高度适应性以应对多变的水质和负荷。CSTR厌氧反应器因其搅拌均匀、操作简便的特点,适合处理高浓度有机废水。通过持续搅拌,反应器内的污泥与废水充分接触,促进有机物的降解和沼气的产生。该工艺特别适合于含高固形物和高氨氮废水,提升了系统的抗毒性和稳定性。上海庞科环境技术有限公司依托丰富的行业经验和技术积累,结合客户实际需求,提供CSTR厌氧反应器的定制化解决方案,确保设备运行稳定,助力企业实现环保达标和能源回收的双重目标,推动环境治理与经济效益的协同发展。辽宁高浓废水厌氧反应器哪家经验丰富


- 上海发酵厌氧反应器厂家 2026-11-03
- 山西内循环厌氧反应器生产 2026-11-03
- 山西IC厌氧反应器哪家材料好 2026-11-03
- 广东小型厌氧反应器联系电话 2026-11-03
- 上海UASB厌氧反应器一般多少钱 2026-11-03
- 吉林IC厌氧反应器 2026-11-03
- 庞科高效臭氧催化氧化催化剂费用 2026-10-27
- 甘肃管式膜脱氮反应器费用 2026-10-26



- 01 山东高浓废水厌氧反应器品牌推荐
- 02 辽宁室内活性锰除醛片
- 03 南京环境实验室施工
- 04 河南微生物微生态滤床尾水处理
- 05 昆山YN2000电源报价
- 06 湖北侵权食品销毁
- 07 杭州印染工业废水处理设备
- 08 广西水处理设备调试步骤
- 09 二次单位水箱清洗多少钱
- 10 衢州mvr废水蒸发器