上海后副车架焊接生产线生产商家
关键词: 上海后副车架焊接生产线生产商家 弧焊工作站

 2026.11.04
文章来源:
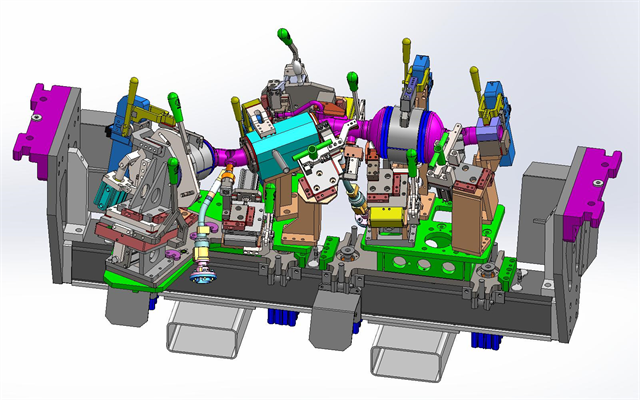
机架、设备框架等框架类结构件焊缝较长,焊接过程容易产生应力变形,人工焊接耗时较长。上海宇创自动化的机器人弧焊工作站适配框架类结构件焊接作业,可规划分段焊接程序,控制焊接热累积,降低工件变形程度。工作站搭配大型工装定位框架工件,保证各部件相对位置,焊接过程减少尺寸偏移。机器人沿预设长焊缝轨迹连续作业,保持焊接速度稳定。整套工作站可根据框架尺寸选择落地式或者倒挂式机器人安装形式,适配不同规格框架工件。弧焊工作站用于框架焊接,减少人工焊接工作量,提升框架焊接工序的作业连贯性。家电独用弧焊工作站记录的焊接数据支撑批次追溯。上海后副车架焊接生产线生产商家
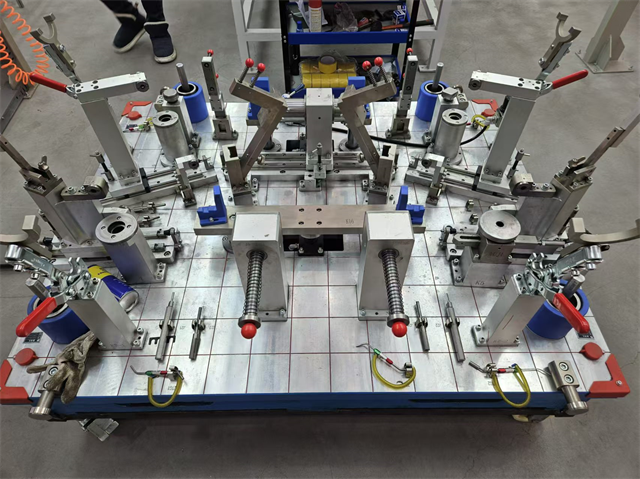
焊接电源的选择直接决定弧焊工作站对不同金属材质的加工能力,上海宇创自动化可根据客户母材类型,匹配对应的数字焊接电源,支持碳钢 CO₂气保焊、不锈钢 TIG/MIG 多种焊接工艺。数字焊接电源可以精细调节电流波形,降低焊接飞溅,适配薄板、中厚板不同厚度工件焊接作业。弧焊工作站系统内,焊接电源与机器人控制器通讯联动,机器人运动过程中同步调整送丝速度与电弧参数,保持电弧稳定。宇创自动化技术团队拥有多年焊接调试经验,在试生产阶段持续优化焊接工艺参数,记录不同材质、板厚对应的工艺窗口。针对不锈钢工件,采用 TIG 工艺减少氧化,保障焊缝外观;碳钢工件选用 CO₂气保焊提升作业速度。弧焊工作站经过完整工艺调试后,可稳定输出符合行业标准的焊缝,满足零部件焊接验收要求。南京铁丝网+防护光板焊接工作站报价人体工学手柄减轻操作疲劳?
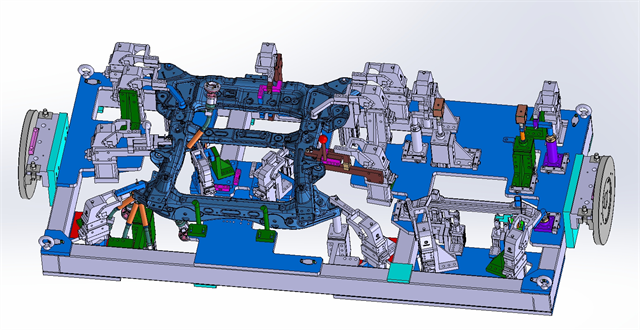
经过 CNC 加工后的金属零件,尺寸精度较高,很多零部件后续需要焊接组装,上海宇创自动化打造的弧焊工作站适配这类精密机加工件焊接作业。CNC 加工件公差控制严格,弧焊工作站工装定位基准与机加工基准保持统一,减少装夹误差;焊接工艺上控制热输入量,降低机加工面受热变形,保证组装尺寸。弧焊工作站可搭配快速换模工装,切换不同 CNC 零件生产。宇创自动化工程师会评估焊接热影响区域,提前预留工艺余量,避免焊接变形破坏机加工成型面。针对不锈钢机加工件,采用 TIG 焊接减少焊缝氧化,保持工件表面状态。弧焊工作站适合各类机加工壳体、连接支架、装配底座的焊接组装,稳定完成精密金属构件焊接工序,衔接 CNC 加工后的自动化生产流程。
当下制造业多品种、小批量的生产模式日益普及,传统人工焊接与固定式焊接设备适配性较差,上海宇创自动化的机器人弧焊工作站具备灵活的适配能力,可满足多品类工件的焊接生产需求。工作站支持程序快速切换,工作人员可提前录入不同工件的焊接轨迹、工艺参数,更换生产品类时一键调取程序,无需复杂调试。搭配可调节工装结构,可适配不同规格、不同造型的金属工件焊接,覆盖碳钢、不锈钢等多种材质产品。柔性化的设备设计,可帮助企业快速切换生产任务,提升产线利用率,适配定制化、多元化的生产订单需求。保护气体在电弧周围形成保护层。
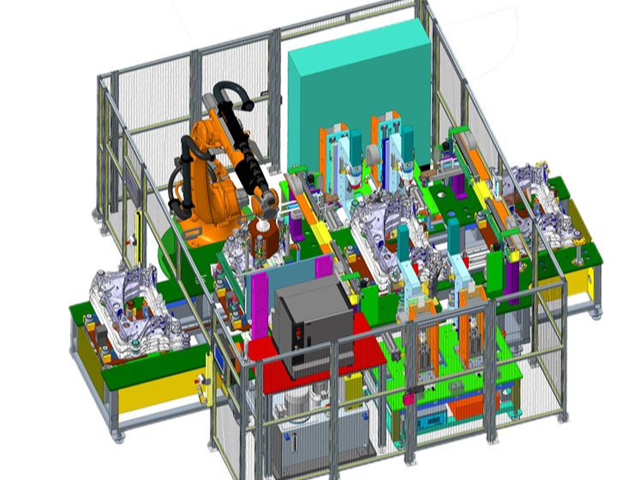
汽车零部件生产对焊接工艺的稳定性与规范性有着严格要求,上海宇创自动化定制的机器人弧焊工作站,可针对性适配汽车各类配件的焊接加工工序。设备支持 CO₂气保焊、氩弧焊、MIG 焊等多种主流焊接工艺,可完成汽车结构件、冲压件、装配配件等工件的焊接作业。工作站搭载标准化电控系统与稳定的机器人运动程序,可统一焊接电流、速度、轨迹等参数,规避人工焊接带来的焊缝不均、偏差超标等问题。适配汽车零部件批量生产模式,可无缝对接冲压、CNC 加工、装配等上下游产线,实现车间柔性化焊接生产,降低工序衔接成本。集成化弧焊工作站,整合焊接与检测功能。钣金焊接工作站多少钱
弧焊工作站详细记录每批次工件的完整焊接数据。上海后副车架焊接生产线生产商家
部分制造企业车间可用空间有限,上海宇创自动化可提供单工位紧凑型弧焊工作站方案,在有限场地内搭建自动化焊接单元。紧凑型弧焊工作站整合机器人、焊接电源、工装夹具、安全防护框架,整体占地面积可控,适合厂房空间紧张的零部件加工厂。单工位方案适合订单稳定、工件规格不多的生产场景,操作人员在安全区域完成工件上下料,机器人完成全部焊接工序。工作站整体框架采用集成化设计,减少现场零散配件,缩短现场安装调试周期。宇创自动化前期会根据车间通道、立柱位置,完成三维布局规划,确认设备搬运进场路径,规避现场安装障碍。紧凑型弧焊工作站同样支持 CO₂气保焊、TIG、MIG 多种焊接工艺,满足中小型碳钢、不锈钢零部件自动化焊接需求,帮助场地受限企业落地焊接自动化改造。上海后副车架焊接生产线生产商家

- 合肥工厂非标自动化流水线 2026-11-02
- 合肥电机转子轴超声波清洗油污供货价格 2026-11-01
- 合肥弧焊工作站研发 2026-11-01
- 激光打标工作站供货价格 2026-11-01
- 机器人工业非标自动化流水线厂商 2026-10-31
- 合肥半自动凸焊设备多少钱 2026-10-31
- 上海非标自动化专机咨询 2026-10-31
- 上海48T压机批发 2026-10-30



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制