扬州管螺纹丝锥生产基地
关键词: 扬州管螺纹丝锥生产基地 丝锥

 2026.11.04
文章来源:
螺母丝锥是专门用于加工螺母内螺纹的丝锥。螺母作为常见的机械零件,其螺纹加工精度直接影响到螺母与螺栓的配合性能。螺母丝锥在设计上充分考虑了螺母的结构特点和加工要求,通常具有较高的精度和耐用性。在大批量生产螺母的过程中,螺母丝锥需要具备稳定的切削性能,以保证加工出的螺母螺纹尺寸准确、表面光滑。根据螺母的不同材质和规格,螺母丝锥的材质和几何形状也会有所差异,例如加工铜质螺母和钢质螺母的丝锥在刃口锋利程度和耐磨性方面就有不同的侧重 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,期待您的光临!扬州管螺纹丝锥生产基地
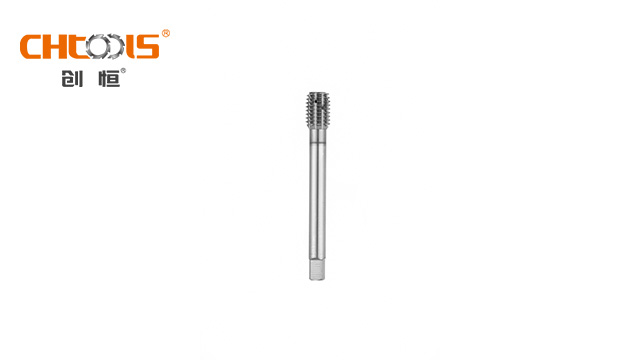
粉末冶金高速钢是通过粉末冶金工艺制成的高性能材质,其内部组织均匀,碳化物分布细密,避免了传统高速钢中碳化物偏析的问题。这种材质制成的丝锥综合了高速钢的韧性和硬质合金的耐磨性,在高温下仍能保持较高的硬度和强度,使用寿命比普通高速钢提升 3 - 5 倍。粉末冶金高速钢丝锥适用于加工强度高的不锈钢、高温合金等难切削材料,在汽车制造、航空航天等对加工效率和精度要求严苛的领域应用普遍,能在保证加工质量的同时提高生产效率。绍兴先端丝锥哪家好丝锥 浙江欣兴工具股份有限公司值得用户放心。
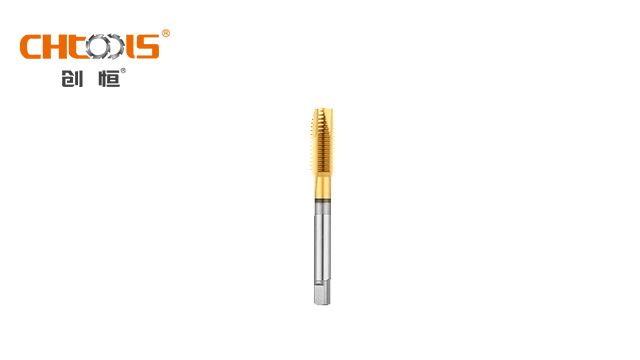
铝合金轮毂加工专门用的丝锥注重防粘刀性能。铝合金轮毂质地较软,加工时易产生积屑瘤,导致螺纹表面出现划痕或撕伤,影响装配精度。铝合金轮毂专门用的丝锥表面采用特殊涂层处理,如 CrN 涂层,具有优异的润滑性和不粘性,能有效减少积屑瘤产生。切削刃采用大前角设计(12°-15°),降低切削力,减少材料挤压变形。丝锥校准部分采用倒锥结构,从前端到后端直径递减 0.015mm,减少与螺纹内壁的摩擦。加工 6061 或 A356 铝合金轮毂时,配合专门用的铝合金切削液,可使螺纹表面光滑平整,提高装配密封性。
石油化工行业的高压螺母加工需要耐高压螺母丝锥。石油化工设备中的高压螺母用于管道和压力容器连接,需承受数百公斤的压力,螺纹的密封性能至关重要。高压螺母专门用的丝锥采用梯形螺纹设计,牙型角为 30°,增大螺纹的接触面积和承载能力。切削部分采用对称式设计,确保螺纹两侧受力均匀。加工时通过精确控制螺纹中径公差,使螺母与螺栓的配合间隙控制在 0.01-0.03mm,形成有效密封。在加工 20# 钢、16Mn 等高压螺母时,这种丝锥能保证螺纹的尺寸精度和表面质量,满足高压密封要求。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法的可以来电咨询!
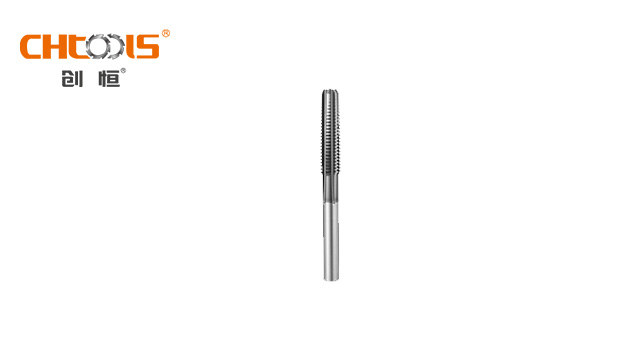
从力学性能角度分析,左旋丝锥在加工过程中产生的轴向力方向与右旋丝锥相反。左旋丝锥的切削力会使工件向主轴方向拉近,适合稳定性要求较高的精密加工场景。而右旋丝锥的轴向力可能使工件远离主轴,需配合夹具增强固定。这种特性使得左旋丝锥在航空航天领域的**度螺栓加工中更具优势,能有效减少振动导致的螺纹误差。值得注意的是,某些特殊机床需调整主轴转向才能适配左旋丝锥,这在设备选型时需提前确认。 材料适应性是选择丝锥旋向的重要依据。左旋丝锥对延展性较好的材料表现优异,例如铜合金或低碳钢,其向下排屑设计能有效避免长切屑缠绕问题。右旋丝锥则更适合铸铁等脆性材料,向上排屑可防止碎屑卡入螺纹。在加工深孔时,左旋丝锥配合内冷润滑能明显提升排屑效率,而右旋丝锥可能需要增加退刀次数。经验表明,加工硬度超过HRC40的材料时,右旋丝锥配合螺旋槽设计更能保持切削稳定性。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有需求可以来电咨询!嘉兴左旋丝锥价格
丝锥 ,就选浙江欣兴工具股份有限公司,欢迎客户来电!扬州管螺纹丝锥生产基地
轮毂盲孔加工专门用的丝锥优化了排屑设计。轮毂盲孔螺栓孔加工时,切屑无法从孔底排出,若排屑不畅会导致丝锥堵塞、螺纹表面划伤甚至丝锥折断。轮毂盲孔专门用的丝锥采用螺旋槽结构,螺旋角设计为 30°-35°,能有效引导切屑向上排出。切削锥采用短锥设计,减少切入深度,避免丝锥底部与盲孔底部接触。容屑槽深度加深至标准丝锥的 1.2 倍,增加容屑空间。加工轮毂盲孔时,这种丝锥能将切屑顺利排出孔外,保证螺纹底部的完整性,减少因切屑残留导致的加工缺陷。扬州管螺纹丝锥生产基地

- 临沂便携钻机生产厂家 2026-11-02
- 福建攻丝钻机非标定制 2026-11-02
- 潍坊磁力钻机销售 2026-11-02
- 哈尔滨小型钻机供应商 2026-11-02
- 辽宁便携钻机批发零售 2026-11-02
- 嘉兴大型钻机非标定制 2026-11-01
- 金华大型钻机非标定制 2026-11-01
- 天津攻丝钻机价格 2026-11-01


- 01 台州伸收式模具架定制
- 02 南通新能源螺栓推荐
- 03 东营UI型铁芯
- 04 成都抗化学磨损PCBN刀具型号
- 05 西安硬质合金篆刻刀的选择
- 06 青海耐腐蚀高通量管
- 07 四川手工篆刻刀具怎么保养
- 08 ROCOL智能锂电铆螺母枪源头直供
- 09 广东防滑重型碳钢脚杯厂家报价
- 10 商业酒店感应探头厂家