安徽大型储液器焊机
关键词: 安徽大型储液器焊机 储液器焊机

 2026.11.05
文章来源:
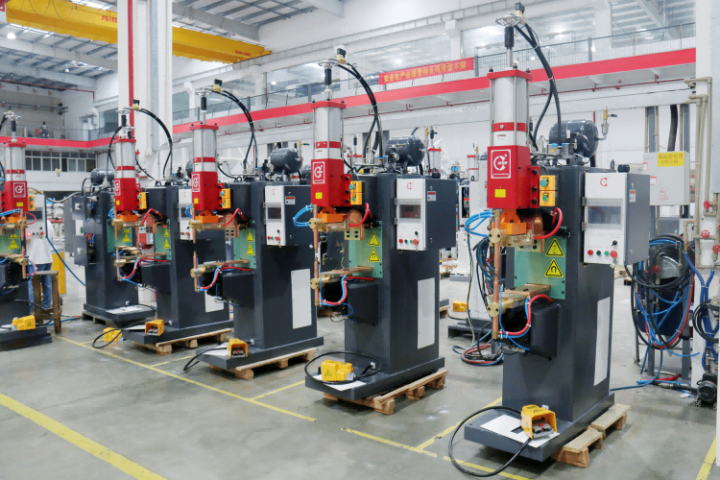
0520-汽车行业科普-点焊焊钳点焊焊钳——藏在车身里的“隐形裁缝”,亨龙带你揭秘焊钳的全线知识点焊焊钳作为现代工业制造中不可或缺的**设备,是电阻点焊工艺的关键执行部件。它通过电极施加压力并传递电流,利用电阻热效应使金属材料在接触面熔化并结合,形成坚固的焊点。在汽车制造、家电生产、航空航天等工业领域,点焊焊钳发挥着"钢铁裁缝"的关键作用,直接影响产品的质量与生产效率。点焊焊钳的基本原理点焊焊钳基于电阻点焊的基本原理工作,整个焊接过程主要分为四个阶段:电极加压阶段:焊钳的电极臂将待焊接的金属工件夹紧,确保工件间有良好的接触,减少电阻热的损失。通电加热阶段:通过焊钳向工件施加高电流,电流在工件接触面产生大量电阻热,使金属迅速熔化。熔核形成阶段:在电极压力和电流的共同作用下,熔化的金属在接触点处形成熔核,实现工件的连接。冷却凝固阶段:断开电流后,熔核在电极压力的作用下冷却凝固,形成**终的焊点。点焊焊钳的**是利用电流通过金属接触面产生的电阻热效应,将金属连接在一起。电阻热的大小与电流强度、接触电阻和通电时间成正比,因此焊钳需要精确控制这三个参数,以确保焊接质量。储液器弯管焊接,逆变频率4kHz,空载损耗下降一半。安徽大型储液器焊机
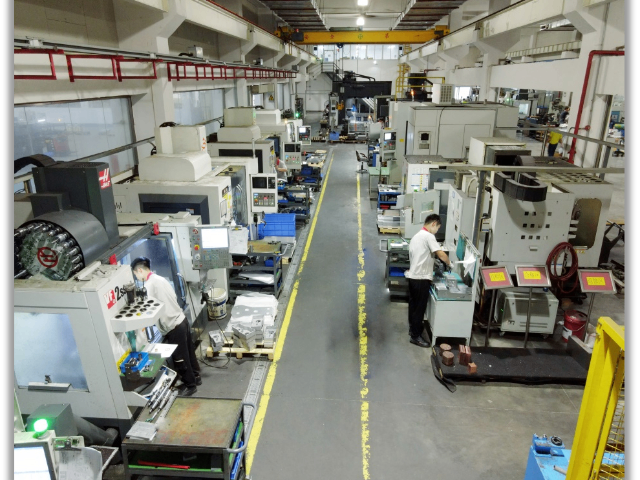
在当代工业制造领域,焊接技术堪称连接金属材料的重要技艺之一。电阻焊,作为一种高效且环保的焊接手段,凭借其独特的工艺优势,在诸如汽车零部件制造、航空航天、电子产品等多个关键行业占据了一席之地。电阻焊的基本原理电阻焊技术,简而言之,即通过电流在接触面引发的电阻热,促使金属局部熔融并紧密结合。其工作原理精炼为“电阻发热,热融结合,压力固化”:电阻发热:当两块待焊金属工件紧密贴合时,大电流(通常为数千至数万安培)穿越接触面。由于接触面存在微小电阻,电流流通时会产生明显热量。热融结合:这些热量迅速提升接触区域金属至熔融状态。压力固化:在持续外力的作用下,熔融的金属相互渗透、混合,冷却后凝固成坚固的焊接接头。电阻焊的分类与应用电阻焊技术依据具体的工艺特性和实施策略,可细分为多种类型,每种类型均拥有独特的应用场景和优势:点焊(SpotWelding):SpotWelding是电阻焊的普遍形式,尤其适用于薄板结构的焊接,如汽车车身的组装。在此过程中,电极通过瞬时大电流在工件特定点上作用,形成小型熔核,实现连接。点焊效率高、成本低、易于自动化,但不适用于对焊接强度要求较高的场合。缝焊(SeamWelding):缝焊作为点焊的连续版本。湖北无凸包储液器焊机空程速度2 m/s,机器人走位快到飞起。
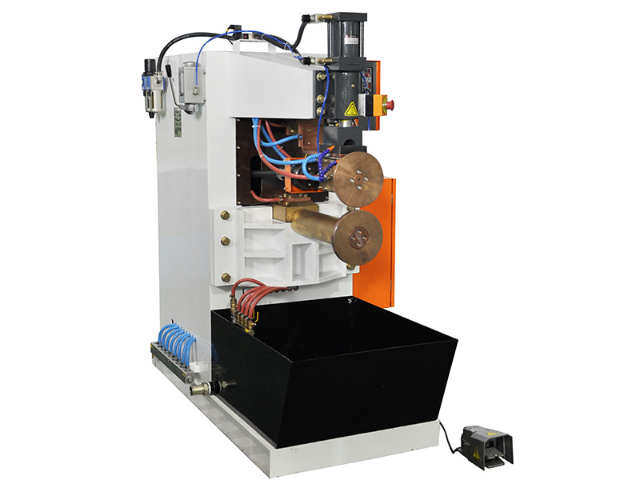
质量服务,保障储液器焊机使用无忧
购买[亨龙智能]储液器焊机,不*能获得一台***的焊接设备,还能享受到***的质量服务。我们拥有专业的售后团队,随时为客户提供技术支持和维修服务。无论是设备安装调试,还是日常使用中的问题,我们都能及时响应并解决。而且,我们还为客户提供定期的设备保养和维护建议,确保储液器焊机始终处于比较好的工作状态。选择[亨龙智能]储液器焊机,就是选择放心和安心。让我们一起携手,共同推动储液器焊接行业的发展,创造更加美好的未来。
延长了挂板的使用寿命,还降低了生产成本和人工成本。自动化视觉系统:工作站配备了**的视觉识别系统,能够自动识别工件的位置、尺寸和形状等信息,实现精细定位和快速抓取。通过与自动化机械臂的配合,工作站能够自动完成取料、送料和铆接作业,**提高了生产效率和产品质量。**节能:工作站采用**的控制系统和节能技术,能够实现对铆接过程的精确控制,降低能耗和生产成本。同时,由于无需使用焊材和进行防锈处理,进一步降低了生产成本和环境污染。价值实现延长制造成品使用寿命:采用Tog-L-Log无铆钉铆接技术,避免了焊点生锈的问题,使得空调挂板的使用寿命得到了***延长。这不*能够提高空调的整体性能,还能够降低用户的维修成本,维护了客户品牌的市场正面形象。减少成本:通过实现全站自动化,工作站能够大幅度降低人工成本投入。同时,由于工艺的改进,减少了产品连接前的预开孔和连接后的防锈工序成本,降低了非必要的焊材成本。这些成本的降低使得空调挂板的制造成本得到了有效控制。提高生产效率:工作站能够实现快速、准确的铆接作业,且可以同时铆接多个成品。这种**的生产方式使得空调挂板的制造周期得到了大幅度缩短,提高了生产效率和市场竞争力。产线MES排产,调度员由2人变1人。
不需要频繁更换电容或进行大规模的维修,减少了设备停机时间,保证了生产的连续性,从而确保焊接质量稳定且可控,有效杜绝了焊接不牢固的现象。同时,电压的控制精度能够达到1V,这种高精度的电压控制能够根据不同的焊接需求精确调整焊接能量。在焊接汽车车身配件螺母这种对精度要求较高的操作中,精确的电压控制可以确保焊接点的能量输入恰到好处,避免能量过高导致螺母焊接过度变形或者能量过低导致焊接不牢固的情况,从而实现高质量的焊接效果。2.生产效率的提升:电流能够快速上升,这得益于中压电容储能电阻焊工艺独特的电路设计。在焊接开始瞬间,电容迅速释放储存的电能,使得电流能够在极短的时间内达到焊接所需的强度。这种快速上升的电流能够迅速使焊接部位达到焊接所需的温度,很大程度缩短了焊接过程中的预热时间。焊接时间大幅缩短,由于电流上升迅速且能量供应精确,整个焊接过程所需的时间相较于传统焊接工艺明显减少。具体而言,生产效率较之前提升了两倍。例如,原本需要较长时间才能完成一个螺母的焊接工序,现在在相同的时间内可以完成更多的焊接任务。这对于大规模的汽车配件生产来说,意味着在单位时间内能够生产出更多的合格产品。佛山客户月产30万储液器,良品率99.8%。重庆储液器焊机哪里有卖的
一台焊机兼容铜、钢、不锈钢,工艺包一键切。安徽大型储液器焊机
如汽车零部件、航空航天结构件、电子产品的外壳等。操作要点:精确控制焊接电流、时间和压力,确保焊接接头的良好形成;焊前需对工件进行彻底清洁,去除油污和氧化膜,以提高焊接质量;对于大面积或复杂形状的焊接,可能需要采用多点或连续焊接技术,以避免局部过热和变形。2.钨极氩弧焊(TIG焊):特点:焊缝金属致密,接头强度高、塑性好,可获得质量好的接头。适用范围:泛应用于板厚1至20毫米的铝合金焊接。操作要点:采用交流电源以产生阴极雾化作用,焊前预热(尤其对于厚度大于10毫米的焊件)。3.熔化极氩弧焊(MIG/MAG焊):特点:电弧功率大,焊接速度快,适用于厚件焊接(厚度可达50毫米以下)。适用范围:尤其适用于自动化和半自动化焊接。操作要点:推荐使用双脉冲焊接技术,以改善焊缝成型,减少气孔和变形。三、铝合金焊接的技术难点及解决方法1.焊接变形:①铝合金热导率大,约为钢的2到4倍,且耐热性差,焊接时容易产生变形。②解决方法:采用预热、小电流焊接、多层多道焊等方法控制变形。2.气孔问题:①铝合金焊接时,熔池中的氢不易排出,容易形成气孔。②解决方法:使用高纯度的氩气保护,并控制焊接速度,使熔池有足够的时间排气。安徽大型储液器焊机

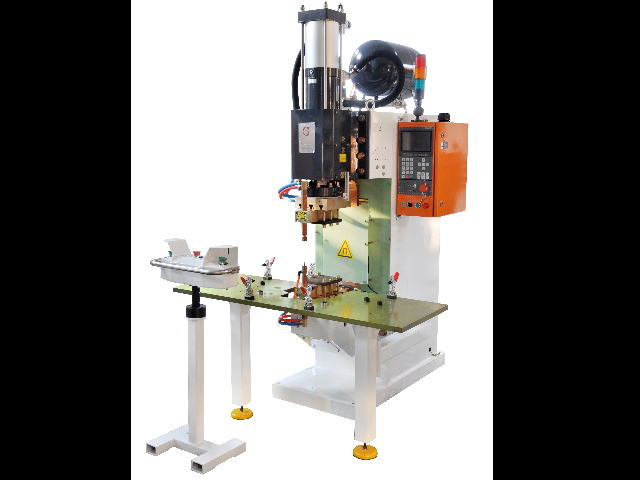

- 汽车座椅螺母点凸焊机价格 2026-11-04
- 汽配螺母点焊机供应商 2026-11-04
- 山西储液器焊机规格 2026-11-03
- 广东镀锌板中频凸焊机 2026-11-03
- 汽车螺母点焊机哪家好 2026-11-03
- 储能螺母点焊机电极 2026-11-03
- 苏州螺母焊机价格 2026-11-03
- 宁德汽车调角器储能焊机哪家好 2026-11-03



- 01 浙江医用机器人去毛刺
- 02 江西技术型press-fit免焊插针工艺
- 03 福建虎克铆枪99-7854
- 04 杭州电视机屏幕vericode厂家
- 05 在线监测自动化自动化金属材料X射线荧光分析仪
- 06 黄山多极滑触线厂家直供
- 07 实验室智能化管理平台
- 08 龙门加工厂家供应
- 09 福建什么塑料粉碎机
- 10 黑龙江工业洗铝机