安徽自动四边封包装机厂家直销
关键词: 安徽自动四边封包装机厂家直销 四边封包装机

 2026.11.05
文章来源:
四边封包装机的纵封封边宽度不一致,常常可以追溯到膜路偏移这一根因,需要优先校正才能见效。薄膜在走膜过程中如果偏离中心,加热轮压力分布就会不均,进而造成封边宽窄不一,严重时出现局部漏封。解决思路是先校正走膜对中,再确认加热轮压力是否均匀,两步分开排查更清晰。调试时先稳定纵封,确认封边连续、无漏封与烧穿,再处理横封。四边封包装机的膜路稳定是后续一切封合质量的前提,建议把导膜辊与对中机构的清洁与校准作为日常动作。从源头减少封边不一致的反复出现,也降低因膜路问题引发的连带设备调整,让产线运行更顺畅,同时把对中机构的清洁校准固化为日常动作,能明显减少同类异常的重复发生与排查投入。把规范的维护与记录习惯坚持下去,能让设备在长期使用中保持稳定的封合质量与产出节奏,减少波动。在班前确认关键参数与机构状态,是防范批量不良的有效前置动作,也便于问题早发现早处理。将调试经验与工艺窗口沉淀为文件,有助于跨班次保持一致,降低对个人经验的依赖程度。进口四边封包装机采用激光焊接封口,密封层更薄且强度更高,降低能耗。安徽自动四边封包装机厂家直销

上海海王机械有限公司给出的建议是,四边封包装机在试封合格后应立即固化纵封与横封的参数记录,形成可复用档案,避免经验随人流失。换型时按记录恢复,可明显缩短调试时间,也降低对个别熟练工的依赖,让普通员工也能按表操作。横封机构在高速运行时冲击较大,导向件与轴承的磨损速度相对较快,应作为重点润滑与检查对象。四边封包装机的参数固化看似简单,却是连接设备能力与稳定产出的桥梁,值得纳入日常管理制度,使换型从凭记忆变为按记录的稳妥流程,也让质量波动更易解释。为后续的工艺优化提供真实可靠的基线数据,也让换型从凭记忆变为按记录的稳妥流程,使质量波动更小、更易解释与追溯,帮助企业在多品种生产中保持稳定的合格产出与交付信誉。把规范的维护与记录习惯坚持下去,能让设备在长期使用中保持稳定的封合质量与产出节奏,减少波动。在班前确认关键参数与机构状态,是防范批量不良的有效前置动作,也便于问题早发现早处理。将调试经验与工艺窗口沉淀为文件,有助于跨班次保持一致,降低对个人经验的依赖程度。高质量四边封包装机哪个品牌好全自动四边封包装机的设备占地面积小,适合空间有限的生产车间。

四边封包装机对刚接触的操作者来说,重要的是先理解纵封与横封的分工,再谈上手操作,避免盲目动手造成设备损坏或废封。纵封沿走膜方向连续封合,多采用加热轮或加热板结构,要求加热均匀、压力稳定,是封合的前道关。横封负责垂直于走膜方向的封合并切断,常见为往复式或旋转式。四边封包装机的调试先稳定纵封,再处理横封,出现偏移时依次检查走膜对中、牵引同步与光电跟踪。把这几条记牢,入门就会顺畅许多。更快形成稳定手感与处理常见异常的能力,也能少走不少试封阶段的弯路,让新人更快顶岗,为产线储备可靠的操作力量,使封装质量不因人员更替而出现明显起伏。把规范的维护与记录习惯坚持下去,能让设备在长期使用中保持稳定的封合质量与产出节奏,减少波动。在班前确认关键参数与机构状态,是防范批量不良的有效前置动作,也便于问题早发现早处理。将调试经验与工艺窗口沉淀为文件,有助于跨班次保持一致,降低对个人经验的依赖程度。关注封边的一致性与密封可靠性,比单纯追求速度更能带来可持续的合格产出与成本优势。
上海海王机械有限公司在包装机械制造领域积累了较为丰富的实战经验,围绕四边封包装机形成了从结构设计到调试维护的一整套方法体系,并在大量产线落地中不断打磨细节。四边封包装机的封合由纵封与横封两套机构协作完成,纵封负责沿走膜方向连续封合,多采用加热轮或加热板结构,要求加热均匀且压力稳定。横封负责在垂直于走膜方向的位置完成封合并切断,常见为往复式或旋转式结构,动作节拍需要与走膜速度相匹配。企业在引入这类设备时,除了关注产能指标,还应把温度分别设定与机构保养纳入日常管理规范。四边封包装机的稳定表现,往往取决于导向件与轴承的润滑检查是否及时到位,也取决于操作者对两套机构分工的理解是否充分。在产线日常管理中,把纵封与横封的分工与温度设定逻辑纳入作业指导,能够让不同班次的操作保持一致的判断标准,减少因理解偏差造成的封合异常与返工,让设备能力真正转化为稳定的合格产出与可预期的节奏。把规范的维护与记录习惯坚持下去,能让设备在长期使用中保持稳定的封合质量与产出节奏,减少波动。进口四边封包装机的电机采用矢量控制技术,提升低速运行稳定性。
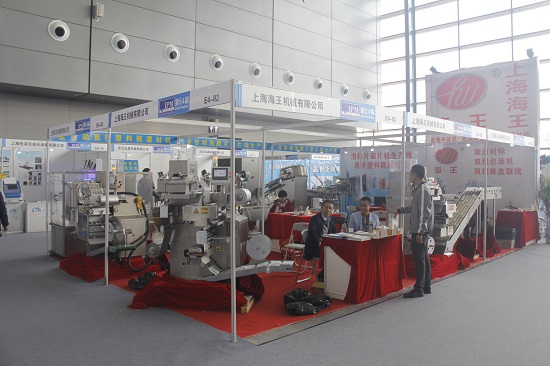
封口处出现起皱、气泡或花纹不均,多数与热封过程中的应力分布有关。四边封包装机封口时,膜材在受热与受压状态下会发生轻微收缩,若两侧张力不均或模具温度分布不一致,收缩量不同就会形成褶皱。检查时可先看走膜张力是否一致,导向辊有无卡滞或不平行;再看封口模具表面是否平整、有无积胶影响贴合;然后确认热封温度是否过高,温度偏高会让膜材过度收缩。气泡问题常见于含气物料或液体包装,可通过调整落料时序、增加排气装置或改变封口角度来改善。此外,复合膜本身的热收缩率若与设备不匹配,也会出现类似现象,此时可与膜供应商沟通调整材料结构。起皱问题有时也与包装膜的走向有关,膜卷放卷方向与设备要求不一致时,材料内应力的释放方向会发生变化,可尝试调换放卷方向对比效果。若问题只在某一批膜上出现,则大概率与材料本身有关。同一问题若跨批次出现,多半要从设备侧找原因;若只出现在特定批次,则优先与膜供应商沟通。区分这两种情况,处理方向会清晰很多。处理四边封包装机的这类问题时建议留存缺陷样品,标注当时的参数,便于对比分析。口罩四边封包装机采用高速伺服驱动,每分钟可完成60-80片口罩的独自包装。上海四边封包装机厂家直销价
进口四边封包装机的电气柜采用独自风冷系统,避免元件过热损坏。安徽自动四边封包装机厂家直销
四边封包装机的封合由纵封与横封两套机构配合完成。纵封负责沿走膜方向连续封合,多采用加热轮或加热板结构,要求加热均匀、压力稳定;横封负责在垂直于走膜方向封合并切断,常见为往复式或旋转式结构,要求动作节拍与走膜速度匹配。两套机构的温度需要分别设定,因为热封面积与接触时间不同,通常纵封温度与横封温度并不相同。调试时先稳定纵封,确认封边连续、无漏封与烧穿,再调整横封的位置与压力。横封机构在高速运行时冲击较大,导向件与轴承的磨损速度相对较快,应作为重点润滑与检查对象。纵封机构常见的问题还有封边宽度不一致,这往往与膜路偏移或加热轮压力不均有关。横封机构则要注意封口与切刀的相对位置,位置偏移会造成封边一侧过窄。调试时可先在不加热的状态下做压痕检查,确认位置与压力分布后再升温试封。两套机构的参数应在试封合格后一并固化记录,换型时按记录恢复可缩短调试时间。若封口位置持续漂移,应检查牵引与同步环节。使用四边封包装机时若发现纵封封边偏移或横封位置漂移,可依次检查走膜对中、牵引同步与光电跟踪信号。安徽自动四边封包装机厂家直销


- 全新四边封包装机性价比 2026-11-04
- 山东高性价比四边封包装机定做价格 2026-11-03
- 江苏销售四边封包装机源头直供厂家 2026-11-03
- 江苏专业四边封包装机厂家直销 2026-11-03
- 浙江四边封包装机推荐货源 2026-11-03
- 浙江全新四边封包装机性价比高 2026-11-03
- 上海***四边封包装机供应商 2026-11-02
- 江苏耐用性高四边封包装机哪里有 2026-11-02


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制