重庆异形件喷漆
关键词: 重庆异形件喷漆 喷漆

 2026.11.05
文章来源:
常州金属表面处理厂介绍电泳漆的常见缺陷分析与解决方法一、漆膜粗糙1、产生原因及解决办法①槽液颜基比过高。(先取槽液测颜基比,同时排除其它因素,然后如果没有其他问题就往电泳槽补加乳液,如效果改善可与供应厂家联系研究继续补加方案。)②进入电泳槽的被涂工件及挂具不干净。(可能污染环节:1、预脱脂、脱脂,温度过低或脱脂剂浓度过高,预脱脂、脱脂槽液污染严重,杂质含量过高。2、磷化,磷化渣没有及时清理。)③电泳槽由于过滤不良,使槽液机械杂质过多。(连续更换过滤袋,清洗过滤罐。如发现过滤罐中杂质过多时,需连续清洗)④槽液中助溶剂含量偏低。(PH值过高时可适量补加冰醋酸)⑤超滤喷淋效果差,工件挂漆较多形成漆点。(加强后续清洗)⑥电泳后清洗不充分或未经UF1、UF2、纯水2清洗。(严格按操作规程操作)阳极氧化提高了铝及其合金的硬度、耐磨性和耐腐蚀性,使其表面性能得到提升。重庆异形件喷漆
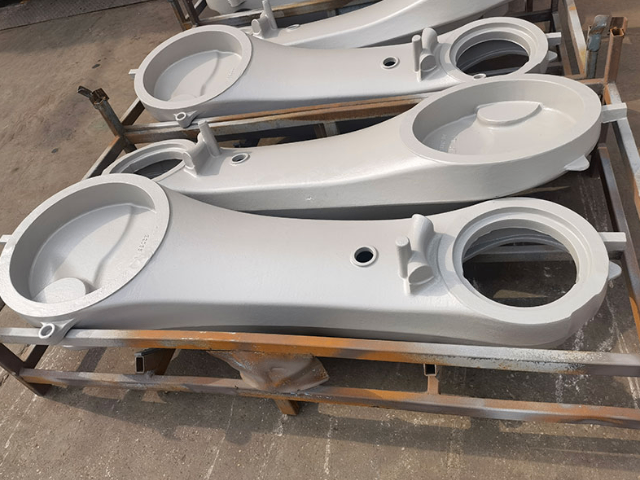
江苏喷漆厂的流程与喷涂注意要点第三:烘烤固化江苏喷漆加工后的工件送入一定温度的烘箱内加热,并保温相应的时间,使之熔化、流平、固化,从而得到我们想要的工件表面效果。第四:检查、检测固化后的工件,首先检查外观和厚度。对被检出的有漏喷、、碰伤、气泡等缺陷的工件,进行返修或重喷。第五:确保有专业人员定期对本设备进行保养,所有的维修和保养工作只能由专业人员依据指导书进行,当操作人员发现涂层有缺陷,必须让专业人员进行维修。第六:确保操作人员已正确接地,穿上工作套装,戴上手套就可以抗静电或不绝缘。第七:定期检查电器设备和手动喷枪的接地情况。定期检查所有导电部件的接地点及在喷涂区附近的所有物品的接地情况,这些接地点应该与高压静电发生器的接地端子连有一起,并连至电源的保护接地系统。确保所有的夹具和工件都已充分接地,每个工件的对电阻应定期检查。第八:喷粉时应保气流方向是从操作手背后向前的,建议进入喷粉室入口的风速不得低于0.5m/s。绍兴汽车喷漆回收粉末与新粉末的金属颜料含量会有一定差异,这可能导致薄膜外观不一致和颜色偏差。
表面处理的方法有哪些表面处理是在基体材料表面上人工形成一层与基体的机械、物理和化学性能不同的表层的工艺方法。表面处理的目的是满足产品的耐蚀性、耐磨性、装饰或其他特种功能要求。对于金属铸件,我们比较常用的表面处理方法是,机械打磨,化学处理,表面热处理,喷涂表面等。表面热处理表面淬火表面淬火是指在不改变钢的化学成分及心部组织情况下,利用快速加热将表层奥氏体化后进行淬火以强化零件表面的热处理方法。表面热处理的主要方法有火焰淬火和感应加热热处理,常用的热源有氧乙炔或氧丙烷等火焰、感应电流、激光和电子束等。感应加热利用交变电流在工件表面感应巨大涡流,使工件表面迅速加热的方法。
金属喷漆厂如何处理关于死角上粉率的介绍粉末颗粒经合适的ACM主、副磨的粉碎分级,得到的粉末粒径正态分布集中、峰值合适。但粒径本身很细,自身的流动性很弱,不利于粉末带电性,影响粉末的死角上粉率。提高粉末颗粒带电性,还可以在挤出和粉碎过程中加入气相二氧化硅或微细的氧化铝粉末。第四:粉末涂料的材料大部分都是高绝缘性能材料,一定粒径粉末粒子一旦带上电就很难消失,且粉末的电阻率也较大。现在粉末厂普遍控制中位径D50在32~40μm。这一粒径范围的粉末在电场中的上粉率较好。粒径较粗的粒子带电强度大,更容易透过法拉第屏蔽效应区域,沉积在工件表面,死角上粉率好;建议,再生粉与新粉的比例应至少为1:4。
金属表面处理厂家讲述如何对车间环境设备人身安全规范1、喷涂加工设备安全按照通用的安全要求和喷漆加工作业安全规程的专业安全要求等,对喷漆加工设备进行设计。对于喷漆加工设备器械来说,通常情况下,需要具有以下资料:安全说明等使用说明书,以及名称、主要参数等产品铭牌。金属表面处理厂对于喷涂设备等移动电气设备,通常情况下需要借助防尘罩实施保护,采用支架撑托对其电源电缆进行处理,同时为了防止绝缘保护层发生磨损,以及接插端口发生松脱等,在一定程度上需要采取相应的措施。结合防爆防尘的具体要求,对粉末喷漆加工作业区所使用的照明设备,以及开关等进行处理,并且对其进行定期的测试,同时对动力源、供粉系统,以及相应的通风机之间的电气连锁系统等进行详细的检查与核实,确保其工作的稳定性与安全性。阳极氧化后的铝或其合金还具有良好的耐热性、优良的绝缘性(耐击穿电压高达2000V)。河北各类金属件喷漆公司
电镀时,镀层金属或其他不溶性材料作为阳极,待镀的工件作为阴极。重庆异形件喷漆
金属喷漆厂的金属涂装工艺选用涂装材料作为涂装材料的较佳组合,因为涂装材料油性强,牢固性强。经过多次专业测试,客户反馈效果良好。首先,使用具有脱膜效果的药水清洁物品的脱漆部位,或用砂纸轻轻抛光,然后清洁等待着色,调整颜色,喷涂过程要求无尘,喷枪干净,操作台干净,物品不能落入任何灰尘杂质,否则以前的工作将被浪费,喷涂需要调整的出口气压一次又一次地喷涂干燥,直到物品颜色恢复到原来的可以停止喷涂!喷涂后,喷普通固色剂,喷涂干燥,然后喷漆皮光油,轻喷固色,然后放入烤箱温度约70度烤315分钟,取出冷却,牢固度很好!重庆异形件喷漆
常州迅捷新材料有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同常州迅捷新材料供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!




- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价