西藏EPS线条生产设备
关键词: 西藏EPS线条生产设备 设备

 2026.11.05
文章来源:
雕刻软件和路径规划是把设计意图转化为实际加工动作的中间环节,其功能和使用水平影响加工效率和成品质量。加工前,设计图形通常先由设计软件绘制或导入,再由雕刻控制软件读取并处理,生成刀具的运动路径。路径规划需要考虑多个方面:刀具类型和直径的设定影响加工效果和路径间距,参数设置不当会造成加工不完整或重叠过多;切削方向、进给速度和主轴转速需要与材料和刀具相匹配,速度过快容易崩边或断刀,过慢则影响效率和表面质量;加工顺序的合理安排有助于减少空行程并保持工件稳定。控制软件通常具备图形导入、路径模拟、缩放旋转、镜像复制、阵列排布和断电续雕等功能,图形模拟可以在实际加工前预览加工过程,帮助发现路径问题。对于批量加工和排版加工,套料功能可以提高材料利用率。操作人员需要根据加工要求设置参数并检查路径,保证加工结果符合设计。由于不同加工对象的材料和形状差异较大,软件参数往往需要通过实际试切进行调整。掌握软件操作和参数调整,是有效使用数控雕刻设备、发挥其加工能力的基础,也是影响加工效率和质量的重要因素之一。淄博友利机电不懈追求产品质量,精益求精不断升级。西藏EPS线条生产设备
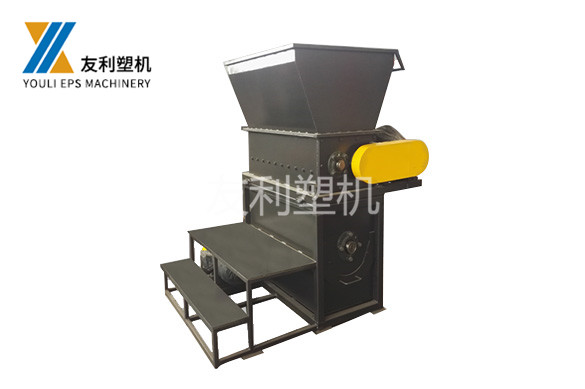
EPS是可发性聚苯乙烯(ExpandedPolystyrene)的缩写,是以聚苯乙烯树脂为基体、加入发泡剂后经预发泡和模塑成型制得的轻质多孔高分子材料。其制造过程通常包括预发泡、熟化和模塑三个阶段:含有发泡剂的聚苯乙烯珠粒在蒸汽加热积膨胀,形成内部封闭气泡的珠粒,经熟化使发泡剂与空气充分交换,再在模具中二次加热熔结,得到具有一定强度和尺寸的泡沫块体或成型制品。EPS内部由大量单独闭孔构成,气体填充比例很高,因而密度很低,常见密度范围为8至30千克每立方米,低密度品类可更低,高密度品类则可达35至50千克每立方米。由于闭孔结构对热量传递的阻隔作用,EPS的导热系数较低,通常在0.030至0.041瓦每米每开之间,保温隔热性能良好;同时其吸水率低、缓冲性能好、质地轻、便于加工成型,抗压强度随密度增加而提高。EPS还具有较好的耐候性和化学稳定性,在建筑、包装、冷链、海洋浮力以及造型制品等领域得到应用。EPS的这些特性决定了其加工方式和相应装备的需求,也为EPS加工设备的发展提供了基础。西藏EPS欧式构件生产设备价格友利塑机以更积极的态度,更新、更好的产品,更好的服务,迎接挑战。

明确产品规格:按“线条尺寸+造型复杂度”筛选设备功能EPS线条的尺寸大小、造型复杂度,直接决定设备的切割行程、刀头类型和控制系统精度。不同产品规格对应的设备要求差异:常规简单造型(尺寸≤300mm,造型为阴阳角线、腰线、平板线):这类线条结构简单,切割难度低,普通半自动或入门级数控设备即可满足。要求是“切割直线度精细”,刀头选择普通电热丝即可,无需额外配置复杂的造型切割功能,能有效控制采购成本。中大型复杂造型(尺寸300-800mm,造型为欧式雕花、弧形线条、异形装饰件):这类线条对设备的“精细度”和“灵活性”要求较高,必须选择数控切割设备,且需具备多轴联动功能(至少3轴)。刀头需搭配可旋转电热丝或铣刀,控制系统需支持CAD图纸导入,能将复杂造型转化为切割路径,确保造型还原度高、尺寸偏差小(建议偏差≤)。超大型线条(尺寸≥800mm,如大型罗马柱、梁托):这类线条不尺寸大,且多为立体造型,需要选择大行程的全自动数控切割设备,切割行程至少满足1000mm×2000mm×800mm(长×宽×高)。同时,设备需配备大功率加热系统和稳定的机架结构,避免因切割行程过大导致设备抖动,影响切割精度;部分超大型线条还需要定制的夹具。
调试和试运行是设备安装之后、正式生产之前的必要环节,其目的是检验设备运行状况、调整工艺参数并确认产品达到要求。调试通常从空载运行开始,检查各运动部件动作是否正常、控制系统是否灵敏、安全装置是否有效,确认无异常后再进行带料试运行。带料试运行阶段,通过实际加工或生产检验设备的加工能力和产品质量,重点观察切割或雕刻的尺寸精度、切口质量、表面平整度以及运行稳定性,并根据结果调整相关参数。对于发泡和成型设备,调试的重点是发泡密度、成型熔结质量和成型周期,需要通过调整蒸汽压力、时间和冷却方式等参数,使制品达到规定的密度、强度和尺寸要求;对于切割和雕刻设备,调试的重点是切割速度、温度、丝距或刀具参数,通过试切确定合适的参数组合。调试过程中通常需要记录各项参数和对应的产品质量,形成可以复现的工艺条件。试运行还应观察设备在连续运行下的表现,包括温度变化、振动情况和能耗水平,发现问题及时处理。调试和试运行需要由具备经验的人员操作,并与设备供应方的技术人员配合,确保设备能够稳定地投入正常生产。淄博友利机电受行业客户的好评,值得信赖。

EPS在生产和使用过程中会产生一定量的边角料和废品,包括切割产生的余料、成型废件和废旧制品等,如何加以回收利用关系到材料利用率和生产成本。破碎回收是处理EPS废料的主要方式,其原理是通过破碎设备把废料加工成较小的颗粒或碎块,再按一定比例掺入新原料中使用,或作为再生原料另作他用。常用的破碎设备包括破碎机和粉碎机,通过旋转刀片对泡沫进行切削和破碎,把体积较大的废料减小到便于回用或运输的粒度。破碎过程中会伴随产生粉尘和静电,因此设备通常配有除尘和防静电措施,保证运行安全并减少环境污染。破碎后的物料体积明显减小,便于储存和运输,也有利于后续的再加工。回收利用在实践中需要考虑回用料与原料的配比:适当掺入回用料可以降低成本,但比例过高可能影响制品的密度、强度和外观,因此需要根据产品要求合理确定。为了提高回收效率,回收设备常与切割线、成型设备通过输送装置衔接,形成从废料产生到回收处理的连续流程。EPS废料回收既具有经济价值,也符合资源循环利用的方向,是EPS生产中重要的配套环节。淄博友利机电以高质量的产品,满足广大新老用户的需求。天津EPS线条数控切割机设备多少钱
友利塑机尊崇团结、信誉、勤奋。西藏EPS线条生产设备
后期出现问题也难以快速解决。样品测试:要求厂家用你常用的EPS板材、按照你生产的线条规格进行现场切割测试。重点观察切割精度(用卷尺、卡尺测量尺寸偏差)、切割边缘光滑度(是否有毛刺、焦糊)、切割效率(单位时间内的切割长度)。同时,可要求厂家提供之前为其他客户生产的设备案例,实地走访这些客户,了解设备的实际使用效果。售后服务:询问厂家的售后服务政策,重点确认以下几点:是否提供安装调试、是否提供操作人员培训、质保期多长(建议选择质保期≥1年的厂家)、质保期内是否提供上门维修、后期配件供应是否及时。质量的售后服务能避免设备出现故障后“无人维修”,减少停机损失。五、成本测算:不止是采购价,全生命周期成本更重要很多采购者选型时只关注设备的采购价,却忽略了后期的“全生命周期成本”(包括人工成本、能耗成本、维护成本、废品损失等)。实际上,全生命周期成本才是决定设备“性价比”的——有些设备采购价低,但后期人工成本、废品损失高,反而更不划算。成本构成:全生命周期成本=采购成本+运营成本+维护成本+废品损失采购成本:设备的购买价格,是一次性投入——半自动台式设备,半自动数控设备2-8万元,全自动设备15-80万元。西藏EPS线条生产设备


- 烟台EPS打板机设备生产厂家 2026-11-05
- 福建EPS保温板设备厂 2026-11-05
- 西藏EPS线条生产设备 2026-11-05
- 辽宁EPS线条全套设备厂家 2026-11-05
- 河南EPS切割设备价格 2026-11-05
- 内蒙古EPS打板机设备 2026-11-05
- 湖北EPS发泡设备多少钱 2026-11-04
- 威海EPS线条生产设备厂 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 西藏质量好的反应釜定制厂家排名
- 06 四川炉管哪个好
- 07 上海碳钢衬四氟管道价格
- 08 平顶山封头厂家定制
- 09 特殊冷凝机组市价
- 10 南京变频恒压无负压