汕头加热糖化系统报价
关键词: 汕头加热糖化系统报价 糖化系统

 2026.11.06
文章来源:
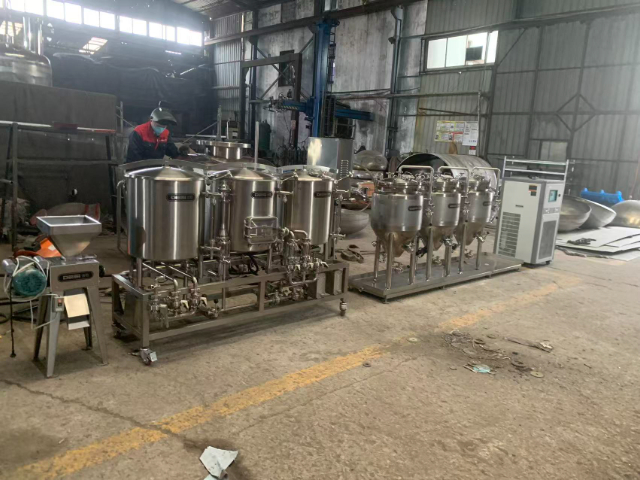
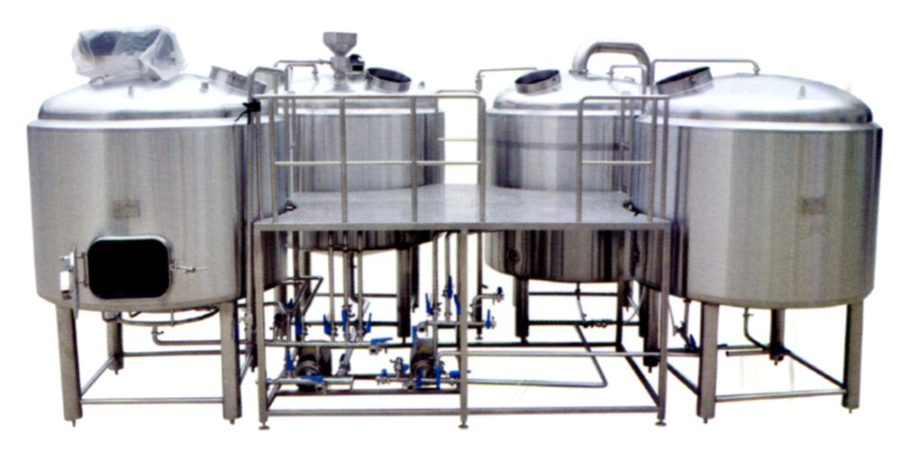
啤酒糖化系统的pH值动态调控技术传统糖化pH值调节多依赖酿造前的水质预处理,而现代糖化系统已实现全程动态调控。通过在线pH传感器实时监测麦芽醪pH值(采样频率达10Hz),数据同步传输至PLC控制系统,当pH值偏离5.2-5.6的适宜区间时,系统自动启动酸碱添加装置,精细注入食品级磷酸、乳酸或碳酸钙溶液,确保酶促反应始终在比较好环境下进行。这种动态调控技术能有效应对原料批次差异、水源波动等变量影响,避免因pH值过高导致的多酚过度溶出(口感苦涩)或过低造成的酶活性抑制。某酒厂应用该技术后,麦汁pH值波动控制在±0.1范围内,啤酒的风味稳定性提升,客户投诉率下降60%,尤其在夏季高温环境下,能有效避免pH值异常导致的风味跑偏。糖化系统配套自动 CIP 清洗管路,无需人工进罐,实现罐体、管道就地清洗,降低污染风险。汕头加热糖化系统报价
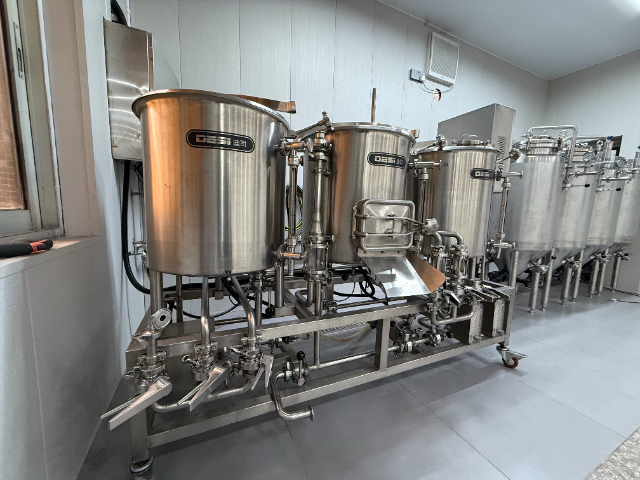
啤酒糖化系统的自动化控制技术现代啤酒糖化系统普遍采用自动化控制技术,通过PLC控制系统(可编程逻辑控制器)实现工艺参数的精细调控和生产流程的自动化运行。自动化系统可实时监测并控制糖化锅、糊化锅的温度、压力、液位,根据预设的工艺曲线自动调节加热功率和搅拌速度;通过流量传感器控制洗糟水的用量和流速,确保洗糟终点精细;利用在线检测设备(如密度计、pH计)实时监测麦汁浓度和pH值,自动反馈并调整工艺参数;同时,自动化系统还能记录生产数据(如温度曲线、反应时间、原料用量),便于质量追溯和工艺优化。部分啤酒厂还引入MES系统(制造执行系统),实现糖化系统与发酵、灌装等环节的联动控制,提升整体生产效率和产品一致性。东莞精酿啤酒糖化系统报价洗糟工序集成在糖化系统流程内,梯度回收麦糟残留糖分,提高原料利用率,节约生产成本。
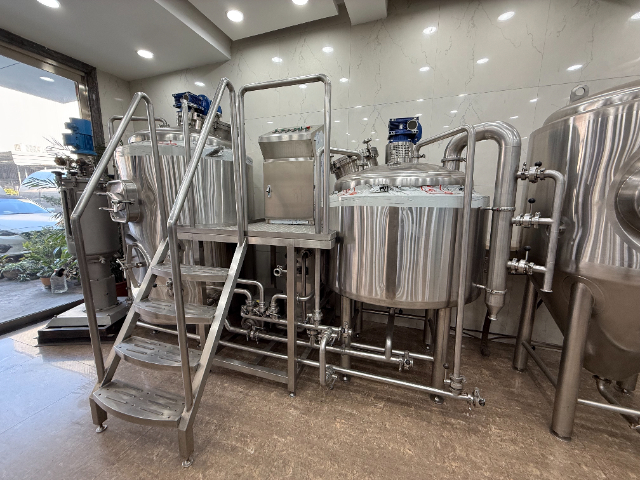
啤酒糖化系统的酶制剂应用酶制剂在啤酒糖化系统中扮演着“增效剂”的角色,可弥补麦芽酶活力不足、优化反应效率或改善啤酒品质。常用的酶制剂包括α-淀粉酶(提升淀粉分解效率,适用于辅料比例高的配方)、β-淀粉酶(增加发酵性糖含量,使啤酒更干爽)、糖化酶(分解糊精生成葡萄糖,提高麦汁收得率)、蛋白酶(辅助分解大分子蛋白质,提升啤酒稳定性)、β-葡聚糖酶(分解麦芽中的β-葡聚糖,降低麦汁粘度,改善过滤性能)。酶制剂的添加需遵循“适量、适时”原则——根据麦芽质量和工艺需求确定添加量,在对应酶的**适温度区间前加入,避免高温失活;过量添加可能导致麦汁糖度过高、发酵异常或产生杂味,影响啤酒风味平衡。
啤酒糖化系统的过滤工艺与洗糟操作过滤与洗糟是啤酒糖化系统中分离麦汁与麦糟、提高原料利用率的关键环节。糖化反应结束后,糖化醪被泵入过滤槽,通过自然过滤或加压过滤,使麦汁穿过麦糟层(形成天然过滤介质)流出,此过程称为“头号麦汁”收集。头号麦汁收集完成后,需进行洗糟操作——用78-80℃的热水均匀喷洒麦糟层,溶解并回收麦糟中残留的可溶性糖分。洗糟的关键在于控制水温(过高会溶出麦皮中的多酚和苦涩物质,过低则洗糟效率低)、洗糟速度(避免破坏麦糟过滤层导致麦汁浑浊)和洗糟终点(通常以麦汁残糖浓度≤1.0°P为准,防止过度洗糟引入杂味)。质量的过滤与洗糟操作能使原料收得率提升3-5%,同时保证麦汁纯净度。糖化系统人机交互大屏实时展示全流程动态,糖化各节点状态可视化,便于现场管理。
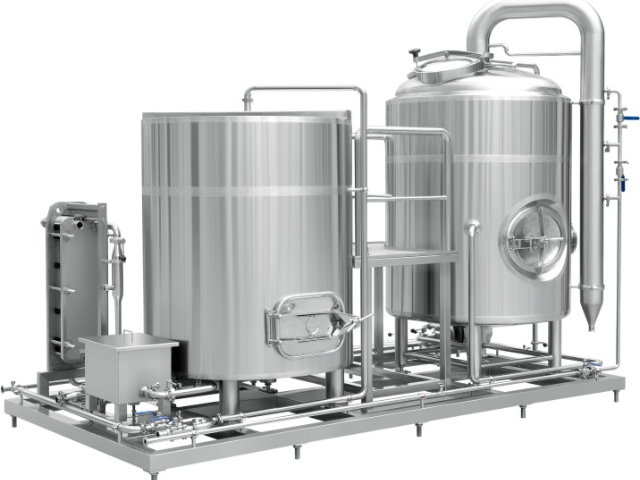
清洁过程中需重点关注设备死角(如搅拌桨、管道接口、阀门),避免污垢堆积滋生细菌,影响后续生产。啤酒糖化系统的常见故障与排查啤酒糖化系统运行过程中常见的故障包括麦汁收得率低、麦汁浑浊、过滤速度慢、酶促反应不完全等。麦汁收得率低可能是由于麦芽粉碎过粗、糖化温度偏低、反应时间不足或洗糟不充分,排查时需检查粉碎度、温控曲线和洗糟终点糖度;麦汁浑浊多因过滤时麦糟层破坏、洗糟水温过高或麦芽蛋白质分解不完全,可通过调整过滤速度、降低洗糟水温或延长蛋白质休止时间解决;过滤速度慢可能是麦糟层压实、糖化醪粘度高或过滤设备堵塞,需检查搅拌强度、添加β-葡聚糖酶降低粘度或清洗过滤筛板;酶促反应不完全则可能是pH值偏离适宜范围、酶活力不足或温度波动过大,需校准pH计、补充酶制剂或检查温控系统。糖化系统的滤槽假底缝隙经过精密加工,不漏麦壳,过滤麦汁通透,降低浊度指标。江门化糖罐糖化系统批发
密闭式糖化全程隔绝空气,减少杂菌侵入,降低麦汁变质风险,保障酒体洁净安全。汕头加热糖化系统报价
节能技术的深度应用成为啤酒糖化系统的重要发展方向,其中五锅五器系统的热能回收设计堪称典范。系统通过回旋沉淀槽内置的板式换热器,高效回收煮沸后麦汁的余热,这些热量被存储到热水罐中,用于预热下一批次的酿造用水或清洗用水,可节省60%-80%的冷却能耗和大量蒸汽消耗。热水罐作为“热能银行”,采用全夹套+保温层设计,温降控制在0.5℃/h以内,能平衡系统热负荷,减少锅炉频繁启停。此外,设备全夹套保温、冷凝水回收利用等措施进一步降低能耗,某系统实测显示,糖化环节能耗成本从1.2/千升降至0.85/千升,降幅达25%。对于长期规模化生产的酒厂而言,这些节能技术能降低运营成本,符合绿色酿造的行业趋势。汕头加热糖化系统报价
温州市龙泰轻工机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来温州市龙泰轻工机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 阳江卧式糖化系统多少钱 2026-11-05
- 佛山化糖罐糖化系统生产厂家 2026-11-05
- 北京精酿啤酒糖化系统报价 2026-11-05
- 清远304糖化系统厂家 2026-11-05
- 北京耐腐蚀糖化系统哪家好 2026-11-05
- 汕头食品级糖化系统多少钱 2026-11-05
- 乌鲁木齐不锈钢反应釜多少钱一台 2026-11-04
- 珠海不锈钢反应釜哪家好 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制