甘肃药用PET聚酯瓶哪家好
关键词: 甘肃药用PET聚酯瓶哪家好 PET塑料瓶

 2026.11.06
文章来源:
冷却定型完成后,进入成品脱模步骤,该步骤由脱模系统完成,实现成品瓶的自动脱模与输送,全程无需人工干预,具体操作流程如下:首先,锁模机构松开,模具缓慢打开,打开速度控制在5-10mm/s,避免模具打开过快导致成品瓶碰撞、破损。模具打开后,脱模机械手准确抓取成品瓶的瓶颈部位(避免触碰瓶身,防止划伤或变形),将成品瓶从模具型腔中平稳取出。随后,脱模机械手将成品瓶输送至成品输送轨道,输送轨道以匀速将成品瓶输送至质量检测工位。在脱模过程中,若出现成品瓶粘连模具的情况,设备会自动报警,操作人员及时处理,避免损坏模具或成品瓶。成锋医药公司占地面积28000平方米,建筑面积达16000平方米。甘肃药用PET聚酯瓶哪家好
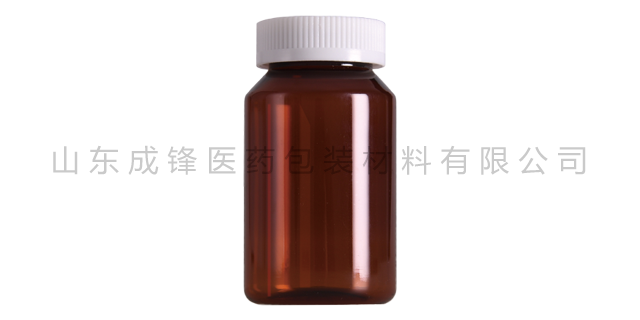
结合产品用途,明确各环节的卫生洁净管控标准,量化管控指标,避免模糊化操作。关键管控标准包括以下几类:一是环境洁净标准,例如生产车间的空气洁净度、温湿度、尘埃粒子数量等;二是人员卫生标准,例如人员着装、手部清洁、健康状况等;三是设备洁净标准,例如设备表面清洁度、无残留、无滋生微生物等;四是原料辅料洁净标准,例如原料纯度、无杂质、无异味、微生物含量达标等;五是成品卫生标准,例如微生物含量、异物残留、化学残留等指标符合相关标准。陕西PET广口瓶价格成锋医药是从事医药及保健食品塑料包装瓶的专业生产企业。
双向拉伸过程中,PET瓶坯在纵向和横向两个方向上受到外力拉伸,原本无序缠绕的分子链被强制拉伸、取向,沿着拉伸方向有序排列,分子链之间的距离缩短,分子间作用力(范德华力)明显增强,从而使瓶体的拉伸强度与刚性大幅提升。实操数据显示,经过双向拉伸处理的聚酯塑料瓶,拉伸强度可达到40-50MPa,相较于未拉伸PET塑料瓶(拉伸强度只为15-20MPa)提升1.5-2倍;弯曲模量可达到2000-2500MPa,提升1.2-1.5倍,瓶体的刚性明显增强,不易变形。
印刷/贴标是提升聚酯塑料瓶外观美观度、传递产品信息的重要环节,根据产品用途与市场需求,可采用印刷或贴标的方式,在瓶身表面印制产品名称、规格、生产日期、logo等信息。聚酯塑料瓶的印刷方式主要有丝网印刷、凹版印刷两种,贴标方式主要有不干胶贴标、热收缩膜贴标两种。印刷过程中,需确保印刷图案清晰、色彩鲜艳、不易脱落,印刷位置准确,避免出现重影、模糊、掉色等问题。印刷前需对瓶身表面进行电晕处理,提升瓶身表面张力,增强印刷附着力,确保印刷图案不易脱落。贴标过程中,需确保标签贴合平整、无气泡、无褶皱,标签位置准确,避免出现标签偏移、脱落等问题。山东成锋医药包装材料有限公司并能在短时间内设计出药用瓶新瓶型及制成新模具。
筛选合格瓶坯,避免不合格瓶坯进入吹塑工序。吹塑前需对瓶坯进行抽样检查,剔除厚薄不均、变形、有杂质的瓶坯,避免此类瓶坯吹塑后产生成品缺陷,同时减少原料浪费。拉伸与吹胀是吹塑成型的关键步骤,通过机械拉伸与高压吹气的协同作用,将软化的瓶坯拉伸为薄壁中空瓶体,拉伸比例与吹气参数的合理性,直接决定瓶身的厚薄均匀度,需重点优化以下参数:拉伸工艺控制:确保双向拉伸均匀。拉伸分为轴向拉伸与周向拉伸(吹胀拉伸),双向拉伸的比例需准确匹配,一般轴向拉伸比例为1:2.5-1:3.5,周向拉伸比例为1:2-1:3,总拉伸比例控制在1:5-1:10,具体比例根据成品瓶的规格与性能要求调整。成锋医药经营理念:创新、多元、永续、共生。广西药用PET聚酯瓶
成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。甘肃药用PET聚酯瓶哪家好
PTA是PET合成的刚性骨架单体,化学式为C₈H₆O₄,常温下为白色结晶粉末,纯度需达99.9%以上,杂质含量极低,否则会影响PET的透明度与加工稳定性。PTA由石油化工产业链中的对二甲苯(PX)氧化制得,PX源自石脑油裂解的芳烃馏分,经精馏、氧化、精制等工序生成PTA,是石油化工下游的关键产品。全球PTA产能高度集中,2023年全球产能超9000万吨,中国为全球较大PTA生产国,产能占比超50%,保障了PET生产的原料供应稳定。MEG是PET合成的柔性连接臂单体,化学式为C₂H₆O₂,常温下为无色透明粘稠液体,沸点197.3℃,易吸湿,需密封储存。甘肃药用PET聚酯瓶哪家好


- 上海医用聚丙烯塑料瓶厂家 2026-11-05
- 西藏PE口服液瓶厂家 2026-11-04
- 山东保健品PET塑料瓶厂家 2026-11-04
- PET塑料广口瓶 2026-11-04
- 西藏药用PET瓶 2026-11-04
- 重庆医药用HDPE塑料瓶哪家好 2026-11-04
- 宁夏PET饮料瓶哪家好 2026-11-04
- 安徽食品级PET瓶价格 2026-11-04



- 01 广东高收缩POF热缩膜大型厂家
- 02 布纹纸卷食品留样标签厂家
- 03 佛山卤肉八边封食品袋厂家推荐
- 04 浙江防静电中空板周转箱是什么
- 05 无锡喷码预开口包装机工厂
- 06 陕西重型立库托盘厂家直供
- 07 湖北设计真空包装机24小时服务
- 08 金华卷筒标签厂家精选
- 09 郑州出口消毒托盘厂家
- 10 襄阳大尺寸不干胶标签印刷厂