镇江冲击材料冷冲模具大概费用
关键词: 镇江冲击材料冷冲模具大概费用 冷冲模具

 2026.11.06
文章来源:
20年代开始,金属制品、玩具和小五金等行业就使用冲床、压机等简易机械设备及相应的模具加工产品的毛坯或某些零部件,其中有用于落料、冲孔的“刀口模子”,用于金属拉伸的“坞工模子”。当时各厂使用的冲压设备功率不大,且大多还是手扳脚踏。模具加工除使用少量简陋的通用设备外,以手工为主,故而模具的精度不高,损坏率大。直到40年代初,才出现水压机冷冲模具。50年代公私合营后,由于增添了磨床、铣床和锯床等设备,又配上硬度计、外径内径测定器和块规等,使冷冲模具的精度得以提高。无锡市高高精密模具有限公司的冷冲模具在加工阶段,通过精密的加工设备确保了每个零部件的精度。镇江冲击材料冷冲模具大概费用
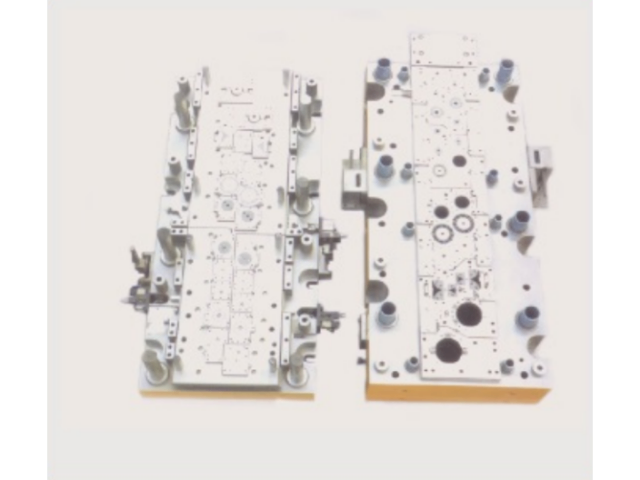
冷冲模具的凸模固定方式需要与冲裁工况相匹配。高高精密模具在凸模结构设计中,依据凸模截面尺寸与受力大小选择固定形式。截面较大的凸模采用台阶固定,配合垫板承受冲裁时的轴向压力;截面较小的凸模采用铆接或粘接固定,保证安装牢固且更换方便。凸模工作部位与固定部位之间设置过渡圆弧,减少应力集中导致的断裂风险。对于细长凸模,公司在结构上增加护套或导向板支撑,防止冲压过程中凸模发生弯曲失稳。凸模材料经淬火回火后,工作部位硬度与心部韧性形成梯度配合,兼顾耐磨性与抗冲击能力。合理的凸模固定结构使冷冲模具在连续冲压中保持刃口位置稳定,减少因凸模松动造成的间隙变化。浙江冷镦冷冲模具厂家现货高高精密模具输出冷冲模具配套图纸,方便客户后期模具备件采购替换。

冷冲模具的导料结构影响料带送进的顺畅程度。高高精密模具在冷冲模具设计中,根据料带宽度与厚度配置导料板与侧压板。导料板之间的间距按料带宽度加适当间隙设定,使料带在送进过程中受到约束但不卡滞。侧压板采用弹簧压紧结构,将料带推向基准侧,保证送进步距的稳定性。对于较薄的料带,导料板入口处设置导入斜角,方便料带穿入。导料结构的安装位置与凹模刃口保持对应关系,避免料带在冲裁时发生偏移。公司在模具装配后手动推送料带进行模拟,检查导料结构对料带的约束效果,确认送进顺畅后再进行试冲。
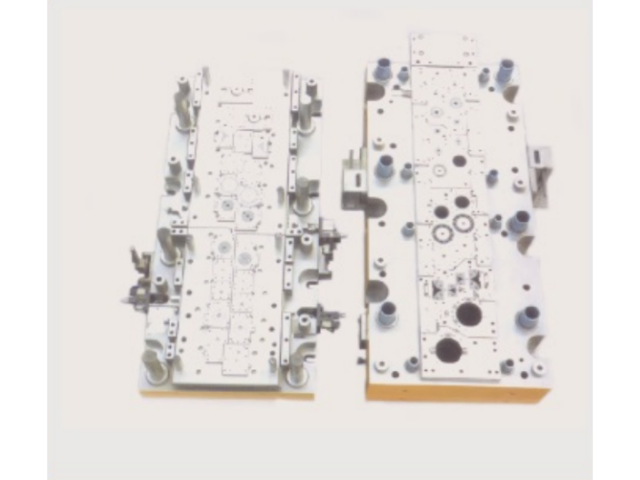
冷冲压工艺及模具设计。冷冲模的间隙取值应根据所冲压材料的性质、材料的厚度、以及图纸对冲压件冲裁断面的粗糙度要求来确定。一般没有特殊要求的冲压件,可以按照通常的冲压标准来确定间隙值。冷冲模根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。高高精密模具针对电子行业,定制小型精密冷冲模具满足微零件冲压。
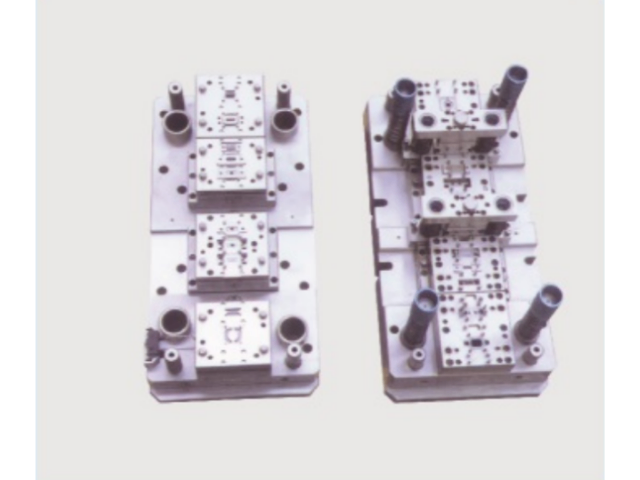
冷冲模具在新能源与电子行业的应用场景不断扩展。新能源电池结构件、光伏组件边框、电子散热器等产品中涉及大量金属冲压零件,对模具的精度与生产效率提出要求。高高精密模具针对新能源行业零件材料多样、更新换代快的特点,在模具设计中注重通用性与可调整性,部分模具采用镶块结构,便于产品局部变更时更换镶件而非整套模具。模具加工采用数字化流程,缩短制造周期,配合客户产品开发节奏。对于电子行业薄料精密冲压件,模具采用高精度导向与小间隙冲裁,保证零件尺寸稳定。公司持续关注下 行 业需求变化,在冷冲模具设计与制造中积累对应经验。高高精密模具注重创新,不断推出新型冷冲模具,满足市场需求。杭州钨钢板冷冲模具服务电话
高高精密模具一站式服务,覆盖冷冲模具设计、加工、试模全套工序。镇江冲击材料冷冲模具大概费用
冲压工艺及冲模设计。视情况而定。一般冲头都是平面,便于制造和后期维修,前提条件是被冲料为铁料等强度高材料,料厚小于5亳米;当被冲料大于5毫米厚,冲孔较大,如,孔径大于100毫米时,较好采用冲头中间凹面的,其目的是减少冲压力,其缺点是冲头刀口容易崩裂,冲压产品变形。因此冲压模具冲头是平面还是中间凹面要视具体情况来定。冷冲压模具工艺路线。冷冲压模具的模架标准化,便于生产,便于使用,便于模具装配,便于模具生产入库管理分类摆放。镇江冲击材料冷冲模具大概费用


- 温州铝冷冲模具厂家现货 2026-11-05
- 浙江冷冲模具订做价格 2026-11-05
- 扬州铝冷冲模具联系人 2026-11-05
- 宿迁钨钢板冷冲模具服务电话 2026-11-05
- 舟山合金冷冲模具联系人 2026-11-05
- 舟山冷冲模具厂家报价 2026-11-04
- 衢州拉伸冷冲模具大概费用 2026-11-04
- 连云港拉丝冷冲模具推荐厂家 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价