双组份浸渍胶直销
关键词: 双组份浸渍胶直销 浸渗胶

 2026.11.18
文章来源:
在铸铝空压机端盖的加工流程里,浸渗胶用来封堵铸件壁厚内部的连通微孔,防止压缩空气从疏松位置外泄。端盖结构带有法兰密封面、螺栓通孔以及和转子配合的定位台阶,浸渗前需要用专有堵头保护精密配合面,避免胶液附着固化后改变装配间隙。抽真空阶段保持足够时长,把藏在壁厚过渡区域孔隙里的空气抽出,再注入浸渗胶,匀速加压,让胶液顺着孔隙通道向内填充。清洗工序采用多角度喷淋,同时翻动工件,把法兰面、螺栓孔附近残留的胶液冲洗干净,防止残胶固化形成凸起。固化之后接入压缩空气保压检漏,压力按照产品工艺要求设定。处理后的端盖在空压机持续启停、压力反复变化的工况下,孔隙内部胶层和孔壁保持贴合,减少气体泄漏带来的能耗变化。热固化浸渗胶在工艺品制作中可填充瑕疵,使表面光滑平整,增加美观度。双组份浸渍胶直销
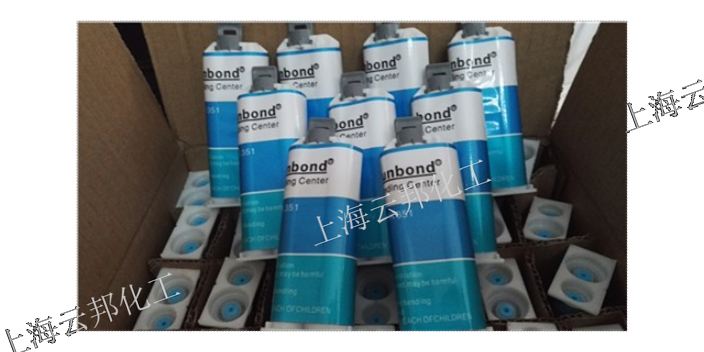
变速箱壳体铸件浸渗处理,应对壳体内部润滑油渗漏问题,壳体内部有多处轴承安装位、油路槽,结构复杂。浸渗前做好孔位保护,轴承配合面、密封槽采用遮蔽工装覆盖,防止胶液附着在精密配合面上,影响装配间隙。真空抽气阶段维持足够时长,把深藏在壁厚过渡区域孔隙里的空气排出,再通入浸渗胶,施加压力推动胶液填充。清洗工序采用喷淋加翻转组合方式,槽内残胶充分冲洗,避免残胶固化后在密封槽内形成凸起,干扰后续密封圈安装。固化完成之后,工件进入检漏工位,采用压缩空气保压检漏,确认油路孔隙被封堵,装车之后变速箱润滑油不会从壳体疏松位置渗出。磁环浸渗胶厂电话对于电子电路的可靠运行,导电稳定浸渗胶起着至关重要的稳固作用。
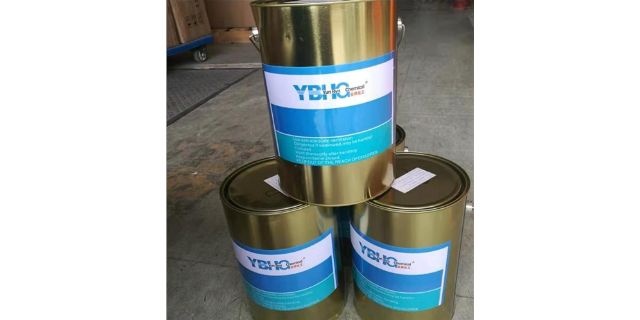
铸铁泵体很多采用砂型铸造,内部孔隙走向曲折,部分孔隙隐藏在流道壁面,浸渗胶可以填充这类连通孔隙,阻断介质渗漏通道。铸铁表面容易附着型砂碎屑、锈蚀薄层,浸渗前一般通过喷砂处理清理表层杂质,打开被堵塞的孔隙入口。喷砂之后及时清洗烘干,防止表面再次返锈。浸渗过程中,泵体内部进出流道做好导流,让胶液能够抵达流道各处疏松位置,同时做好法兰密封面、螺纹孔的遮蔽防护。浸渗完成之后翻转工件,借助水流冲刷流道内壁多余胶液,防止残胶固化缩小通流截面。固化完成后开展水压保压测试,渗漏位置标记后可以再次浸渗。铸铁泵体多用于给排水、原油输送等场景,胶层需要耐受介质长期浸泡,减少介质从铸件微孔渗出。
在当今高度电子化的世界中,导电稳定浸渗胶犹如一位幕后英雄,默默地为电子设备的性能提升和稳定运行贡献着力量,其重要性不言而喻。导电稳定浸渗胶的首要特性便是其出色的导电能力。它就像是电子元件之间的“导电桥梁”,能够有效地传导电流,确保电子信号在设备内部快速、准确地传输。这种良好的导电性得益于其特殊的配方和微观结构,使得电子能够在其中自由移动,减少了电阻和能量损耗。无论是在简单的电子电路中,还是在复杂的集成电路板上,导电稳定浸渗胶都能发挥关键作用。对于一些多孔的陶瓷制品,低粘度浸渗胶可改善其表面质量和性能。
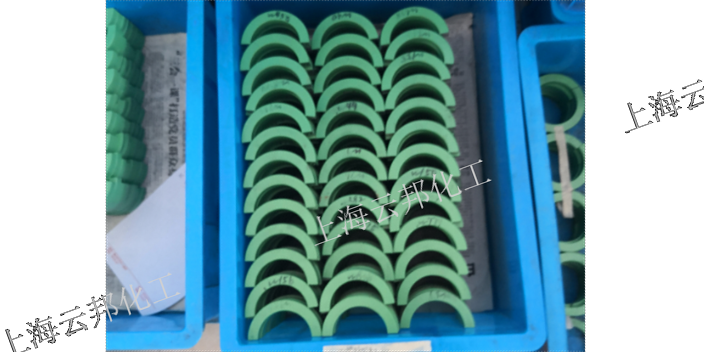
在压缩机气缸的铸件密封中,铸件浸渗胶以强度高渗透能力解决气体泄漏问题。灰铸铁气缸体浇铸后形成的 0.1mm 微缩孔会导致压缩空气损耗,而浸渗胶通过真空加压工艺渗入孔隙,固化后形成的胶体可承受 25MPa 的气体压力。某空压机厂商的测试数据显示,经浸渗处理的气缸在 160℃高温工况下连续运行 4000 小时,胶层与金属界面结合强度保持 88% 以上,气体泄漏率从 1.5% 降至 0.04%。胶液中添加的硅烷偶联剂在金属表面形成纳米级保护膜,使气缸在潮湿空气环境中耐蚀性提升 3 倍,有效避免了因锈蚀导致的胶层脱落,保障了压缩机的长期高效运行。热固化浸渗胶应用于机械加工,能有效修复铸件微孔,提高零件强度与耐用度。微孔浸渗胶排行榜
在太阳能电池板制造中,导电稳定浸渗胶可提高电极与基板的连接稳定性。双组份浸渍胶直销
无机硅酸盐类浸渗胶和有机树脂浸渗胶的固化机理不一样,无机浸渗胶依靠失水固化,耐高温能力更强,适合高温工况铸件。这类胶液渗透速度偏慢,工件孔隙尺寸偏大时密封效果更好,细小微孔填充效果弱于丙烯酸类浸渗胶。无机浸渗胶固化之后质地偏脆,工件承受反复震动、热冲击时,胶层更容易开裂。工件浸渗之后固化阶段需要控制干燥升温节奏,升温过快,水分快速蒸发,胶层内部产生微裂纹。无机浸渗胶处理后的工件可以在高温环境下使用,适合发动机排气侧铸件、高温阀壳等部件,但是耐水、耐油性能有限,接触液态介质的场景优先选用有机浸渗胶。双组份浸渍胶直销

- 微孔浸渗胶排行榜 2026-11-18
- 磁芯浸渗胶咨询电话 2026-11-18
- 双组份浸渍胶直销 2026-11-18
- 半磁芯浸渍胶生产商 2026-11-17
- 抗衰减磁环浸渗胶哪家好 2026-11-17
- 耐老化浸渗胶厂家供应 2026-11-17
- 双组浸渗胶价格表 2026-11-16
- 圆环浸渗胶产品介绍 2026-11-16



- 01 如何分类复配酶制剂改良剂批发价格
- 02 浙江烫塑料烫金膜定制
- 03 杭州奶油用聚甘油脂肪酸酯
- 04 重庆微乳化切削液厂家直销
- 05 有嚼劲复配酶制剂改良剂批发价格
- 06 全轮转凸版烫金膜定制
- 07 四川全营养粉多少钱一罐
- 08 机械制造强力胶怎么储存
- 09 脱硝工业氨水报价
- 10 江苏试验日化香精零售价