成都市高效便捷线切割机床经销商
关键词: 成都市高效便捷线切割机床经销商 线切割机床

 2026.11.19
文章来源:
行业内存在 “线切割机床的功率越大,加工效率就越高” 的认知误区,实际上加工效率是脉冲参数、工件材质、钼丝张力、排屑效果共同作用的结果,盲目加大放电功率反而会带来负面影响。功率过高会导致钼丝过热易断,工件表面出现烧蚀痕迹,光洁度下降,还会加速导轮、导电块的损耗,缩短设备使用寿命。专业的工艺调试会根据工件材质与厚度匹配对应参数,在保证加工质量的前提下提升效率,合理优化参数可让线切割机床的加工效率提升 20% 左右,同时降低耗材损耗速度。小批量多品种零件生产需要频繁更换模具,线切割机床无需模具可快速切换不同加工任务。成都市高效便捷线切割机床经销商
线切割机床
在四川地区,许多中小模具厂持有的快走丝线切割机床已服役十年以上,加工效率普遍较新机下降百分之三十以上,但企业因资金压力无法整机更新,陷入设备精度与订单要求之间的困境。这些机床的丝杠和导轨因长期磨损,反向间隙从新机的几微米扩大到几十微米,加工出的圆孔呈椭圆,方孔对角尺寸不一致,模具镶块配合间隙超差,导致试模时产品飞边过大。更隐蔽的损失在于机会成本,精度不达标的线切割机床无法承接对尺寸一致性要求较高的零件订单,而这部分订单的利润往往高于普通粗加工件。一次彻底的线切割机床维修改造,将精度恢复到稳定保证几个丝公差的水平,实质上是恢复并扩展了企业的业务承接能力。达州市小型线切割机床订制价格线切割机床经过多次切割后,表面粗糙度可达 Ra0.8μm,切割面光滑平整。
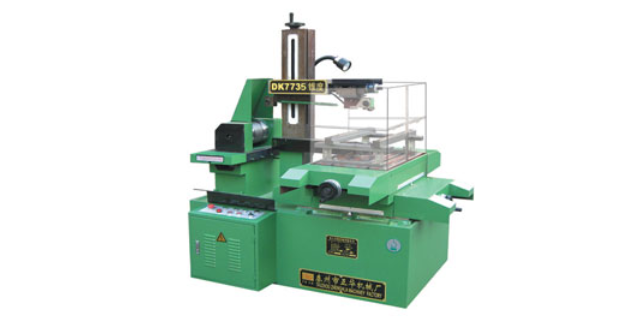
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。想要提升生产效率降低加工成本增强竞争力,难道你还没考虑过线切割机床吗?
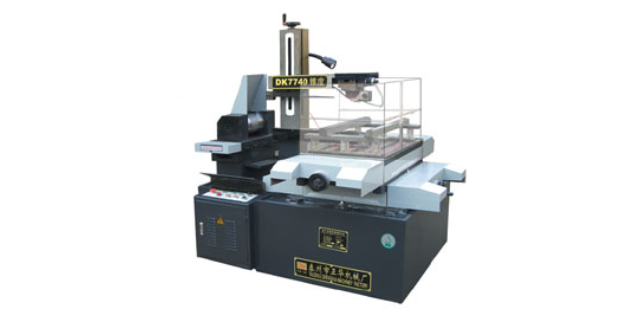
一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一个优点是可采用封闭截面整体结构,以提高床身的刚度。床身导轨倾斜角度多为45。、60。、75。,但倾斜角度太大会影响导轨的导向性及受力情况。加工中心的布局结构特点加工中心自1959年问世发展至今,出现了各种类型的加工中心,它们的布局形式随卧式和立式、工作台进给运动和主轴箱进给运动的不同而不同,但从总体来看,都是由基础部件、主轴部件、数控系统、自动换刀系统、自动交换托盘系统和辅助系统等构成。大行程款线切割机床的有效加工幅面可达 1200*800mm,覆盖多数中型工件的加工尺寸。高速切割线切割机床推荐品牌
操作数控加工中心的7个步骤,学会成为数控达人!成都市高效便捷线切割机床经销商
新型线切割机床的操作人员上手门槛高,是很多工厂升级设备时遇到的普遍难题。老式快走丝操作简单,而伺服中走丝涉及编程、参数调试、多次切割工艺设置,很多老操作工习惯了老设备的操作逻辑,很难快速上手。多数设备供应商只负责交货,不提供系统的操作培训,导致设备买回来一两个月都达不到正常产能,前期投入的设备回报率很低,甚至会因为操作不当造成设备损坏。对于人手紧张的中小加工厂来说,培训成本与产能爬坡期的损失,也是一笔不小的隐性开支。成都市高效便捷线切割机床经销商

- 雅安实验室陶瓷切割设备批发厂家 2026-11-18
- 自贡市高速精密线切割机床订制价格 2026-11-17
- 乐山切割机厂 2026-11-17
- 雅安陶瓷切割机批发 2026-11-17
- 达州市中走丝线切割机床厂家电话 2026-11-16
- 快走丝线切割机床供应厂家 2026-11-16
- 内江市高效便捷线切割机床哪家好 2026-11-16
- 德阳高速精密自动穿丝线切割机床厂家供应 2026-11-15



- 01 技术赋能的培训管理信息共享
- 02 宽城区租赁行业并购重组咨询热线
- 03 BSCI认证TFS验厂永旺验厂HM验厂沃尔玛验厂审核流程咨询流程
- 04 GEO 优化对本地企业有什么帮助
- 05 上海电泳涂装加工厂家
- 06 河北哪个业务AI赋能定制中心
- 07 新疆有偿寻找德国客户条件
- 08 四川实验室陶瓷切割设备生产
- 09 工业无人机避障
- 10 第三方企业专属大模型定制合同