辽宁注塑级聚偏氟乙烯诚信经营
关键词: 辽宁注塑级聚偏氟乙烯诚信经营 聚偏氟乙烯

 2026.11.20
文章来源:
β晶型是一种正交晶型。在β晶型的晶胞中,还存在--些锯齿形状的极性链,所以β晶型是具有极性的,这也是β晶型呈现良好电性能的原因,β晶型的PVDF材料长被用在电学器材中,如:传感器、控制器等。而β晶型的获取,也一般是由a晶型,通过机械拉伸获得,这种转变大部分原因是发生了机械形变。因此,β晶型的取向度和含量,也是由拉伸温度和拉伸速率决定的。当然,除了机械拉伸可以使a晶型转化为β晶型外,高压以及电厂极化也可以产生β晶型聚偏氟乙烯在过滤介质中表现出高效的颗粒捕集能力。辽宁注塑级聚偏氟乙烯诚信经营
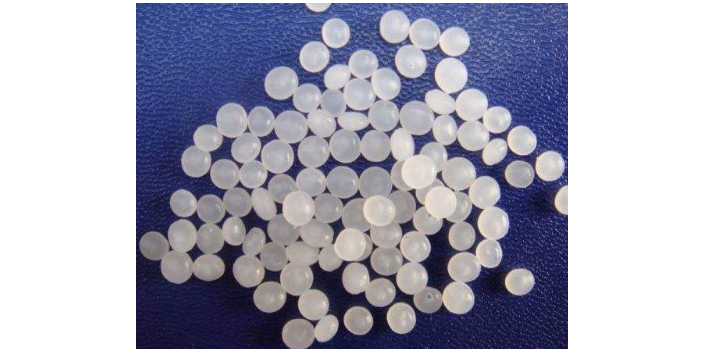
管件和阀门是管路系统的薄弱环节,弯头、三通、法兰的壁厚和圆度直接影响承压能力。PVDF 注塑管件要控制模具温度和保压,内应力大的制品在介质作用下容易开裂。阀门的密封面材质要和介质匹配,PVDF 阀体配 PTFE 阀座是常见组合。安装时法兰螺栓对称紧固,单边拧紧会让法兰面受力不均,出现渗漏。上海众邦工贸有限公司可供注塑级 PVDF 原料,按管件壁厚和成型周期匹配熔指。制品成型后做退火处理,能减少内应力,降低后期开裂风险。注塑管件的圆度和壁厚偏差影响承压,批量来料按尺寸抽检,偏差大的批次不要混用在同一系统。阀门的启闭扭矩与密封面材料有关,扭矩过大容易损伤阀座,选型时向供方索取扭矩曲线。管件的存放避免堆压,长期受压会让圆度变化,安装时对口不正,焊接错边量偏大。注塑级聚偏氟乙烯售后服务利用聚偏氟乙烯,制造的水处理膜具有优越的脱盐率。
PVDF 的选型涉及加工方式、介质条件、温度、力学要求多个维度,单看牌号名称容易选偏。供应商能不能提供样品、加工参数建议和失效分析支持,直接影响项目进度。新项目建议先做小批试制,验证成型、焊接、装配各环节,再定批量。上海众邦工贸有限公司在 PVDF 供应上提供选型咨询、样品支持和小批试产配合,客户把用途、工况和加工方式说明即可对接。长期合作可建立牌号清单,减少重复沟通。客户新项目打样阶段,把加工方式、介质、温度列成一张表,供方按表给建议,比口头描述准确。批量供货后保持沟通,工艺调整或者换线时提前告知,供方可以配合调整牌号建议。技术资料按牌号整理成册,包含加工参数和注意事项,新人接手也能快速上上手。样品阶段的技术问题记录成表,量产时按表核对关键参数。
PVDF 管材在半导体超纯水、化工介质输送、电镀液循环、食品饮料管路里使用,内壁光滑不易结垢,耐化学性覆盖酸碱和多种氧化剂。管材的连接方式有热熔承插、对焊、法兰,热熔温度和加热时间要按管径设定。管材安装后要做压力试验,试验压力和保压时间按规范执行。管路支撑间距要控制,间距过大管材下垂,长期受力容易变形。上海众邦工贸有限公司可供挤出级 PVDF 原料,按管材规格和压力等级匹配。施工现场切割端面要平整,端面不齐,焊接时容易出现错边和虚焊。管材焊接完成后做外观检查,翻边均匀、无气孔为合格,焊口剖切抽检能看出熔合深度是否足够。管材输送热介质时要做热膨胀补偿,长直管段中间加伸缩节,避免热应力传到焊口。管路的试压要分段进行,整段一次打压,漏点定位困难,分段试压效率更高。该材料在食品包装中确保了产品的长期保鲜。
热缩管常用聚烯烃或者氟材料,PVDF 热缩管耐温等级高、耐化学性好,用在需要耐高温和耐溶剂的线束保护位置。热缩温度、收缩比和壁厚决定包覆效果,收缩不匀会出现局部过薄。安装时加热要均匀,用热风枪沿周向旋转加热,防止单点过热烫伤线缆。收缩后检查端口是否包紧,端口松散容易进水。上海众邦工贸有限公司可供热缩制品用 PVDF 原料,按耐温等级和收缩比匹配。制品存放避免阳光直射,长期暴晒会加速老化。热缩管选型按被保护件的直径和收缩比计算,收缩后壁厚要满足绝缘要求,壁厚不足的位置容易击穿。热缩管收缩后要自然冷却定型,冷却过程中不要拉扯,拉扯会让壁厚分布不均。热缩管的内壁可以涂一层密封胶,防水要求高的位置,涂胶后密封效果更稳定。浙氟龙®FL2001能提高粘附性能和电解液的耐腐蚀性能,适用于磷酸铁锂和三元材料体系,能增加极片的耐折性。辽宁离岸管道级聚偏氟乙烯
PVDF树脂可以采用挤出、注塑和模压等方法进行熔融加工成型。辽宁注塑级聚偏氟乙烯诚信经营
氟碳涂层脱落多数出在界面,底漆与基材、底漆与面漆之间的匹配是关键。底漆树脂要能咬住金属表面,同时与 PVDF 面层相容,两者极性差异大时容易分层。膜厚控制也影响附着,底漆过厚内聚破坏,过薄覆盖不全。烘烤不足时底漆未完全交联,附着力偏低;过烘则脆化。上海众邦工贸有限公司可供配套树脂,按涂料厂配方调整比例。现场做划格和拉拔试验,数据合格再批量施工,返工成本比试验高得多。拉拔试验的数值离散度大时,先查前处理是否稳定,再查底漆膜厚,再怀疑面漆配方。底漆和面漆的烘烤间隔要控制,间隔过短层间溶剂未挥发,过短过长都会影响附着。涂层的膜厚用测厚仪抽检,重点测边角和凹陷位置,这些位置膜厚往往偏薄。附着力不良的返工件要先去除旧涂层,直接在上面补涂,层间结合不牢。辽宁注塑级聚偏氟乙烯诚信经营

- 江苏聚偏氟乙烯特征 2026-11-20
- 聚偏氟乙烯市场报价 2026-11-19
- 浙江高粘度聚偏氟乙烯诚信互利 2026-11-19
- 福建高性能滤波器市场报价 2026-11-19
- 北京模压级聚偏氟乙烯诚信经营 2026-11-19
- 福建隔膜级聚偏氟乙烯诚信互利 2026-11-19
- 四川离岸管道级聚偏氟乙烯常见问题 2026-11-18
- 浙江大电流滤波器技术指导 2026-11-18



- 01 浙江轨道交通涂料环氧乳液热储稳定性
- 02 成都耐低温封口胶uv上光和纸用
- 03 乌鲁木齐高强度特种环氧树脂的材质
- 04 多功能催化剂批发厂家哪家便宜
- 05 江苏皂洗剂厂家
- 06 山东不锈钢储罐厂
- 07 等离子体增强沉积系统安装
- 08 移动式FFU
- 09 安徽改色膜胶水性能
- 10 宽固红胶怎么样