上海后副车架焊接生产线销售
关键词: 上海后副车架焊接生产线销售 弧焊工作站

 2026.11.21
文章来源:
上海宇创自动化在机器人弧焊工作站设计阶段,充分考虑车间生产安全需求,搭载完善的安全防护结构与智能防护系统。设备配备防护围栏、防弧光遮挡结构,可隔绝焊接过程中的弧光、烟尘与飞溅物,减少对现场作业人员的影响。同时设置紧急启停、区域感应防护等功能,当人员误入作业区域时,设备可及时暂停运行,规避安全事故。合理的人机分区设计,既保障自动化焊接的高效运行,又兼顾车间作业的安全性,适配各类工厂常态化、规范化的安全生产管理要求。船舶制造车间用弧焊工作站焊接大型钢构件。上海后副车架焊接生产线销售
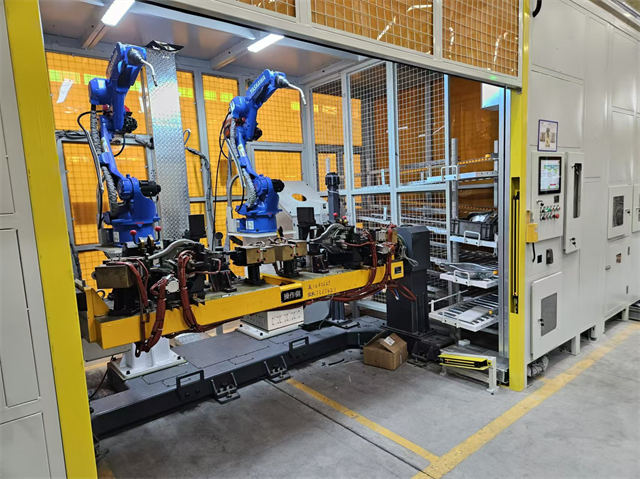
弧焊作业需要稳定的保护气体供给,上海宇创自动化在机器人弧焊工作站方案设计时,同步规划供气系统布局。供气管路选用适配材质,做好管路固定与防磕碰防护,设置压力监测元件,实时监控供气状态。系统可配置气体稳压装置,维持焊接过程气体流量稳定,减少压力波动对焊缝成型带来的影响。管路走向避开机器人运动区域,防止运动部件剐蹭管线。整套供气系统和工作站控制信号联动,焊接作业启动时同步供给保护气体,作业结束后完成关断。稳定的供气配套,保障弧焊工作站在连续生产过程中,焊接保护效果保持稳定。合肥弧焊工作站厂家直销该弧焊工作站记录热水器内胆焊接的故障异常数据。

上海宇创自动化在搭建弧焊工作站时,会综合工件距离、焊枪运动范围、负载需求,选择适配的工业机器人,和国外四大家族机器人厂商保持稳定合作。机器人的运动半径、重复定位性能、防护等级都是评估重点,车间粉尘、金属飞溅环境下,选用防护等级匹配的机器人,降低异物侵入造成的故障。弧焊工作站机器人末端搭载焊枪、送丝管线,计算负载时包含管线组件重量,保证机器人运动过程负载余量充足。针对大行程工件,选用长臂展机器人;空间狭小、焊缝集中的工况选用紧凑型机器人。宇创工程师通过运动仿真,验证机器人在整个焊接行程内无运动死角,不存在关节超限问题。合适的机器人选型保障弧焊工作站轨迹运行稳定,持续完成各类构件的连续焊接任务。
不少制造企业需要采集生产数据,实现车间数字化管理,上海宇创自动化设计的弧焊工作站预留通讯接口,支持和车间 MES 系统对接。弧焊工作站可向上传递生产计数、焊接运行时长、设备报警信息、焊接工艺参数等数据,车间管理人员通过 MES 平台查看工作站生产状态,统计产能。当工作站出现异常报警,信息会同步上传,便于维护人员及时响应处理。数据交互采用标准化通讯协议,降低不同品牌 MES 系统对接难度。宇创自动化电气工程师负责弧焊工作站侧程序开发与信号调试,完成数据采集、信号交互测试。这套方案帮助工厂把焊接工序纳入数字化管理体系,实现生产过程可视化,方便企业统计工单完成情况,追踪每一批次工件焊接数据,支撑生产管理与工艺优化工作。弧焊工作站广泛应用于航空航天制造领域。
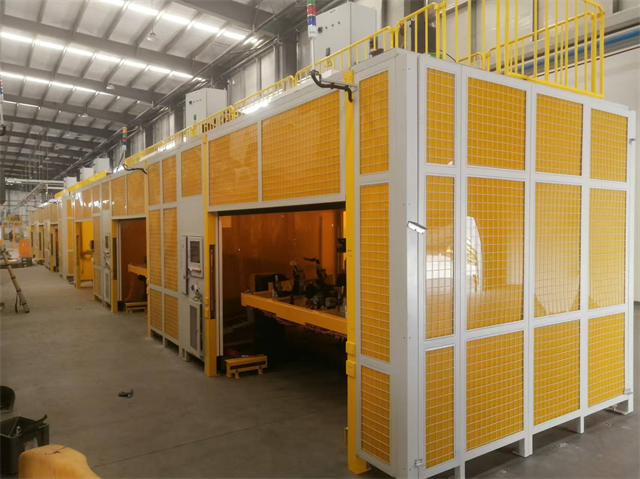
很多制造企业已有老式焊接产线,希望新增自动化单元,上海宇创自动化可提供弧焊工作站改造方案,实现新设备与原有产线衔接融合。弧焊工作站可搭配上下料输送机构,对接原有流水线,完成工件流转,实现人工焊接工位与自动化工作站混合生产模式。改造项目前期,工程师勘测原有产线输送速度、工件流转方式,设计转接工装与输送过渡机构,匹配原有产线节拍。弧焊工作站信号接口和原有产线控制器建立通讯,工件到位信号、完成信号互相传递,实现工序联动。宇创自动化统筹设备改造、电气对接、现场调试工作,减少原有产线停机改造时长。弧焊工作站改造方案不需要全盘替换旧产线,企业可以分步投入,逐步扩大自动化焊接产能,适合有存量产线的工厂做自动化升级。手机外壳弧焊工作站记录的参数助力焊接工艺优化。合肥弧焊工作站厂家直销
经过培训,他熟练掌握了弧焊工作站操作。上海后副车架焊接生产线销售
各类管道连接件、法兰配件对焊缝密封性有相应要求,焊接质量直接影响产品使用性能。上海宇创自动化开发机器人弧焊工作站,用于管道配件环缝、直缝自动化焊接作业。工作站搭配变位机带动管件旋转,机器人保持稳定焊接姿态,连续完成环形焊缝作业。系统持续稳定控制焊接参数,保持熔池状态统一,减少焊缝气孔、未熔合等缺陷。工装可适配不同管径的管道配件,完成管件定位夹紧。自动化焊接模式,让管道配件焊缝成型均匀,便于后续无损检测,弧焊工作站适合管道配件制造企业焊接工序升级改造。上海后副车架焊接生产线销售

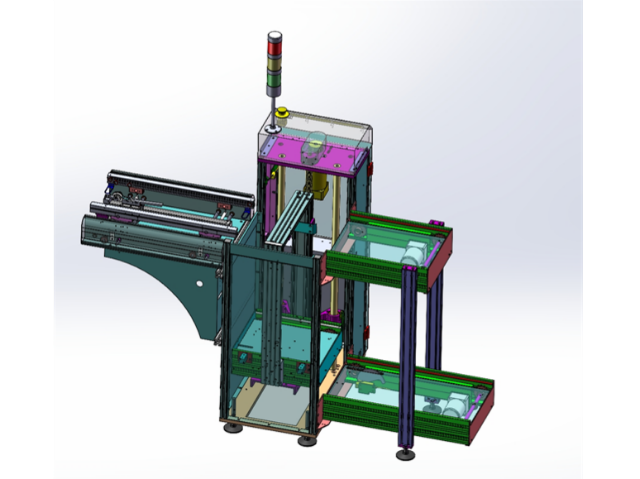
- 上海后副车架焊接生产线生产 2026-11-18
- 合肥车间非标自动化流水线 2026-11-18
- 武汉生产线非标自动化流水线 2026-11-17
- 全自动非标自动化流水线销售 2026-11-17
- 机器人工业非标自动化流水线咨询 2026-11-17
- 合肥移动式焊接工作站生产商 2026-11-16
- 激光打标工作站制造商 2026-11-16
- 上海机器人工业非标自动化流水线供货商 2026-11-16



- 01 福建个性化别墅电梯尺寸规格
- 02 南京零食贩卖机销售
- 03 北京简易灌装机
- 04 宁夏燃气冷凝锅炉多少天
- 05 北京不锈钢锥形阀结构图
- 06 上海高质量软双铝包装机直销价
- 07 湖南粉煤灰气力输送系统电话
- 08 上海灌装非标自动化流水线批发价
- 09 安徽非标准件紧固件供应商推荐
- 10 浙江直销医院导诊机设备制造