不锈钢储罐加工
关键词: 不锈钢储罐加工 储罐

 2026.11.23
文章来源:
衬氟储罐按容积大小可分为小型(1立方米以下)、中型(1至50立方米)、大型(50至200立方米)和超大型(200立方米以上)储罐。小型衬氟储罐多用于实验室、中试车间或作为计量罐、缓冲罐,结构紧凑,可整体制造和运输。中型衬氟储罐是工业生产中应用较多的规格,用于车间内的原料储存、中间产品储存和成品储存,可在工厂整体制造后运输到现场。大型和超大型衬氟储罐用于大宗腐蚀性液体的储存,如酸站、液氯库、化工罐区等,由于尺寸和重量大,往往需要现场制造或分片运输现场组装。按用途分类,衬氟储罐可分为原料储罐(储存生产用原料)、中间储罐(储存中间产品)、成品储罐(储存成品)、计量罐(精确计量加料)、缓冲罐(平衡工艺流量)、回收罐(回收溶剂或废液)等。不同用途的储罐在结构设计、接口配置、仪表配套等方面有不同要求,如计量罐需配置高精度液位计和计量装置,缓冲罐需考虑进出口的流量匹配。合理的容积和用途分类,有助于储罐的选型设计和工艺布置。淄博松尚复合材料以发展求壮大,就一定会赢得更好的明天。不锈钢储罐加工
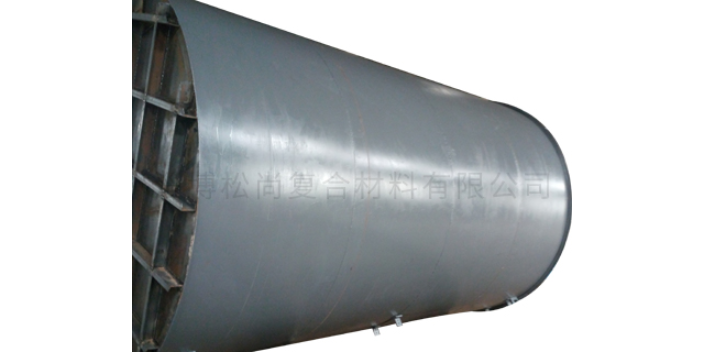
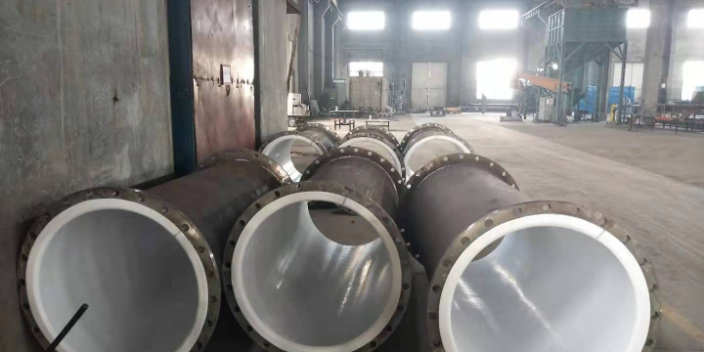
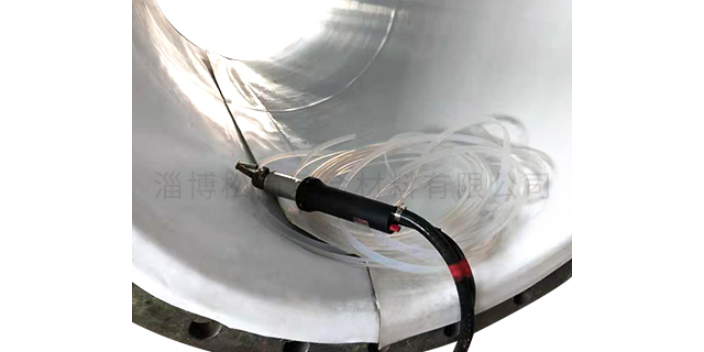
除板衬外,等静压和紧衬工艺也用于衬氟储罐的衬里施工。等静压工艺适用于对衬里质量要求高、需承受负压的储罐,其施工流程为:钢壳内壁清理→安装芯模和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→翻边成型。等静压衬里致密度高、壁厚均匀、无拼接焊缝,抗负压性能优异,能承受-0.098兆帕的极限真空,适合真空储罐和需抽真空操作的储罐。但等静压工艺设备投资大,适合批量生产或大型储罐。紧衬(粘结衬里)工艺是将活化PTFE板用耐高温粘合剂粘结于钢壳内壁,施工流程与板衬类似,但紧衬强调粘结质量,粘结强度要求达5兆帕以上。紧衬的衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的储罐。紧衬工艺对钢壳表面处理和粘合剂性能要求高,施工环境要求严格。对于形状复杂或大型储罐,可将板衬、紧衬、等静压等工艺组合使用,如筒体采用板衬,封头采用等静压,接管采用紧衬,发挥各工艺的优势。工艺选择需根据储罐的工况、尺寸、形状和投资预算综合考虑。化工储罐生产厂家淄博松尚复合材料有限公司与广大客户携手并进,共创辉煌。
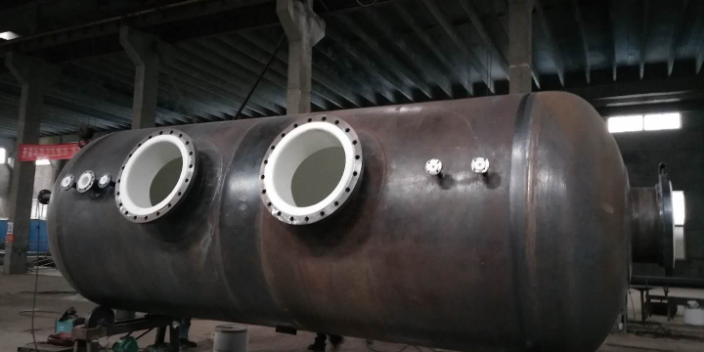
衬氟储罐行业随着下业的发展和技术的进步,呈现以下发展趋势。一是大型化和现场化——随着化工装置规模扩大,储罐容积向大型化发展,大型衬氟储罐的现场制造技术日益成熟,现场板衬和现场等静压工艺不断完善,满足了大型储罐的防腐需求。二是高洁净化——电子半导体、生物医药等高洁净度行业的发展,推动衬氟储罐向高洁净方向发展,PFA衬里、洁净室施工、超纯水清洗等技术的应用,使衬氟储罐满足ppb甚至ppt级的洁净度要求。三是材料多元化——除传统PTFE外,PFA、ETFE、PVDF、ECTFE等氟塑料在衬里中的应用增多,针对不同工况选用合适的衬里材料,提高性价比;改性PTFE(填充、共混、纳米改性)改善PTFE的耐磨、抗蠕变等性能,拓宽应用范围。四是工艺先进化——等静压工艺、自动化焊接、红外热成像检测等先进工艺和检测技术的应用,提高了衬里质量和可靠性。五是标准化和规范化——衬氟储罐的标准体系不断完善,与国际标准接轨,质量管理水平提升。六是服务一体化——制造商提供从设计、制造、安装到维护的全生命周期服务,提高客户价值。这些趋势推动衬氟储罐行业向高质量、高水平方向发展。
衬氟储罐的容积和尺寸需根据储存介质的种类、储存量、工艺要求和场地条件确定。储存量的确定需考虑生产规模、原料供应周期、产品销售周期和安全库存等因素,一般按7至30天的生产用量或销售量确定储存量。容积计算需考虑介质的密度、储存温度下的体积膨胀(如温度升高引起的体积增加)和罐顶的气相空间(一般预留10%至15%的容积作为气相空间,防止满液超压)。确定容积后,需确定储罐的直径和高度(或长度)。立式储罐的直径和高度比一般取1:1至1:3,直径受运输条件限制(公路运输一般不超过3.5米,铁路运输不超过3.8米),高度受风载稳定性和现场吊装条件限制。卧式储罐的直径和长度比一般取1:2至1:6。尺寸确定还需考虑场地的面积和空间、基础条件、相邻设备的间距(一般不小于0.5米)等。对于大型储罐,可采用多台储罐并联的方式,减小单台储罐的尺寸。容积和尺寸的合理确定,既能满足储存需求,又能控制制造成本和安装难度,是储罐设计的重要环节。淄博松尚复合材料有限公司与广大客户携手共创碧水蓝天。
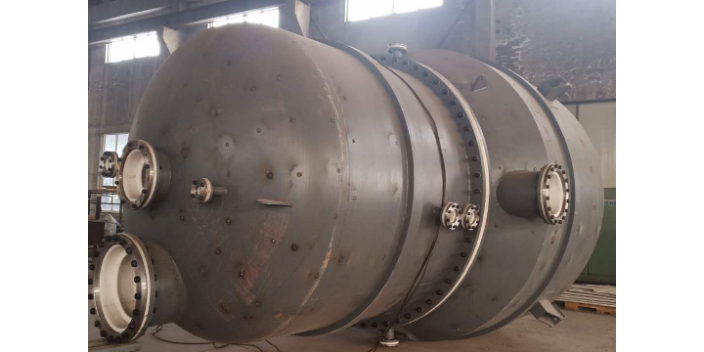
尺寸和外观检验是衬氟储罐成品验收的基本项目,检验储罐的几何尺寸和衬里外观是否符合设计和标准要求。尺寸检验内容包括:储罐的总高度、筒体直径、椭圆度(同一截面上较大直径与较小直径之差,一般不超过直径的1%)、垂直度(立式储罐垂直度允差1/1000,总偏差不超过25毫米)、法兰密封面的平行度和垂直度、法兰密封面与接管轴线的垂直度、接管的位置和伸出长度、人孔和手孔的尺寸和位置等。尺寸检验采用钢卷尺、卡尺、水平仪、经纬仪等工具,按图纸和标准要求逐项测量。外观检验内容包括:钢壳外表面的焊缝成型(焊缝余高、宽度、咬边等)、防腐涂装质量(涂层完整、无流挂、无漏涂);衬里表面的外观(表面光滑、色泽均匀、无气泡、无裂纹、无脱层、无异物夹杂、无机械损伤),焊缝的外观(焊缝饱满、无气孔、无虚焊、略高于母材),翻边的外观(平整、无翘曲、无开裂)。外观检验以目视为主,必要时用放大镜或内窥镜检查内部和死角部位。尺寸和外观检验发现的不合格项需返修,返修后重新检验,直至合格。尺寸和外观检验是保证储罐制造质量和安装质量的基础,检验记录需存档。淄博松尚复合材料有限公司为企业打造高水准、高质量的产品。重庆不锈钢储罐加工
淄博松尚复合材料有限公司以客户永远满意为标准的一贯方针。不锈钢储罐加工
衬氟储罐就位后,需进行工艺管道的连接和系统试压,验证储罐与管道系统的密封性和可靠性。管道连接主要采用法兰连接,连接时需注意:法兰密封面需清洁干净,无划伤和异物;密封垫片选用与介质和工况相适应的氟塑料垫片,垫片尺寸与法兰密封面匹配,不得错位;螺栓需对称均匀拧紧,分2至3次逐步达到规定扭矩,拧紧后检查法兰间隙均匀。管道连接还需考虑热膨胀补偿,在适当位置设置波纹膨胀节或自然补偿弯,吸收管道热膨胀,避免热应力传递至储罐法兰造成泄漏。管道与储罐连接处应设置支架,避免管道重量和应力作用于储罐接口。系统试压在管道连接完成后进行,试压介质一般为水(清洁水,氯离子含量不超过25毫克每升),试验压力为系统设计压力的1.25至1.5倍,保压时间不少于30分钟,检查各连接点和焊缝有无渗漏。对于不宜充水的系统,可采用气压试验。试压时需缓慢加压,分级进行,注意安全。试压合格后,排净试压介质并干燥,防止残留水影响衬里或介质。系统试压是储罐投用前的关键检验,能发现安装中的泄漏隐患,保证投用后的安全运行。试压记录需存档,作为工程验收的依据。不锈钢储罐加工

- 山东耐高温衬四氟储罐价格 2026-11-19
- 辽宁化工储罐厂家 2026-11-18
- 河南耐负压储罐加工 2026-11-18
- 新疆化学品储罐价格 2026-11-18
- 天津化工衬四氟反应釜哪家好 2026-11-17
- 安徽耐负压衬四氟软连接价格 2026-11-17
- 甘肃碳钢衬四氟搅拌桨价格 2026-11-17
- 耐高温衬四氟 2026-11-16



- 01 江苏P聚乙二醇(PEG6000-10000)互惠互利
- 02 广州光伏磁悬浮泵厂家
- 03 武汉可定制食品级磷酸二氢钾货源充足
- 04 山西耐高温环氧树脂的用途有哪些
- 05 南京哪里有扬巴XL系列
- 06 湖南列管碳化硅换热器
- 07 贵州涂布耐水剂招商
- 08 海南2E4MZ环氧树脂
- 09 江西耐高温衬四氟设备生产厂家
- 10 扬州钢结构用水性丙烯酸浸涂漆招商加盟