复杂结构加工件公司
关键词: 复杂结构加工件公司 加工件

 2025.07.08
文章来源:
氢燃料电池电堆的绝缘加工件需兼具耐氢渗透与化学稳定性,选用全氟磺酸质子交换膜改性材料。通过流延成型工艺控制膜厚公差在 ±1μm,表面亲水性处理后水接触角≤30°,确保质子传导率≥0.1S/cm。加工中采用精密模切技术制作微米级流道结构(槽宽精度 ±10μm),流道表面经等离子体刻蚀处理,粗糙度 Ra≤0.2μm,降低氢气流动阻力。成品在 80℃、100% RH 工况下,氢渗透速率≤5×10⁻⁸mol/(cm・s),且耐甲酸、甲醇等燃料杂质腐蚀,在 1000 次干湿循环后,绝缘电阻波动≤10%,满足燃料电池车用电堆的长寿命需求。绝缘加工件的材料选用耐电弧型,减少高压下的电弧腐蚀问题。复杂结构加工件公司
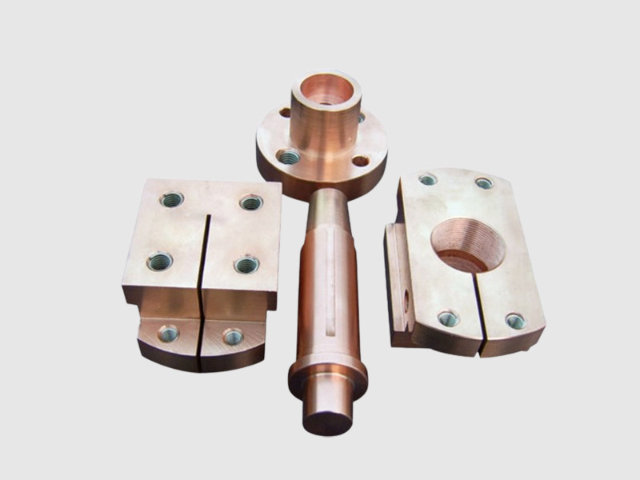
航空航天用耐极端温度绝缘加工件,采用纳米气凝胶与芳纶纤维复合体系。通过超临界干燥工艺制备密度只 0.12g/cm³ 的气凝胶毡,再与芳纶纸经热压复合(温度 220℃,压力 3MPa),使材料在 - 270℃液氮环境中收缩率≤0.3%,在 300℃高温下热导率≤0.015W/(m・K)。加工时运用激光切割技术避免气凝胶孔隙塌陷,切割边缘经硅烷偶联剂处理后,与钛合金框架的粘结强度≥18MPa。成品在近地轨道运行时,可耐受 ±150℃的昼夜温差循环 10000 次以上,且体积电阻率在极端温度下均≥10¹³Ω・cm,满足航天器电缆布线系统的绝缘与热防护需求。杭州异形结构加工件报价精密加工的绝缘件尺寸一致性好,批量生产时质量稳定可靠。
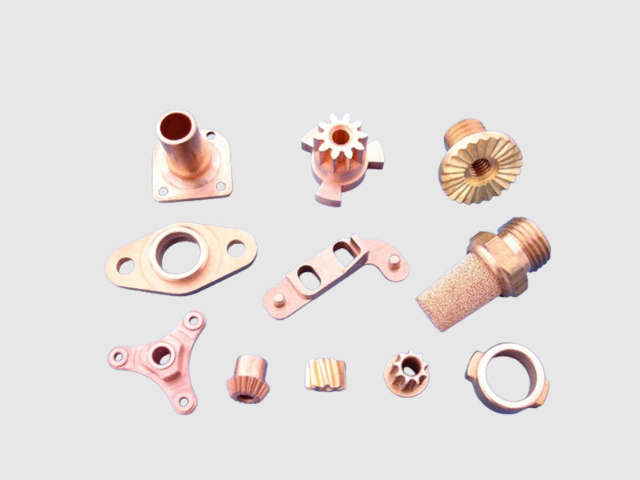
在高频电子设备中,绝缘加工件的介电性能至关重要,聚四氟乙烯(PTFE)加工件凭借≤2.1 的介电常数和≤0.0002 的介质损耗,成为微波器件的较好选择材料。加工时需采用冷压烧结工艺,将粉末在 30MPa 压力下预成型,再经 380℃高温烧结成整体,避免传统注塑工艺产生的内应力。制成的绝缘子在 10GHz 频率下,信号传输损耗≤0.1dB/cm,且具有 - 190℃至 260℃的宽温适应性,即便在极寒的卫星通讯设备或高温的雷达发射机中,也能保证电磁波的无失真传输。
新能源汽车电驱系统注塑加工件选用改性 PA66+30% 玻纤与硅烷偶联剂复合体系,通过双阶注塑工艺成型。一段注射压力 160MPa 成型骨架结构,第二段保压 80MPa 注入导热填料(Al₂O₃粒径 2μm),使材料热导率达 1.8W/(m・K)。加工时在电机端盖设计螺旋式散热槽(槽深 3mm,螺距 10mm),配合模内冷却(冷却液温度 15℃)控制翘曲量≤0.1mm/m。成品经 150℃热油浸泡 1000 小时后,拉伸强度保留率≥85%,且在 100Hz 高频振动(振幅 ±0.5mm)测试中运行 5000 小时无裂纹,同时通过 IP6K9K 防护测试,满足电驱系统的散热、耐油与密封需求。绝缘加工件经耐压测试达标,可承受高电压环境下的长期稳定运行。
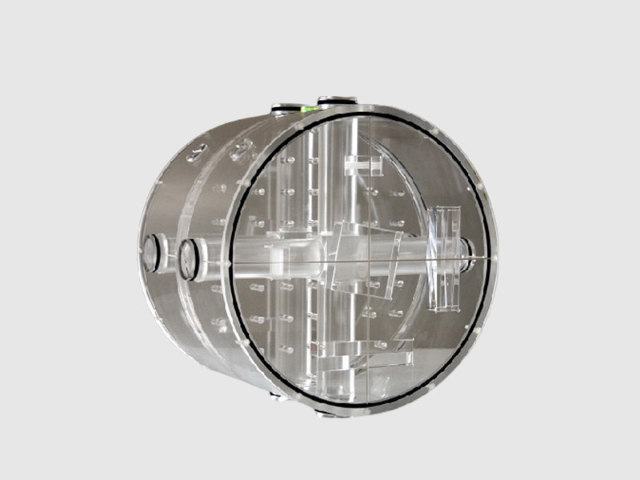
深海探测机器人的注塑加工件需承受超高压与海水腐蚀,采用聚醚醚酮(PEEK)与二硫化钼(MoS₂)复合注塑成型。在原料中添加 15% 纳米级 MoS₂(粒径≤50nm),通过双螺杆挤出机(温度 400℃,转速 350rpm)实现均匀分散,使材料摩擦系数降至 0.15,耐海水磨损性能提升 40%。加工时运用高压注塑工艺(注射压力 220MPa),配合液氮冷却模具(-100℃)快速定型,避免厚壁件(壁厚 15mm)内部产生气孔,成品经 110MPa 水压测试(模拟 11000 米深海)保持 24 小时无渗漏,且在 3.5% 氯化钠溶液中浸泡 5000 小时后,拉伸强度保留率≥90%,满足深海机械臂关节部件的耐磨与耐压需求。这款绝缘加工件表面光滑无毛刺,绝缘性能优异,可有效防止电路短路。精密加工件缺陷修复技术
注塑加工件的筋位设计增强结构强度,可承受 20kg 以上的垂直压力。复杂结构加工件公司
矿用隔爆型电气设备的绝缘加工件,必须满足 MT/T 661 - 2011 标准要求,选用耐瓦斯腐蚀的三聚氰胺甲醛树脂材料。加工时采用模压成型工艺,在 170℃、18MPa 压力下保压 120 分钟,使工件密度达到 1.5 - 1.6g/cm³,吸水率≤0.1%。成品需通过 1.5 倍额定电压的工频耐压测试(持续 1 分钟无击穿),同时承受 50J 能量的冲击试验不破裂,其表面电阻值≤1×10⁹Ω,防止摩擦产生静电引燃瓦斯气体。在井下湿度 95% RH 的环境中使用 12 个月后,绝缘电阻仍能保持≥10¹¹Ω,保障煤矿安全生产。复杂结构加工件公司

- 无锡铆装母排批发价 2026-10-29
- 廊坊低电感母排批发 2026-10-29
- 杭州出口级加工件销售电话 2026-10-28
- 杭州精密绝缘加工件生产 2026-10-28
- 杭州精密绝缘加工件厂家 2026-10-28
- ISO认证加工件非标定制 2026-10-28
- 杭州复杂结构加工件批发 2026-10-27
- 杭州轻量化加工件供应商 2026-10-27



- 01 会议机主板SMT制造哪里有
- 02 成都蓝牙芯片是什么
- 03 兰州家电电容屏模组多少钱
- 04 浙江高频三极管使用注意事项
- 05 上海母排制造
- 06 浦东新区阿尔法锡条生产厂家
- 07 电镀锡母排销售电话
- 08 测斜仪用HT1104DC高温芯片哪家服务好
- 09 液冷负载柜厂家
- 10 FPGA 系统设计