杭州精密绝缘加工件生产
关键词: 杭州精密绝缘加工件生产 加工件

 2026.10.28
文章来源:
在工业机器人领域,精密绝缘加工件为伺服电机提供关键绝缘保护。机器人关节驱动电机中的绝缘垫片、绕组绝缘套管等零件,需在高速运转中承受持续机械应力,同时保持稳定绝缘性能。采用耐高温聚醚醚酮材料制成的加工件,可在 180℃长期工作,绝缘击穿电压达 30kV/mm,确保电机在高频启停工况下的安全运行,提升工业机器人的运行可靠性。精密绝缘加工件的材料性能持续升级,纳米陶瓷复合绝缘材料成为新趋势。通过在树脂基体中添加纳米级陶瓷颗粒,材料的导热系数提升 40% 以上,绝缘电阻保持 10¹³Ω 级别,实现绝缘与散热的双重优化。这类材料制成的绝缘支架、散热绝缘片等产品,在大功率电子设备中有效解决了绝缘件散热难题。加工件在库存期间应做好防锈处理,避免存放过程中生锈。杭州精密绝缘加工件生产
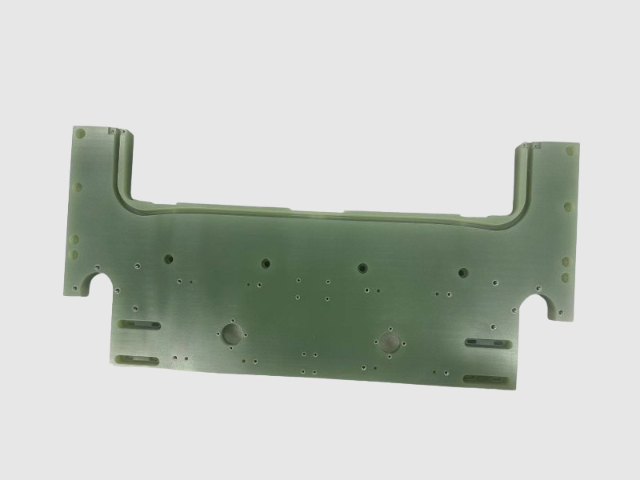
异形结构加工件的制造过程往往是一场与材料特性的深度对话。这类工件通常由强度高的合金、复合材料或特种工程塑料构成,其形态打破了传统机械加工中常见的规则几何形体约束。加工伊始,工程师便需面对如何将三维数字模型准确转化为实体物的挑战。材料的各向异性、内部残余应力以及热处理后的变形倾向,都成为加工路径规划中必须缜密计算的变量。每一个非常规的曲面、内凹结构或薄壁特征,都要求刀具路径、切削参数与冷却策略进行量身定制,其重要在于通过主动预判并补偿材料在去除过程中的物理反应,从而实现对成形尺寸与形状公差的精确控制。ISO认证加工件非标定制异形绝缘件采用五轴联动加工中心一次成型。
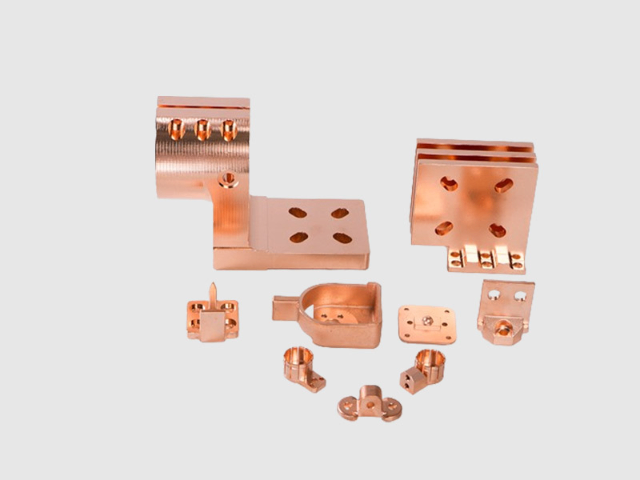
加工件在孔系加工中孔位置度的保证需要合理的工艺安排。箱体类零件上通常有多个轴承孔和螺栓孔,孔系位置度直接影响装配精度。加工时应先加工定位基准面,以基准面为定位基准加工各孔,减少基准转换带来的误差累积。多孔同时加工使用多轴头或组合机床,各孔位置由机床结构保证,一致性好但设备**性强。单孔逐个加工依赖机床定位精度,柔性较好但效率较低。镗孔加工可以修正预加工孔的位置偏差,获得较高的尺寸精度和位置精度。坐标镗床和加工中心定位精度高,适合精密孔系加工。加工过程中需要控制切削热引起的机床热变形,长时间加工时应进行热机预热和中间检测。孔加工完成后使用坐标测量机检测各孔位置度,超差孔可以进行铰削或镗削修正。
深海探测机器人的注塑加工件需承受超高压与海水腐蚀,采用聚醚醚酮(PEEK)与二硫化钼(MoS₂)复合注塑成型。在原料中添加15%纳米级MoS₂(粒径≤50nm),通过双螺杆挤出机(温度400℃,转速350rpm)实现均匀分散,使材料摩擦系数降至0.15,耐海水磨损性能提升40%。加工时运用高压注塑工艺(注射压力220MPa),配合液氮冷却模具(-100℃)快速定型,避免厚壁件(壁厚15mm)内部产生气孔,成品经110MPa水压测试(模拟11000米深海)保持24小时无渗漏,且在3.5%氯化钠溶液中浸泡5000小时后,拉伸强度保留率≥90%,满足深海机械臂关节部件的耐磨与耐压需求。加工件在数控车削中刀具中心高偏差,车削端面会出现凸台。
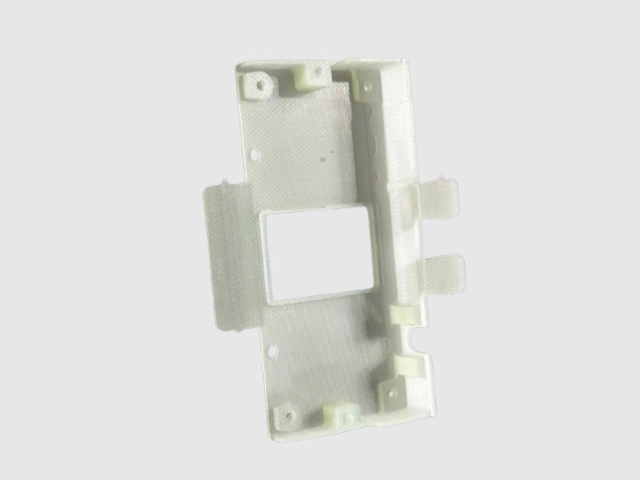
对于异形结构而言,精度与表面完整性的控制贯穿于加工的全过程。由于几何形态的不规则性,切削过程中的刀具受力状态、散热条件都在不断变化,极易在局部区域引发加工硬化、微观裂纹或非期望的残余应力。因此,工艺设计通常采用分阶段策略,从粗加工的大余量快速去除,到半精加工的均化余量,再到精加工的微米级成型,每个阶段都需匹配不同的刀具、切削参数和冷却方式。尤其在较终的表面精整阶段,对刀具刃口质量、切削振动乃至环境温度的控制都极为苛刻,目标是获得既满足尺寸公差又具备良好服役性能的表面质量。耐低温绝缘材料在-60℃环境下仍保持良好韧性。杭州精密绝缘加工件生产
加工件在电火花加工中电极损耗,会影响型腔深度尺寸。杭州精密绝缘加工件生产
航空航天轻量化注塑加工件,采用碳纤维增强聚酰亚胺(CFRPI)经高压RTM工艺成型。将T700碳纤维(体积分数55%)预成型体放入模具,注入热固性聚酰亚胺树脂(粘度500cP),在200℃、10MPa压力下固化4小时,制得密度1.6g/cm³、弯曲强度1200MPa的结构件。加工时运用五轴数控铣削(转速40000rpm,进给量500mm/min),在0.5mm薄壁上加工出精度±0.01mm的定位孔,边缘经等离子体去毛刺处理。成品在-196℃~260℃温度范围内,热膨胀系数≤1×10⁻⁶/℃,且通过1000次高低温循环后,层间剪切强度保留率≥90%,满足航天器结构部件的轻量化与耐极端环境需求。杭州精密绝缘加工件生产

- 无锡铆装母排批发价 2026-10-29
- 廊坊低电感母排批发 2026-10-29
- 杭州出口级加工件销售电话 2026-10-28
- 杭州精密绝缘加工件生产 2026-10-28
- 杭州精密绝缘加工件厂家 2026-10-28
- ISO认证加工件非标定制 2026-10-28
- 杭州复杂结构加工件批发 2026-10-27
- 杭州轻量化加工件供应商 2026-10-27



- 01 会议机主板SMT制造哪里有
- 02 成都蓝牙芯片是什么
- 03 兰州家电电容屏模组多少钱
- 04 浙江高频三极管使用注意事项
- 05 上海母排制造
- 06 浦东新区阿尔法锡条生产厂家
- 07 电镀锡母排销售电话
- 08 测斜仪用HT1104DC高温芯片哪家服务好
- 09 液冷负载柜厂家
- 10 FPGA 系统设计