杭州精密绝缘加工件厂家
关键词: 杭州精密绝缘加工件厂家 加工件

 2026.10.28
文章来源:
新能源汽车电池包的注塑加工件,需兼具阻燃与耐电解液性能,选用改性聚丙烯(PP)加30%玻纤与溴化环氧树脂协效阻燃体系。通过双阶注塑工艺(一段注射压力150MPa,第二段保压压力80MPa)成型,使材料氧指数达32%,通过UL94V-0级阻燃测试(灼热丝温度960℃)。加工时在电池包壳体上设计迷宫式密封槽(槽深1.5mm,配合公差±0.02mm),表面涂覆氟橡胶涂层(厚度50μm),经1MPa气压测试无泄漏。成品在80℃电解液(碳酸酯类)中浸泡1000小时后,质量损失率≤0.5%,且绝缘电阻≥10¹⁰Ω,有效保障电池系统的安全运行。精密绝缘加工件采用高性能工程塑料,确保优异的电气绝缘性能。杭州精密绝缘加工件厂家
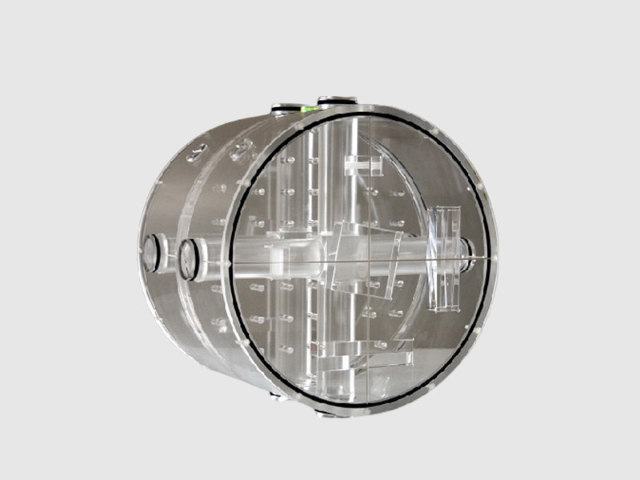
加工件在表面处理中阳极氧化工艺参数对膜层性能影响较大。阳极氧化在酸性电解液中进行,工件作为阳极通入直流电,表面生成多孔氧化铝膜。硫酸阳极氧化膜层透明硬度适中,可以染色获得各种颜色,应用较为普遍。草酸阳极氧化膜层较厚硬度较高,适合耐磨要求较高的场合,但成本高于硫酸氧化。硬质阳极氧化在低温高电流密度下进行,膜层硬度接近硬质合金,耐磨性好但膜层呈灰黑色无法染色。氧化电压和电流密度影响膜层生长速度和孔隙率,电压过高容易烧蚀工件,过低则膜层生长缓慢。氧化时间决定膜层厚度,时间越长膜层越厚但孔隙率也增大,封孔处理可以封闭孔隙提高耐腐蚀性。封孔方法有热水封孔、蒸汽封孔和冷封孔,热水封孔效果稳定但能耗较高,冷封孔速度快但需要定期补充镍盐。高精度加工件表面喷涂工艺绝缘垫片供应商提供材质证明文件,质量可追溯。
加工件在齿轮热处理后齿形变形需要通过磨齿工艺进行修正。渗碳淬火齿轮表面硬度高但变形较大,齿形误差和齿向误差会影响传动平稳性和噪声水平。磨齿加工采用成形砂轮或蜗杆砂轮,成形砂轮修整成齿槽形状,逐齿磨削效率高但精度受砂轮修整精度限制,蜗杆砂轮与齿轮啮合运动连续磨削,精度高效率也高但设备成本较高。磨齿余量需要合理控制,余量过小无法完全去除热处理变形和表面缺陷,余量过大会增加磨削时间和砂轮消耗,一般单边留零点一五至零点三毫米。磨削过程中需要充分冷却,避免磨削烧伤导致齿面硬度下降和产生裂纹。磨齿后需要检测齿形误差、齿向误差、周节偏差和径向跳动,确认符合齿轮精度等级要求。对于要求更高的齿轮,可以在磨齿后进行珩齿或研齿光整加工,进一步降低表面粗糙度和改善啮合性能。
高铁牵引变压器用绝缘加工件,需在高频交变磁场中保持低损耗,采用纳米晶合金与绝缘薄膜复合结构。通过真空蒸镀工艺在0.02mm厚纳米晶带材表面沉积1μm厚聚酰亚胺薄膜,层间粘结强度≥15N/cm,磁导率波动≤3%。加工时运用精密冲裁技术制作阶梯式叠片结构,叠片间隙控制在5μm以内,配合真空浸漆工艺(粘度20s/25℃)填充气隙,使整体损耗在10kHz、1.5T工况下≤0.5W/kg。成品在-40℃~125℃温度范围内,磁致伸缩系数≤10×10⁻⁶,且局部放电量≤0.5pC,满足高铁牵引系统高可靠性、低噪音的运行要求。绝缘垫块四角采用圆弧过渡,有效防止应力集中。
加工件在铣削加工中高速切削可以提高加工效率和表面质量。高速切削采用高主轴转速、高进给速度和小切深,单位时间内材料去除率高,同时切削力减小工件变形降低。高速切削时切削速度超过常规切削数倍,切屑形成速度快带走大部分切削热,工件温升较低适合薄壁件和热敏感材料加工。高速切削对机床要求较高,主轴需要高转速和高刚性,进给系统需要高加速度,控制系统需要高速数据处理能力。刀具需要采用整体硬质合金或聚晶金刚石材料,刀柄采用热缩刀柄或液压刀柄保证夹持精度和刚性。高速切削路径规划需要平滑连续,避免方向突变引起机床冲击和振动,采用圆弧过渡和样条插补可以实现平滑运动。高速切削安全防护要求严格,机床需要全封闭防护罩,防止切屑飞出伤人。高速切削适合铝合金、铜合金等有色金属以及淬硬钢的精加工,对于铸铁和钛合金等材料需要谨慎选用切削参数。加工件在热处理淬火时冷却速度过快,工件开裂倾向会增大。复杂结构加工件公司
加工件在数控机床上加工,程序校验合格后方可正式切削。杭州精密绝缘加工件厂家
加工件在数控车床上的装夹方式直接影响加工精度和表面质量。三爪自定心卡盘适合夹持圆柱形工件,夹紧力均匀但对薄壁件容易造成变形。四爪单动卡盘可以分别调整每个卡爪位置,适合夹持不规则形状或偏心工件,但找正时间较长。软爪可以根据工件外形车削成匹配形状,夹持面积大且不易损伤工件表面。对于细长轴类零件,可以采用一夹一顶或双前列装夹,尾座前列提供轴向支撑防止弯曲变形。薄壁套类零件夹持时容易变成椭圆形,可以使用开口套或轴向夹紧方式减少径向力。装夹力过大会导致工件变形,过小则可能在切削力作用下发生位移,需要根据工件材料和切削用量合理选择夹紧力。杭州精密绝缘加工件厂家

- 无锡铆装母排批发价 2026-10-29
- 廊坊低电感母排批发 2026-10-29
- 杭州出口级加工件销售电话 2026-10-28
- 杭州精密绝缘加工件生产 2026-10-28
- 杭州精密绝缘加工件厂家 2026-10-28
- ISO认证加工件非标定制 2026-10-28
- 杭州复杂结构加工件批发 2026-10-27
- 杭州轻量化加工件供应商 2026-10-27



- 01 会议机主板SMT制造哪里有
- 02 成都蓝牙芯片是什么
- 03 兰州家电电容屏模组多少钱
- 04 浙江高频三极管使用注意事项
- 05 上海母排制造
- 06 浦东新区阿尔法锡条生产厂家
- 07 电镀锡母排销售电话
- 08 测斜仪用HT1104DC高温芯片哪家服务好
- 09 液冷负载柜厂家
- 10 FPGA 系统设计