浙江大型焊接类零件厂家
关键词: 浙江大型焊接类零件厂家 焊接类零件

 2025.08.15
文章来源:
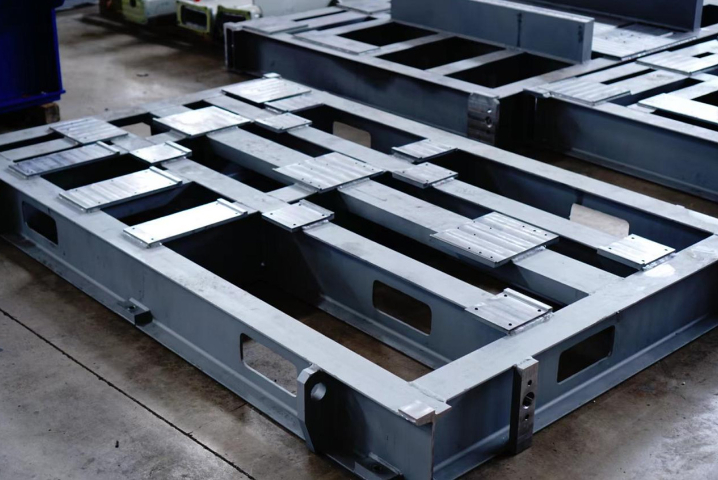
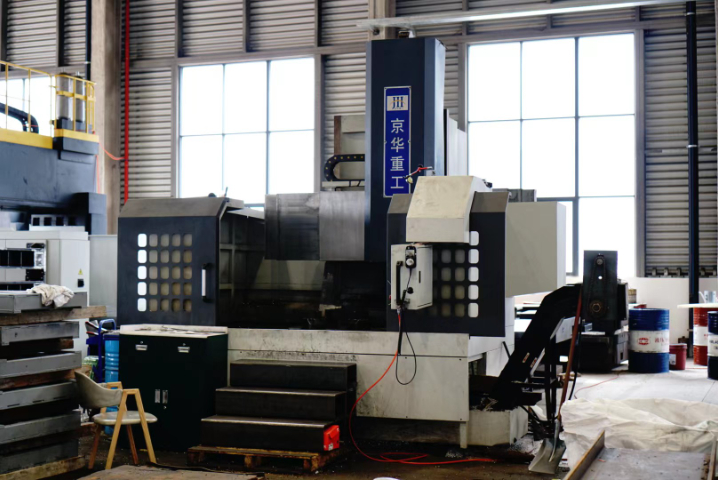
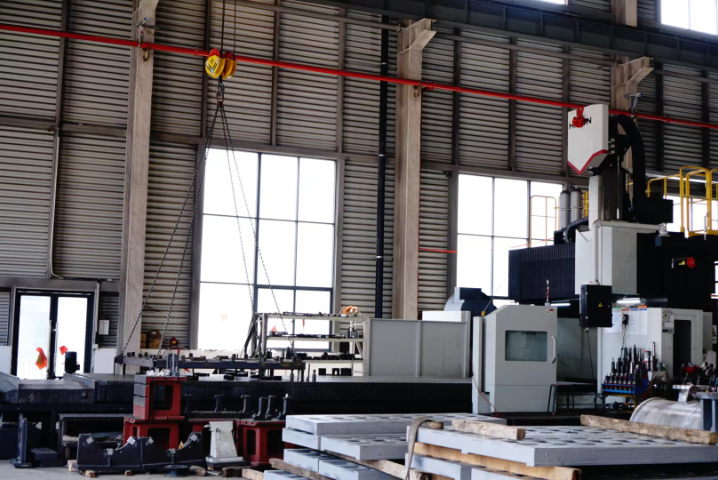
焊接零件加工技术是轨道交通装备制造的**环节,直接影响列车转向架、车体、底架等关键部件的结构强度、运行安全性和服役寿命。在高铁及地铁车辆制造中,大型焊接构件的加工精度决定了整车装配质量,例如转向架构架需满足±,而焊接变形控制与后续精密加工的协同优化成为保障尺寸稳定的关键。通过龙门加工中心的多轴联动能力,可高效完成焊接车体的平面铣削、接口加工和异形曲面成型,同时借助残余应力消减工艺(如振动时效或热时效),有效避免加工后的二次变形问题。此外,激光焊接与搅拌摩擦焊等先进技术的应用,***提升了焊缝质量和疲劳性能,使得铝合金车体等轻量化设计得以实现。未来,随着智能化检测与自适应加工技术的深度融合,焊接零件加工将进一步推动轨道交通向更高速度、更低能耗和更长寿命方向发展,为全球轨道交通装备升级提供坚实的技术支撑。 12. 焊接工艺满足复杂零件的加工需求。浙江大型焊接类零件厂家
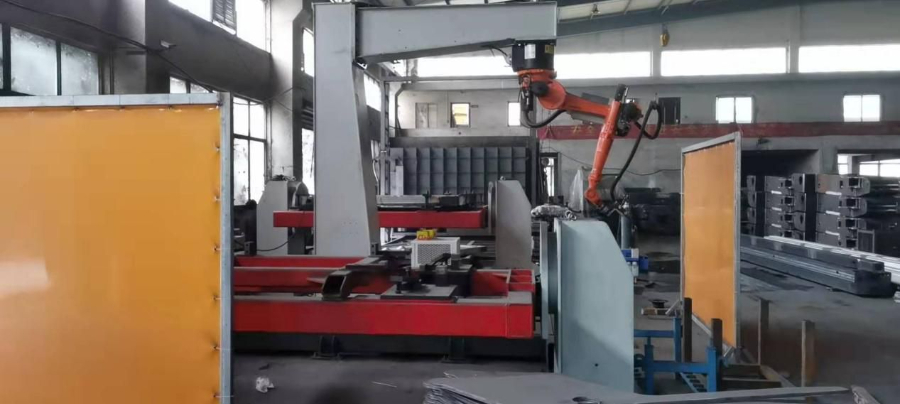
在航空航天、轨道交通等高级装备制造领域,焊接类零件的质量直接决定着整体结构的安全性与可靠性,需要通过高精度焊接工艺将不同材质、不同厚度的金属部件进行无缝连接,确保焊缝强度达到母材标准以上,同时采用X射线探伤、超声波检测等无损检测技术对焊接内部缺陷进行严格筛查,并结合热处理工艺消除焊接残余应力,使焊接接头在承受高低温交变载荷或剧烈振动工况时仍能保持稳定的机械性能,这对焊接设备的定位精度(通常要求低于)、保护气体纯度和焊工技能认证(如国际焊接工程师IWE资质)都提出了极高要求。 上海附近焊接类零件换热器壳体14. 焊接技术实现复杂结构的高精度焊接。
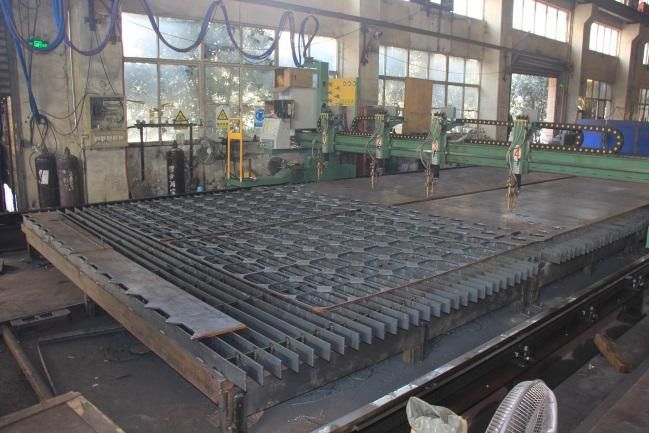
在核电站压力容器的制造过程中,焊接类零件的质量直接关系到整个核电站的安全运行,压力容器通常采用厚度超过200mm的高强度合金钢板,焊接时需要采用窄间隙埋弧焊工艺,通过多层多道焊的方式逐步填充坡口,每焊完一层都要进行严格的目视检查和磁粉检测,确保没有表面裂纹和未熔合等缺陷,焊接过程中还需要精确控制层间温度,避免因热输入过大导致焊接接头韧性下降,焊后还要进行消除应力热处理,并通过全方面的力学性能测试和射线检测,所有焊缝必须达到核级标准才能投入使用。
在工程机械制造中,焊接零件加工是保证结构强度、装配精度和使用可靠性的**环节。挖掘机、起重机、装载机等设备的大型结构件(如动臂、车架、回转平台)通常采用焊接工艺成型,而后续的机械加工则直接决定了关键配合面的精度和整机性能。龙门加工中心凭借其高刚性和大行程优势,可高效完成焊接结构件的铣平面、镗孔、攻丝等工序,确保液压安装面平面度≤、销轴孔同轴度≤Φ。焊接零件加工面临的主要挑战在于控制热变形与残余应力。工程机械的厚板焊接结构在加工中易因应力释放导致变形,需通过工艺优化(如分阶段粗精加工、振动时效处理)来保障稳定性。此外,针对高强钢焊缝区域的硬质点,采用涂层硬质合金刀具和低速大进给策略,能有效延长刀具寿命。随着智能化技术的应用,基于激光扫描的变形量预测和自适应加工补偿,正进一步提升焊接结构件的加工效率与一致性,为工程机械的高负载、长寿命需求提供可靠支撑。43. 焊接适用于各种工艺和行业的应用。
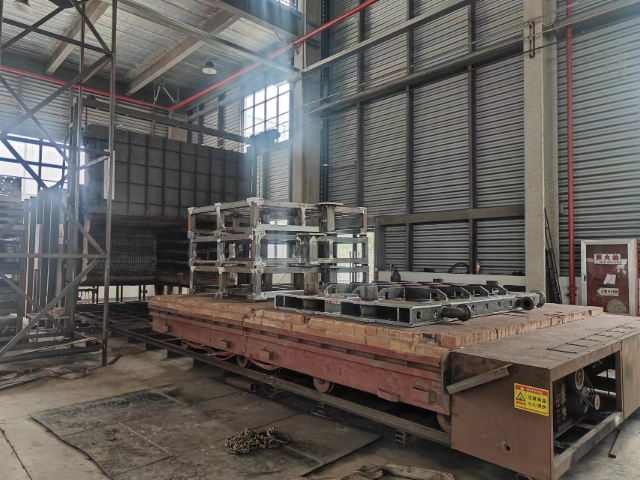
LNG储罐9%镍钢的内罐焊接是低温压力容器制造的关键技术,由于工作温度低至-196℃,焊接接头必须具有优异的低温韧性,采用特殊的镍基焊材进行手工电弧焊或TIG焊,焊接前需要预热到100-150℃,严格控制层间温度不超过150℃,焊后不进行热处理以避免影响材料性能,所有焊缝必须100%进行射线检测和渗透检测,并按ASME标准进行-196℃的冲击试验,焊接过程中还需特别注意避免磁偏吹现象,每条焊缝都要记录详细的焊接参数,确保在极端低温条件下不会发生脆性断裂。27. 焊接适用于薄板和厚板材料。无锡定制焊接类零件换热器壳体
2. 精密焊接确保零件的稳定性和可靠性。浙江大型焊接类零件厂家
在航空航天、轨道交通及重型机械等高级制造领域,焊接类零件的质量直接决定了整体结构的可靠性与寿命,例如航空发动机燃烧室采用的镍基合金多层焊接组件,需要通过精密控制脉冲电弧的电流波形和保护气体配比,确保,同时采用工业CT进行三维缺陷扫描以检测微米级气孔,而针对大型挖掘机回转支承的异种钢焊接,则需运用窄间隙埋弧焊工艺配合预热300℃的梯度降温技术,以平衡高碳钢与低合金钢之间的热膨胀系数差异,极终使焊缝在-40℃低温冲击测试中达到45J以上的韧性指标。 浙江大型焊接类零件厂家

- 嘉兴大件精密加工龙门加工 2026-11-04
- 苏州哪里有焊接类零件 2026-11-04
- 湖州大型龙门加工机械设备底座 2026-11-04
- 嘉兴本地龙门加工机械设备机架 2026-11-04
- 嘉定区本地焊接类零件换热器壳体 2026-11-04
- 青浦区哪里有焊接类零件厂家 2026-11-04
- 苏州加工焊接类零件厂家 2026-11-03
- 无锡焊接类零件 2026-11-03



- 01 浙江医用机器人去毛刺
- 02 江西技术型press-fit免焊插针工艺
- 03 福建虎克铆枪99-7854
- 04 杭州电视机屏幕vericode厂家
- 05 在线监测自动化自动化金属材料X射线荧光分析仪
- 06 黄山多极滑触线厂家直供
- 07 实验室智能化管理平台
- 08 龙门加工厂家供应
- 09 福建什么塑料粉碎机
- 10 黑龙江工业洗铝机