杭州大型焊接类零件空压机油箱
关键词: 杭州大型焊接类零件空压机油箱 焊接类零件

 2026.11.04
文章来源:
针对大厚度(通常指超过30毫米)高强度钢板的焊接,多层多道焊工艺的精细化管理是确保焊缝全截面性能均匀、避免层间缺陷的重中之重,这绝非简单地将焊道一层层堆叠上去,而是需要根据坡口的宽度与深度,由工艺工程师预先编制详尽的焊接工艺卡,明确规定每一层、每一道焊枪的行走路径、摆动幅度、焊接电流电压、送丝速度及层间温度,打底焊道通常采用低热输入的脉冲气体保护焊或窄间隙埋弧焊,以保证根部熔透且背面成型良好,后续的填充层则需仔细清理前一层的焊渣与飞溅,并使用角磨机修磨凸起处与潜在的气孔,确保熔合线清洁,在接近盖面时,要特别注意焊缝与母材过渡区的平滑,避免出现咬边或余高过大的应力集中点,整个过程需要焊工具备极高的专注度与稳定性,并借助焊接参数实时监控系统记录每一段焊缝的热输入数据,确保其严格符合评定合格的焊接工艺规程(WPS)要求,对于核电主管道、水电站涡轮机壳这类承受极端循环载荷的构件,焊缝的冲击韧性、疲劳强度与母材等强甚至更强是硬性指标,而这正是通过严格执行如此精细化的多层多道焊接工艺来实现的,任何一层的参数失控或清洁不到位,都可能在厚板内部埋下隐患。 熟练掌握弧焊点焊等多种焊接工艺技术。杭州大型焊接类零件空压机油箱
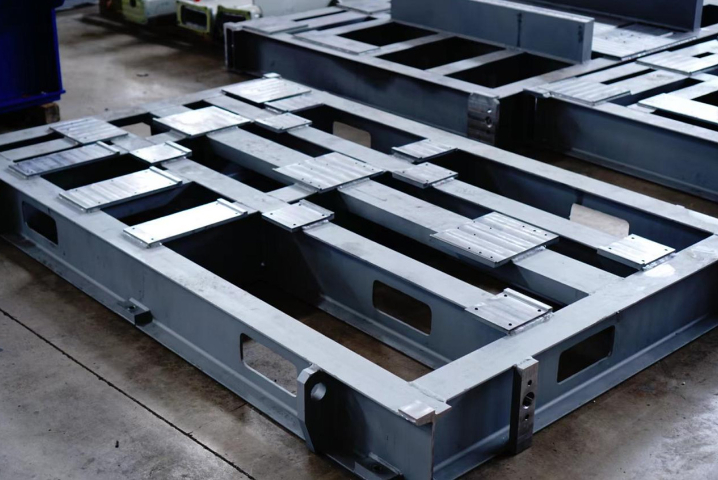
焊接材料的科学管理与选用,是保障焊缝化学成分与力学性能达标的源头,我们建立了严格的焊材库房管理制度,库房配备恒温除湿系统,确保室内温度大于10℃,相对湿度低于60%,不同型号、规格、批号的焊丝、焊条、焊剂分门别类存放,并严格执行“先进先出”原则,对于需要烘烤的碱性焊条或焊剂,使用程序控温的烘箱,按照制造商推荐的温度与时间进行烘干,并放入保温桶内随用随取,焊材的选用绝非简单的“等强匹配”,对于高强钢,更注重“等韧性匹配”甚至“超韧性匹配”,以提升焊缝的抗裂性和动态承载能力,对于在低温或腐蚀环境下服役的构件,需选用能保证低温冲击韧性或特定耐蚀成分的焊材,我们的焊接工程师会根据母材成分、接头设计、服役条件和工艺性,进行综合权衡,必要时通过试验确定比较好匹配方案,并将选型依据明确写入WPS,从源头上杜绝因焊材错用、滥用或受潮而导致的批量质量事故。 浙江本地焊接类零件机械设备机架承接各类焊接零件订单,支持不锈钢、铝合金等材质焊接,工艺规范,售后响应及时。
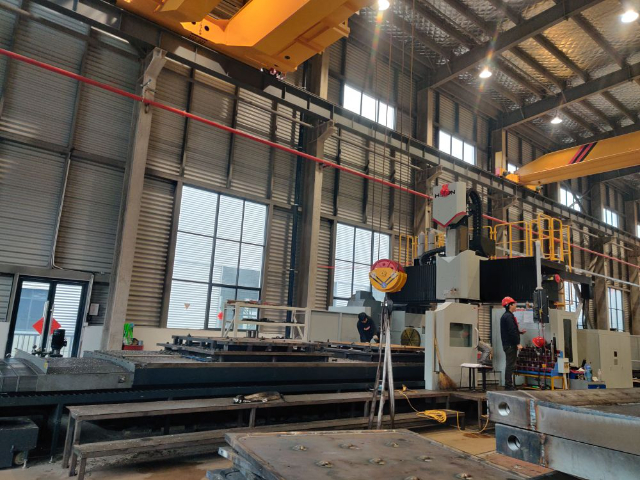
航空航天用铝合金燃料箱的焊接面临着特殊挑战,特别是火箭推进剂储箱的焊接,采用变极性等离子弧焊或搅拌摩擦焊等先进工艺,焊接前对材料进行严格的化学清洗和机械打磨,焊接过程中精确控制热输入以避免变形和晶粒长大,所有焊缝都必须100%进行X射线检测和渗透检测,关键部位还需进行CT扫描,焊接完成后整体进行氦质谱检漏试验,漏率不得超过1×10^-9Pa·m³/s,**进行水压爆破试验验证强度,这种焊接工艺对缺陷的容忍度几乎为零。
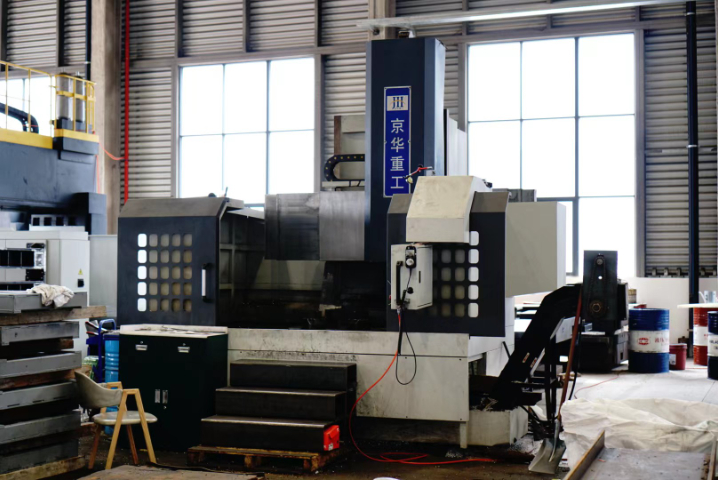
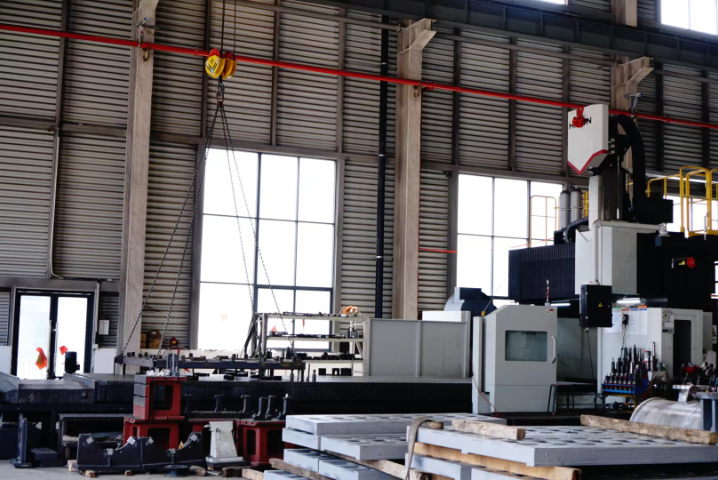
针对海洋工程装备中耐腐蚀焊接类零件的特殊需求,必须选用双相不锈钢、镍基合金等特种材料,并采用脉冲MIG焊或激光-电弧复合焊等先进工艺,通过精确控制热输入量来避免焊接热影响区晶间腐蚀倾向,同时要在焊接过程中实时监测熔池形态和温度场分布,确保焊缝金属的化学成分与母材匹配度超过95%,完工后还需进行盐雾试验、晶间腐蚀试验等加速老化测试,以验证焊接接头在高温高湿、高盐雾环境下的使用寿命能否达到20年以上,这类工艺开发往往需要联合材料学、冶金学和力学领域的跨学科技术攻关。对于重型机械领域承受交变载荷的焊接类零件。3m龙门加工设备可完成小型焊接零件的后续精修、铣削、打孔,细化零件加工细节。
转向架焊接构架作为轨道交通车辆的**承载部件,其加工质量直接影响列车的运行安全性和稳定性。焊接零件加工技术在此领域的应用,不仅确保了构架的结构强度和尺寸精度,还***提升了整体装配效率。通过高精度龙门加工中心对焊接后的构架进行整体加工,可有效消除焊接变形,保证关键安装面(如电机座、减震器接口等)的平面度控制在,同时确保各定位孔系的同轴度与位置度满足严苛的公差要求(如±)。在工艺层面,焊接构架加工需重点解决两大问题:一是焊接残余应力的释放,通常采用振动时效或热时效工艺减少后续加工中的变形风险;二是材料硬度不均导致的刀具磨损,需优化切削参数并采用韧性更强的硬质合金刀具。此外,通过激光跟踪测量或三维扫描技术对焊接构架进行全尺寸检测,可实现数据驱动的补偿加工,进一步保证加工精度。随着轨道交通向高速化、轻量化发展,焊接构架的加工工艺正朝着高精度、智能化方向演进。例如,结合数字孪生技术模拟焊接变形趋势,或利用自适应加工系统实时调整切削路径,均能***提升构架的制造质量与生产效率,为列车的安全运行奠定坚实基础。 煤炭设备焊接零件经热处理优化,耐磨抗压,可长期适配工矿高强度复杂作业环境。浙江哪里有焊接类零件厂家
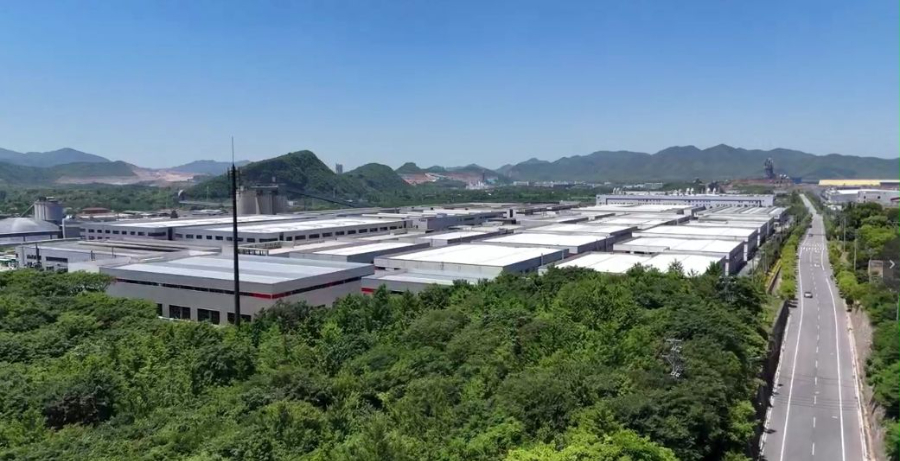
长兴煤山厂区配套完善,适合承接大批量、标准化工业焊接零件批量生产订单。杭州大型焊接类零件空压机油箱
大型风力发电机组塔筒的焊接生产具有规模化特点,塔筒通常由多段30-50mm厚的钢板卷制焊接而成,采用双丝埋弧自动焊工艺进行纵缝焊接,通过精确控制焊接参数保证焊缝一次成型。环缝焊接时使用专门的滚轮架和焊接操作机,确保焊接过程的稳定性,每条焊缝都要进行外观检查、超声波检测和磁粉检测,焊接完成后整体进行尺寸检测,圆度偏差不得超过直径的,进行喷砂处理和防腐涂装,所有焊接工艺都必须通过严格的工艺评定试验,确保塔筒在20年设计寿命内能够承受复杂的交变载荷。杭州大型焊接类零件空压机油箱

- 嘉兴大件精密加工龙门加工 2026-11-04
- 苏州哪里有焊接类零件 2026-11-04
- 湖州大型龙门加工机械设备底座 2026-11-04
- 嘉兴本地龙门加工机械设备机架 2026-11-04
- 嘉定区本地焊接类零件换热器壳体 2026-11-04
- 青浦区哪里有焊接类零件厂家 2026-11-04
- 苏州加工焊接类零件厂家 2026-11-03
- 无锡焊接类零件 2026-11-03



- 01 浙江医用机器人去毛刺
- 02 江西技术型press-fit免焊插针工艺
- 03 福建虎克铆枪99-7854
- 04 杭州电视机屏幕vericode厂家
- 05 在线监测自动化自动化金属材料X射线荧光分析仪
- 06 黄山多极滑触线厂家直供
- 07 实验室智能化管理平台
- 08 龙门加工厂家供应
- 09 福建什么塑料粉碎机
- 10 黑龙江工业洗铝机