浙江大型焊接类零件厂家
关键词: 浙江大型焊接类零件厂家 焊接类零件

 2026.11.05
文章来源:
焊接热输入的精髓控制,是平衡焊缝成型、生产效率与接头微观组织性能的艺术,热输入过高,虽然熔敷速度快,但会导致焊缝及热影响区晶粒粗大,韧性下降,变形加剧;热输入过低,则可能产生未熔合、熔深不足或焊缝成型不良等问题,我们的工艺规程对每一类接头都规定了允许的热输入范围(单位:kJ/cm),焊工或自动化系统必须通过精确调节电流、电压和焊接速度的组合,将实际热输入稳定在这一窗口内,对于调质钢,为防止热影响区软化,需采用低热输入、多道焊;对于易产生冷裂纹的材料,则需要足够的热输入以减缓冷却速度,但又要避免晶粒过度长大,这要求焊接操作者不仅会设置参数,更要理解参数背后的冶金原理,同时,我们利用焊机联网数据采集,对生产中的热输入进行实时监控与统计分析,发现偏离趋势及时预警,确保工艺纪律得到100%的执行,将抽象的“工艺要求”转化为可度量、可管控的“过程数据”。 各类普通辅助机床配套作业,可完成焊接零件倒角、攻丝、修边,让成品外观更加规整。浙江大型焊接类零件厂家
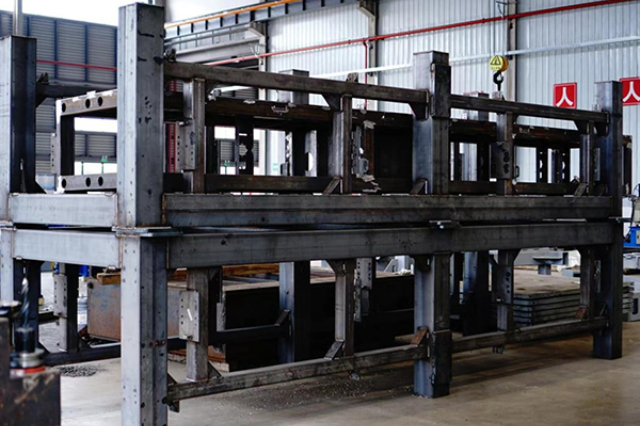
对于大型液压机的45钢立柱修复(单重80吨),其磨损表面的堆焊需同时满足硬度与韧性的矛盾要求——我们开发的多合金系统分区焊接工艺:在承受压力的区域采用高碳高铬合金体系(硬度HRC58-62),在应力集中区采用高韧性镍基合金(冲击功≥80J),在过渡区采用梯度成分的金属粉芯焊丝;焊接过程中采用电磁搅拌与超声震荡复合作用,使熔池中的合金元素分布更加均匀,同时破碎粗大的柱状晶组织;焊后通过分区差温热处理,压力区采用深冷处理(-80℃×6h)提升耐磨性,应力集中区采用中温回火(450℃×4h)保证韧性,这种差异化处理使得修复后的立柱使用寿命达到新件的1.8倍。 无锡哪里有焊接类零件换热器壳体企业搭载库卡焊接机器人开展自动化焊接作业,焊缝均匀规整,有效减少人工焊接误差。
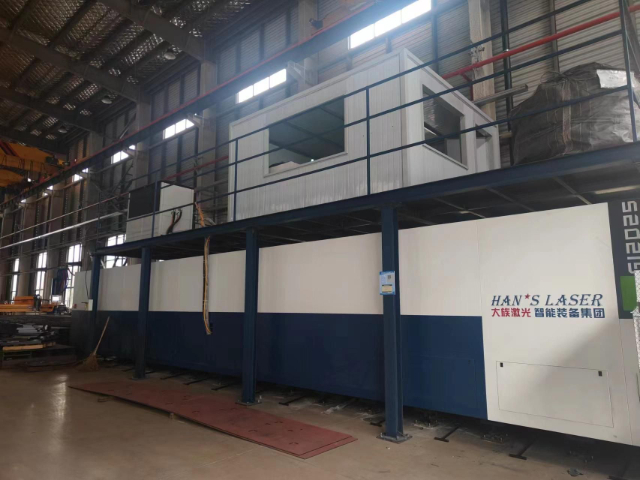
异种金属的焊接在大件制造中日益常见,例如将不锈钢覆层与低合金钢基板焊接以兼具耐腐蚀与高度度,或将铜合金导电部件与钢结构连接,这类焊接的挑战源于两种材料在热物理性能(导热率、热膨胀系数)、化学成分、冶金相容性上的巨大差异,极易在熔合区形成脆性的金属间化合物或产生巨大的热应力导致裂纹,为此,我们必须进行大量的工艺试验与评定,精心选择过渡层材料或特殊的焊材,例如采用镍基合金焊丝作为钢与铜之间的缓冲层,因其与两者都能形成良好的冶金结合且塑性较好,在工艺上,需精确计算并控制热输入,采用偏向高导热材料一侧的施焊角度,或使用窄间隙坡口减少稀释率,有时还需预置或堆焊特定的熔敷金属作为过渡,焊后可能还需要针对性地进行热处理以改善界面组织,这类工艺的成功应用,直接决定了如化工反应器带衬里封头、海工装备的防腐节点或大型电力设备关键连接件的服役寿命与可靠性,是我们技术储备中极具附加值的一环。
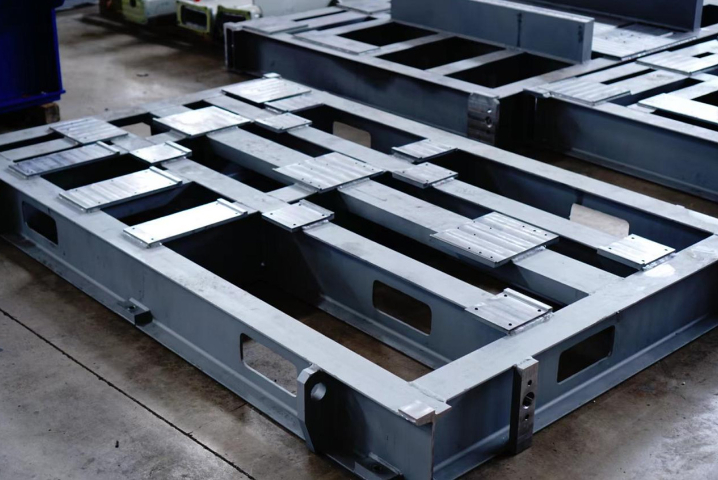
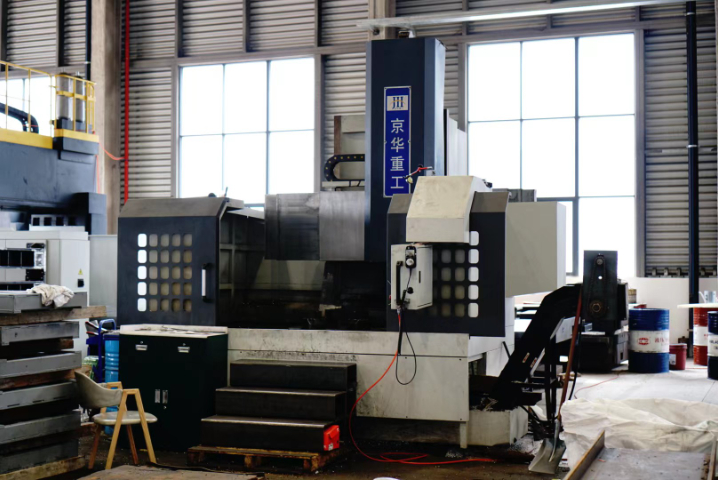
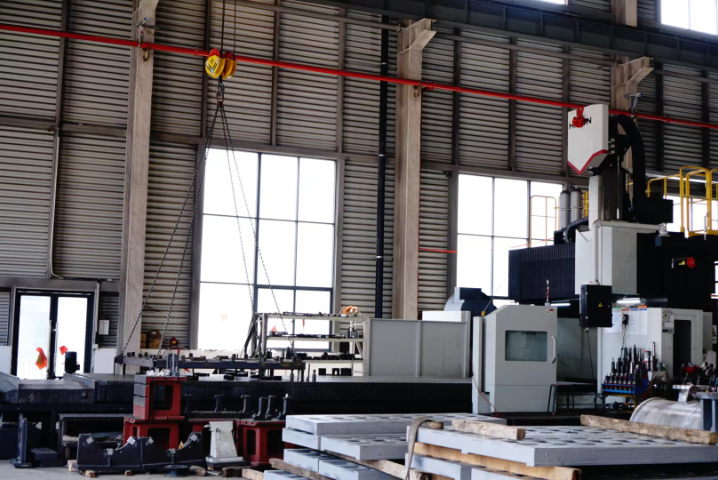
核电压力容器作为核电站的**安全屏障,其制造质量直接关系到核能设施的安全性和可靠性。焊接零件加工在这一过程中发挥着至关重要的作用。由于压力容器通常由大型厚壁钢板焊接而成,其焊缝质量、尺寸精度及残余应力控制均需满足极端严苛的标准。通过高精度龙门加工中心对焊接坡口进行预处理,可确保焊缝根部贴合度,减少后续焊接变形;同时,采用五轴联动加工技术对焊接后的法兰密封面、管嘴接口等关键部位进行精铣,能够保证平面度≤,满足高温高压工况下的密封要求。此外,焊接残余应力的释放与矫正是核电压力容器制造的另一大挑战。借助振动时效或热时效工艺结合后续精密加工,可有效消除应力集中,避免容器在长期运行中发生变形或开裂。先进的在线检测技术还能实时监控加工精度,确保每个焊接部件均符合ASME核级标准。可以说,焊接零件加工技术的进步,是提升核电压力容器安全性、延长其服役寿命的重要保障,对推动清洁能源发展具有深远意义。 源头焊接加工厂家,无中间环节,专注精密焊接零件生产,切口光滑、连接牢固,适配多场景。
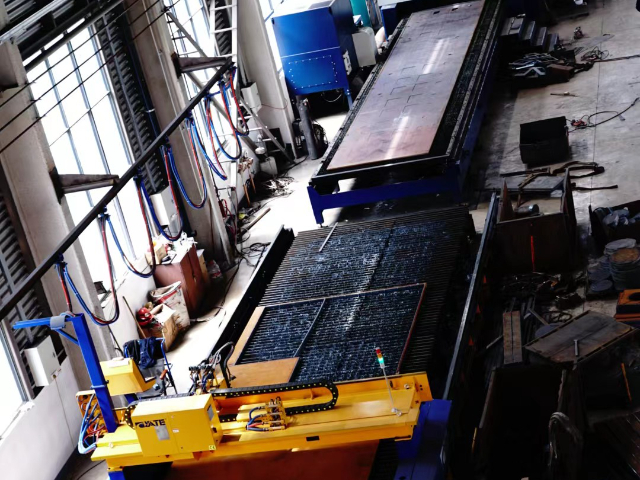
大型挖掘机动臂的焊接制造需要综合考虑强度、刚度和疲劳性能,通常采用极强度细晶粒钢的箱型结构,由多个厚板焊接而成,焊接前需要进行80℃以上的预热,采用混合气体保护焊工艺,通过优化焊接顺序和方向来控制变形,关键受力部位采用开坡口全熔透焊缝,并进行焊后超声波检测,非关键部位采用角焊缝但也要保证足够的焊脚尺寸,焊接完成后整体进行振动时效处理以消除残余应力,进行喷丸处理提高表面压应力,所有焊接工艺都必须通过疲劳试验验证,确保在10万次工作循环后不会出现裂纹。 机器人自动化焊接可批量生产焊接零件,成品一致性高,适配大批量标准化订单加工需求。宣城定制焊接类零件报价
公司70名在岗员工分工明确,焊接作业、技术调试、品质核验岗位齐全,配合高效。浙江大型焊接类零件厂家
随着智能制造的发展,自动化与机器人焊接系统已成为大件精密加工焊接厂家提升一致性、降低对人工技能过度依赖、应对复杂空间曲线焊缝的重心装备,我们的车间集成有龙门式机器人焊接工作站、焊接变位机与工件回转平台,通过离线编程软件,将三维CAD模型中的焊缝路径转化为机器人可执行的轨迹程序,并优化焊枪姿态、焊接参数与变位机联动,实现平、横、立、仰全位置焊接,对于超长直线或规则曲线焊缝,则采用高速轨道式埋弧焊系统,其熔敷效率高、成型稳定,特别适用于风电塔筒的纵缝与环缝,然而,真正的挑战在于如何将自动化系统应用于批量小、品种多、焊缝可达性差的大型复杂构件,这要求我们的工艺与编程团队具备深厚的焊接物理知识和现场调试经验,能够针对不同接头形式开发用的焊枪嘴、气体保护罩或激光视觉跟踪传感器,以应对工件组对间隙的微小波动和热变形引起的偏差,实现自适应焊接,自动化焊接不仅追求“无人化”,更是追求“工艺参数的比较好化与恒定性”,通过采集焊接过程的电流电压大数据,为每一米焊缝建立可追溯的“数字孪生”,确保质量的一致性从极高个工件延续到极高百个工件。 浙江大型焊接类零件厂家

- 嘉兴大件精密加工龙门加工 2026-11-04
- 苏州哪里有焊接类零件 2026-11-04
- 湖州大型龙门加工机械设备底座 2026-11-04
- 嘉兴本地龙门加工机械设备机架 2026-11-04
- 嘉定区本地焊接类零件换热器壳体 2026-11-04
- 青浦区哪里有焊接类零件厂家 2026-11-04
- 苏州加工焊接类零件厂家 2026-11-03
- 无锡焊接类零件 2026-11-03



- 01 浙江医用机器人去毛刺
- 02 江西技术型press-fit免焊插针工艺
- 03 福建虎克铆枪99-7854
- 04 杭州电视机屏幕vericode厂家
- 05 在线监测自动化自动化金属材料X射线荧光分析仪
- 06 黄山多极滑触线厂家直供
- 07 实验室智能化管理平台
- 08 龙门加工厂家供应
- 09 福建什么塑料粉碎机
- 10 黑龙江工业洗铝机