浙江加工压铸模具供应
关键词: 浙江加工压铸模具供应 压铸模具

 2025.09.30
文章来源:
近年来,随着计算机辅助设计(CAD)、计算机辅助制造(CAM)、计算机辅助工程(CAE)等技术的广泛应用,机械压铸模具的设计和制造水平得到了明显提升。数字化模拟技术可以在虚拟环境中对压铸过程进行预测和优化,提前发现潜在问题并采取措施加以解决。同时,高速加工中心、五轴联动数控机床等先进设备的普及使得模具加工精度更高、周期更短。新材料的研发也为模具行业带来了新的机遇,例如高性能的工具钢、陶瓷材料等的应用提高了模具的使用寿命和性能表现。此外,智能化自动化生产线的出现进一步提高了生产效率和产品质量一致性。模具浇口设计采用扇形式,优化金属液流动状态减少冷隔缺陷。浙江加工压铸模具供应
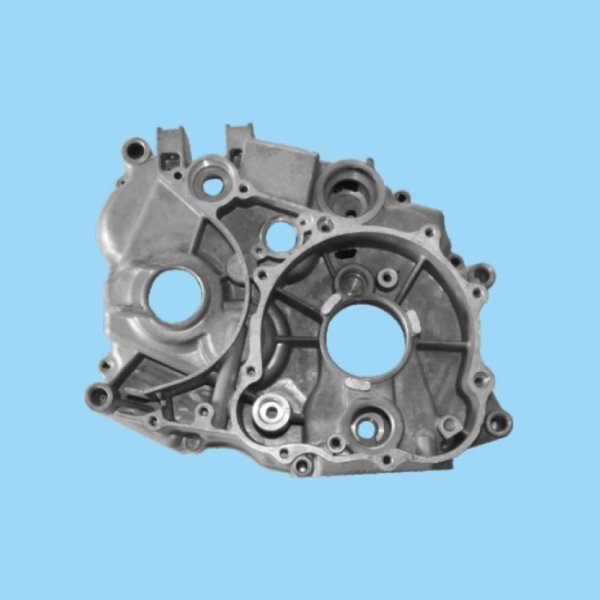
在进行模具设计之前,必须对要生产的零件进行全方面的分析。包括零件的形状、尺寸公差、表面粗糙度要求、壁厚分布、结构特点等。根据这些信息,制定合理的工艺方案,确定分型面的位置、浇注系统的形式、排气方式以及是否需要抽芯等。例如,对于具有复杂内部结构的零件,可能需要采用多次抽芯或旋转抽芯的方式来实现脱模。同时,还要考虑材料的收缩率,以便在模具设计时给予补偿,确保较终产品的尺寸精度符合要求。排溢系统包括溢流槽和排气槽两部分。溢流槽的作用是在金属液充填过程中储存多余的金属液和夹杂物,防止它们进入型腔影响铸件质量。通常设置在***充填的部位或金属液汇聚的地方。排气槽用于排出型腔内的空气和气体,其位置应在利于气体排出且不影响铸件质量的地方。排溢系统的设计与浇注系统相互配合,共同保证压铸过程的顺利进行和铸件的质量稳定。上海机械压铸模具技术指导先进的压铸模具技术不断涌现,如热流道技术,可提高金属液利用率,降低生产成本。
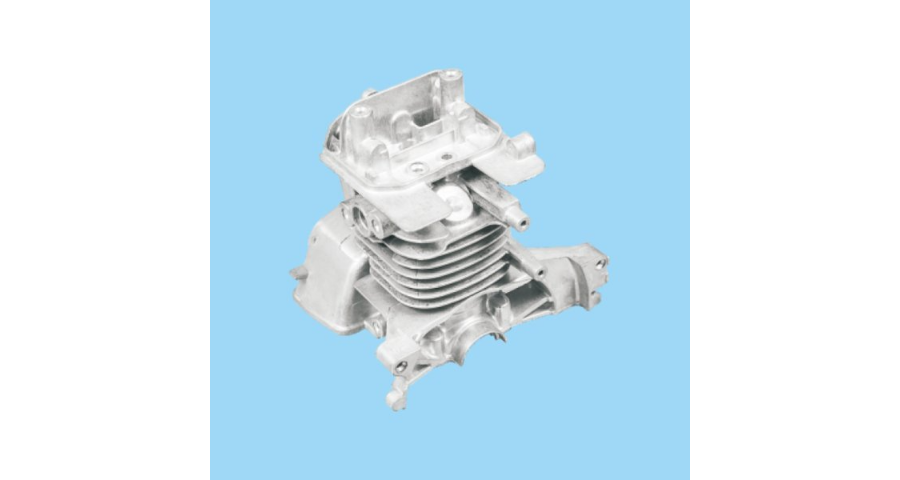
在现代制造业的庞大版图中,机械压铸模具占据着举足轻重的地位,堪称工业制造的 “幕后英雄”。从汽车的关键零部件,到电子产品的精巧外壳,再到航空航天领域的复杂构件,机械压铸模具以其***的成型能力,塑造着我们生活中各类产品的 “骨骼” 与 “轮廓”。它不*是实现高效、精密生产的重心装备,更是推动制造业不断迈向化、智能化的关键力量。深入探究机械压铸模具的世界,能让我们洞悉现代工业制造的精妙与伟大。机械压铸模具的工作过程,宛如一场精密而有序的 “金属交响乐”。其基本原理是在高压作用下,将液态或半液态的金属以较高的速度填充到模具型腔中,随后金属在型腔内快速冷却凝固,从而获得与模具型腔形状一致的铸件。这一过程看似简单,实则蕴含着诸多复杂的物理现象和关键技术点。
成型零件是指直接与金属液接触并决定压铸件形状和尺寸的零件,包括型芯、型腔等。成型零件的设计需要考虑多个方面的因素。一是尺寸精度,成型零件的尺寸应根据压铸件的公差要求进行精确设计,并考虑模具在使用过程中的磨损和热膨胀等因素,预留适当的修模余量。二是表面质量,成型零件的表面粗糙度应低于压铸件的要求,一般应达到Ra0.8μm以下,以保证压铸件表面质量。三是强度和刚度,成型零件在压铸过程中要承受高温、高压金属液的冲击和摩擦,因此必须具有足够的强度和刚度,以防止变形和损坏。四是冷却系统设计,合理的冷却系统能够加快压铸件的凝固速度,提高生产效率,同时减少压铸件的热应力,防止产生裂纹等缺陷。冷却系统的设计应根据成型零件的形状和结构特点,合理布置冷却水道,确保冷却均匀。模具设计遵循DFM原则,确保铸造工艺性与后续机加工成本较优平衡。
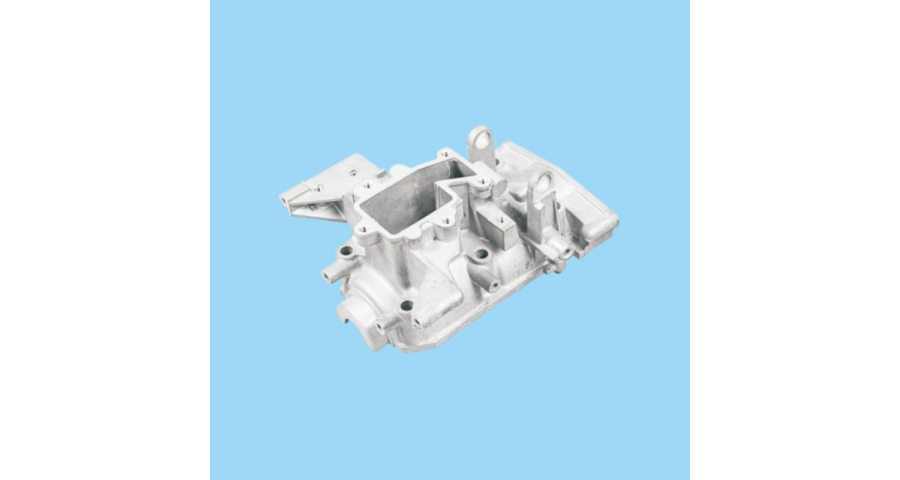
定模安装在压铸机的固定板上,主要包括定模座板、定模镶块、浇口套等部件。定模镶块构成了型腔的一部分,决定了铸件的外形轮廓。浇口套则负责引导熔融金属进入型腔,其内径和形状会根据具体的工艺要求进行设计,以确保金属液能够平稳、顺畅地流入型腔,减少湍流和飞溅现象。此外,定模上还设有冷却通道,用于对模具进行降温,控制凝固过程,提高铸件质量和模具寿命。动模与定模相对应,安装在压铸机的活动板上。它由动模座板、动模镶块、推杆固定板、推杆及复位杆等组成。动模镶块同样参与形成型腔,并且在开模时随活动板一起运动,使铸件脱模。推杆的作用是在开模后将铸件从型芯上推出,复位杆则保证合模时动模能够准确回到原位。动模中的抽芯机构也是重要组成部分,当铸件存在侧凹或侧孔时,需要在成型过程中抽出型芯,以实现顺利脱模。抽芯机构可以是液压驱动、气动驱动或机械联动的方式。模具分型面采用电火花加工,配合研磨工艺达到镜面级配合精度。浙江加工压铸模具供应
模具钢材选用H13等热作模具钢,表面经氮化处理提升抗高温磨损性能。浙江加工压铸模具供应
浇注系统的设计直接影响到金属液的充填效果和铸件的质量。它由主流道、分流道、内浇口等部分组成。主流道是从浇口杯到分流道入口的部分,一般呈锥形,便于金属液顺利流入。分流道则将主流道来的金属液分配到各个内浇口,其截面形状可以是圆形、梯形或U形等。内浇口的位置、数量和尺寸是关键设计参数。应根据零件的形状和结构特点合理设置内浇口,使金属液能够均匀地充满型腔,避免出现涡流、卷气等现象。同时,内浇口的截面积大小要适当,过大容易导致缩孔缺陷,过小则会增加充填阻力。浙江加工压铸模具供应

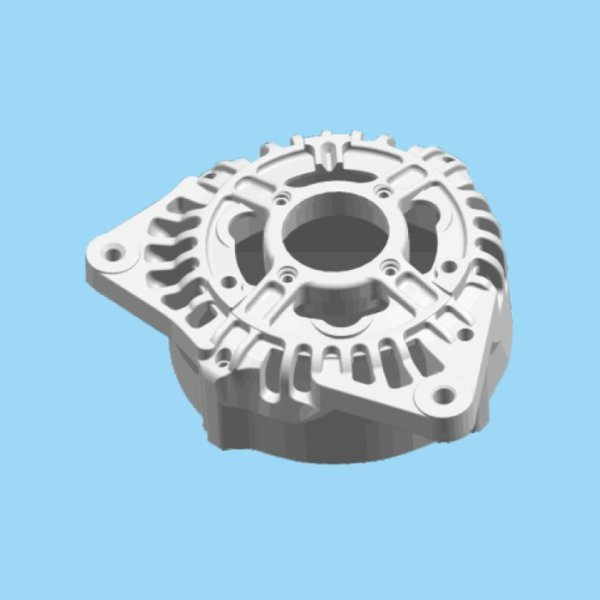

- 北仑区机械压铸模具价格 2026-09-25
- 杭州自动压铸模具结构 2026-09-25
- 杭州铝合金压铸模具公司 2026-09-25
- 河南铝压铸模具批发 2026-09-25
- 广东加工压铸模具生产厂家 2026-09-25
- 山东汽车压铸模具价格 2026-09-25
- 杭州销售压铸模具制造 2026-09-24
- 加工压铸模具结构 2026-09-24


