山东铝压铸模具制造
关键词: 山东铝压铸模具制造 压铸模具

 2026.09.26
文章来源:
表面处理是进一步提升模具性能的重要手段,常用的表面处理技术包括氮化、PVD涂层、TD处理等。氮化处理能在模具表面形成一层硬度较高的氮化层,明显提升模具的耐磨性和抗粘附性,减少铝合金液与模具表面的粘连,降低脱模阻力,延长模具寿命;PVD涂层是在模具表面沉积一层高硬度、高耐磨性的陶瓷涂层,如TiN、TiAlN涂层,不*能提升模具的耐磨性,还能增强模具的耐腐蚀性和抗氧化性,适用于高负荷、高寿命的铝压铸模具;TD处理则是通过热扩散在模具表面形成一层碳化物涂层,具有较高的硬度和耐磨性,能有效抵抗铝合金液的冲刷和磨损,适用于对耐磨性要求较高的模具表面。薄壁铝压铸模具对钢材的导热性和硬度要求更高,常选用特殊改良的H13钢材。山东铝压铸模具制造
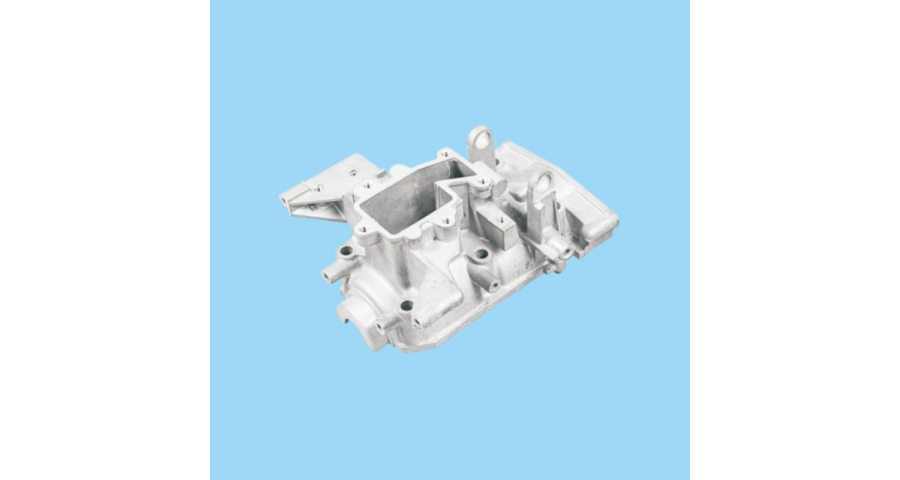
压铸模具是集材料科学、机械设计、流体仿真、精密加工、热处理、生产运维于一体的工装装备。一套合格压铸模具开发,始于前期产品工艺评审,经过分型、浇注、冷却、抽芯、顶出系统的精细化设计,依托品质模具钢材与精密加工、热处理工艺制造,再通过科学试模验证缺陷,在量产阶段落实标准化维护保养,才能保障铸件质量,延长模具服役寿命。当前新能源汽车、储能、通信产业持续拉动压铸产业升级,一体化压铸、随形冷却、模具数字化监测等新技术不断突破,对压铸模具工程师提出更高的综合能力要求。在实际生产中,压铸模具故障不是单一因素造成,往往是设计、材料、加工、热处理、生产工艺多因素叠加。在模具开发全过程,坚持仿真前置、工艺先行,减少后期试模整改;在生产阶段落实预防性维护,减少模具非预期失效,控制铸件不良率,是压铸企业降本增效的重心路径。未来,随着材料技术、增材制造、数字仿真技术不断迭代,机械压铸模具会向着长寿命、高精度、智能化、绿色化方向持续发展,支撑有色金属近净成型行业高质量发展。宁波铝压铸模具制造压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。
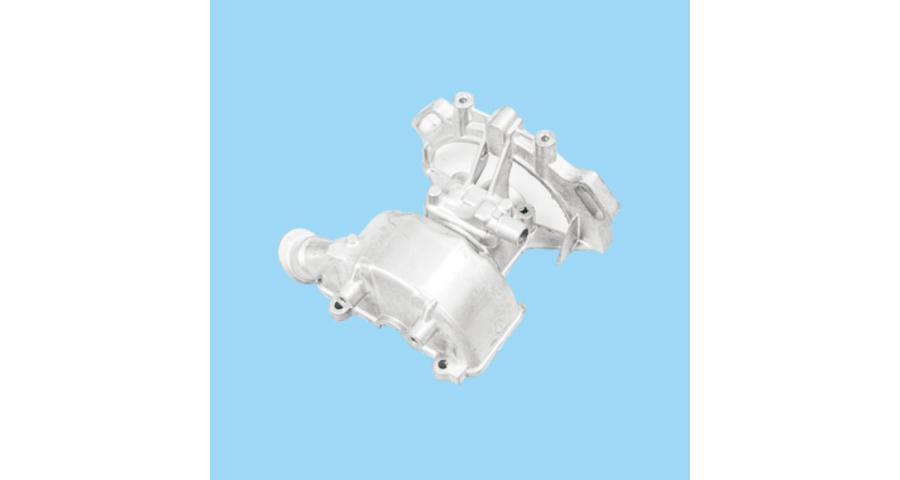
加工压铸模具需遵循“精细设计、规范加工、严格检测”的原则,从图纸设计到成品交付,每一个环节都需层层把控,确保模具质量达标。图纸审核阶段,需结合压铸产品的结构特点,优化模具型腔、浇排系统、冷却系统的设计,预留合理的加工余量与收缩量,避免铸件出现变形、尺寸偏差等问题,必要时可采用仿真模拟技术优化设计方案,提前规避成型风险。备料阶段,需对模具钢进行严格筛选,去除材质中的杂质,确保材料性能均匀,通过锻造工艺提升材料的致密性,为后续加工奠定基础。粗加工阶段,主要完成模坯的初步成型,通过铣床、车床等设备加工出模具的基本轮廓,严格控制加工精度,预留合理的精加工余量。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺,确保模具硬度、韧性达到设计要求,同时减少模具变形。精加工阶段,利用精密加工设备对模具各部位进行细化加工,确保型腔尺寸精细、表面光洁,通过装配、试模等环节,检验模具的运行性能,及时调整优化,确保模具能满足压铸生产需求。
原材料质量控制是模具质量的基础。模具材料在入库前,需进行严格的化学成分分析、硬度检测、金相组织检验等,确保材料的各项性能指标符合设计要求,杜绝不合格材料进入生产环节;对于特殊定制的材料,还需要求供应商提供质量证明文件,确保材料的溯源性与可靠性。加工过程质量控制贯穿于模具制造的全过程。在零件加工阶段,需对每道工序的加工精度进行检测,如尺寸公差、形位公差、表面粗糙度等,采用三坐标测量仪、轮廓仪、粗糙度仪等精密检测设备,确保零件加工精度符合设计要求;对于关键零件,如型芯、镶块、滑块等,还需进行全尺寸检测,确保每一个尺寸都在公差范围内;同时,对加工过程中的工艺参数进行记录与追溯,便于后续质量分析与问题排查。压铸模具采用随形水路设计,冷却效率较传统模具提升50%。

加工压铸模具需注重环保与高效,在保障模具质量的前提下,优化加工流程,减少加工废料与能源消耗,提升加工效率。加工过程中,可采用自动化加工设备,实现模具的自动化粗加工与精加工,减少人工干预,提升加工精度与效率,同时减少人为误差。材料利用方面,合理规划模坯的尺寸,减少材料浪费,加工废料可进行回收再利用,降低生产成本。表面处理工艺中,采用环保型的氮化、抛光工艺,减少污染物排放,符合环保要求。此外,需优化加工流程,合理安排各工序的先后顺序,避免工序重复与等待时间,提升加工效率,同时建立完善的质量管控体系,及时发现并解决加工过程中的问题,减少返工率,确保模具能按时交付。对于批量加工的模具,可采用标准化的加工流程与模板,提升加工一致性与效率,降低加工成本。模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。杭州自动压铸模具厂家
半固态压铸模具突破传统工艺限制,生产复杂结构铸件。山东铝压铸模具制造
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。山东铝压铸模具制造

- 北仑区机械压铸模具价格 2026-09-25
- 杭州自动压铸模具结构 2026-09-25
- 杭州铝合金压铸模具公司 2026-09-25
- 河南铝压铸模具批发 2026-09-25
- 广东加工压铸模具生产厂家 2026-09-25
- 山东汽车压铸模具价格 2026-09-25
- 杭州销售压铸模具制造 2026-09-24
- 加工压铸模具结构 2026-09-24


