上海压铸模具供应
关键词: 上海压铸模具供应 压铸模具

 2026.09.26
文章来源:
数字化设计与仿真的应用,使模具设计从经验化走向科学化,大幅提升了模具设计的成功率和效率。机械加工是模具制造的基础环节,主要包括车削、铣削、磨削、钻孔等工艺,用于加工模具的模架、模板、镶块等部件。对于模具的重心部件,如型腔镶块,需采用高精度加工设备,如五轴联动加工中心,实现复杂型面的精密加工。五轴联动加工中心可同时控制五个坐标轴的运动,能灵活加工出各种复杂曲面,满足高精度型腔的加工需求,其加工精度可达微米级,确保型腔的尺寸精度和表面光洁度。此外,磨削加工用于模具表面的精加工,通过高精度磨床,可将模具表面的粗糙度控制在Ra0.8以下,提升模具的耐磨性和脱模性能;钻孔加工则用于加工冷却通道、顶***等,需保证孔的位置精度和垂直度,为后续的冷却系统和顶出系统安装奠定基础。铝压铸模具的表面粗糙度直接映射到铸件表面,抛光等级越高,铸件外观越好。上海压铸模具供应
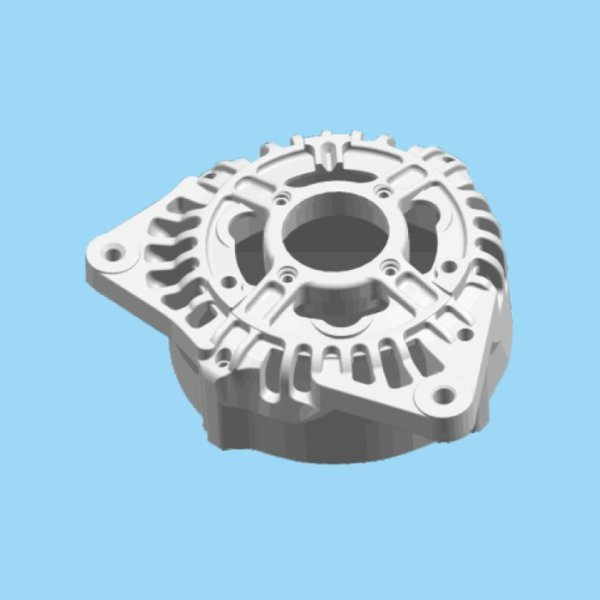
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。北京加工压铸模具公司压铸模具型芯采用钨钢材质,耐高温冲击性能提升2倍。

浇注系统设计需遵循金属液流动平稳、填充均匀、压力传递高效的原则。浇口的位置、数量与尺寸需根据压铸件的结构特点、壁厚分布与成型要求精细确定,确保金属液能够从厚壁区域向薄壁区域填充,避免出现冷隔、欠铸等缺陷;浇道的截面形状与尺寸需与金属液的流速、压力相匹配,减少金属液在流动过程中的能量损失,同时避免因流速过快导致金属液卷入气体,影响压铸件的内部质量。对于大型复杂压铸件,还需采用多浇口设计,通过合理分配各浇口的流量与压力,实现型腔的均匀填充,减少压铸件的变形与应力集中。
压铸模具加工需结合材料特性与加工工艺,实现模具性能与加工成本的平衡,满足不同客户的需求。对于小批量、高精度的压铸模具,可选用P20预硬模具钢,这类材料可加工性好,能快速完成加工,缩短交付周期,同时通过精细化加工确保精度达标;对于大批量、长期使用的压铸模具,需选用H13热作模具钢等高性能材料,搭配表面强化处理,提升模具的耐磨性与使用寿命,降低长期使用成本。加工过程中,需合理选择加工设备与工艺,对于简单型腔的模具,可采用普通加工设备,降低加工成本;对于复杂型腔的模具,需采用精密加工设备,确保加工精度。此外,需注重模具的可维护性,在加工过程中预留合理的维护空间,便于后续模具的保养与修复,延长模具使用寿命,降低使用成本。同时,做好加工过程的质量管控,减少返工率,确保模具质量稳定,提升客户满意度。铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。
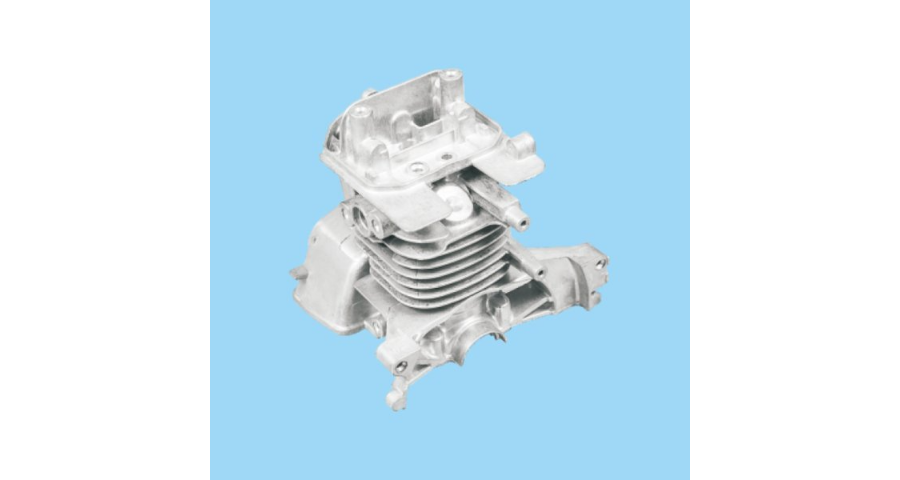
加工压铸模具需遵循标准化的加工流程,从备料、粗加工、热处理、精加工到装配、试模,每一个环节都需严格按照规范操作,确保模具质量稳定。备料阶段,需对模具钢进行锻造与球化退火处理,提升材料的致密性与可加工性,去除材料内部的应力,为后续加工奠定基础。粗加工阶段,主要完成模具的初步成型,通过铣床加工模坯的六面,保证垂直度与平行度,预留合理的精加工余量,同时完成部分孔位的粗加工。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺参数,确保模具硬度达到HRC48-52,同时控制模具变形量,热处理后需对模具进行精磨,修正变形误差。精加工阶段,利用CNC加工、电火花加工等设备,对模具的型腔、型芯、滑块等部位进行精密加工,确保尺寸误差控制在±0.01mm以内,表面粗糙度达到Ra0.4μm以下。装配阶段,需将各零部件精细装配,确保模具的密封性与运行顺畅性,试模阶段需模拟压铸生产工况,检测模具的性能与压铸件质量,及时修正加工缺陷。模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。上海整套压铸模具多少钱
真空压铸模具需要特殊的密封结构设计,以确保型腔内的真空度满足工艺要求。上海压铸模具供应
变形主要是由于模具在高压作用下,刚性不足或受力不均,导致模具部件发生塑性变形,如型腔镶块变形、模架变形等,使压铸件尺寸偏差严重,无法满足使用要求。开裂则是由于模具存在应力集中、材料缺陷或冲击载荷过大,导致模具部件发生断裂,如型腔开裂、导柱断裂、顶针断裂等,开裂不*会导致模具报废,还可能引发设备故障和安全事故。变形和开裂的产生与模具材料质量、结构设计、热处理工艺、使用维护等因素密切相关,模具结构设计不合理、材料存在缺陷、热处理不当、使用过程中操作不当,都可能引发变形和开裂。上海压铸模具供应

- 北仑区机械压铸模具价格 2026-09-25
- 杭州自动压铸模具结构 2026-09-25
- 杭州铝合金压铸模具公司 2026-09-25
- 河南铝压铸模具批发 2026-09-25
- 广东加工压铸模具生产厂家 2026-09-25
- 山东汽车压铸模具价格 2026-09-25
- 杭州销售压铸模具制造 2026-09-24
- 加工压铸模具结构 2026-09-24


