浙江复合打磨头去合模线
关键词: 浙江复合打磨头去合模线 打磨头

 2026.04.10
文章来源:
设备关键部件需按周期进行专项保养,重心包括传动系统、力控模块、散热系统三类。传动系统保养每两周一次:拆卸打磨头主轴,清理轴颈处的油污与碎屑,涂抹高温润滑脂(耐温≥200℃),润滑脂用量以覆盖轴颈 1/3 为宜,避免过多导致散热不良;检查传动皮带张力,用手指按压皮带中部,挠度应控制在 5-8mm,过松需调整皮带轮间距,过紧则易导致电机过载。力控模块保养每月一次:校准压力传感器,通过标准砝码加载测试(0.1MPa、0.3MPa、0.5MPa 三个压力点),确保反馈误差≤5%,若偏差超标需重新标定;清洁力控气缸活塞杆,涂抹防锈油,防止气缸内进入杂质导致压力波动。散热系统保养每季度一次:拆开设备侧盖,清理散热片与风扇叶片的粉尘,用压缩空气逆向吹扫,确保散热效率;检查冷却液液位(若为水冷设备),补充至标准刻度,同时更换冷却液滤芯,防止杂质堵塞冷却管路。自动打磨头设备的磨头转速可根据打磨阶段调整,粗磨快、精磨慢。浙江复合打磨头去合模线
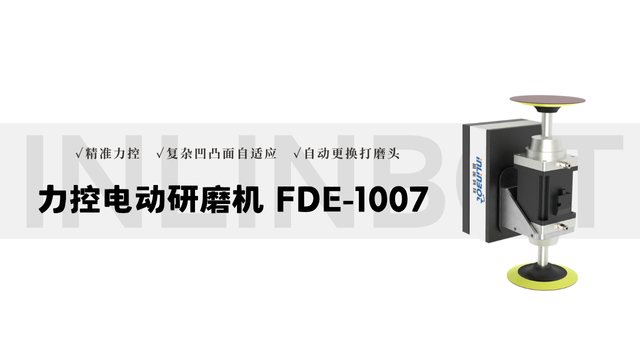
工业打磨头设备通过针对性结构设计,适配不同工业场景的复杂工况。在高温工况(如铸造件打磨)中,设备动力系统采用耐高温电机绕组,绝缘等级达 H 级,可在 180℃环境下稳定运行,同时打磨头选用陶瓷结合剂磨料,避免树脂结合剂高温软化;粉尘密集工况(如木材、石材打磨)配备三级粉尘过滤系统,先通过旋风分离去除大颗粒碎屑,再经 HEPA 滤网过滤细小粉尘,过滤效率达 99.97%,防止粉尘进入设备内部影响传动精度;连续重载工况(如汽车零部件批量打磨)则强化设备机架刚性,采用整体铸造底座,挠度控制在 0.1mm 以内,同时传动系统配备加强型轴承,使用寿命提升至普通轴承的 1.5 倍,确保长期高负荷运行稳定性。浙江钢材打磨头厂家设备的冷却系统可降低打磨头温度,延长磨头寿命并保护工件。
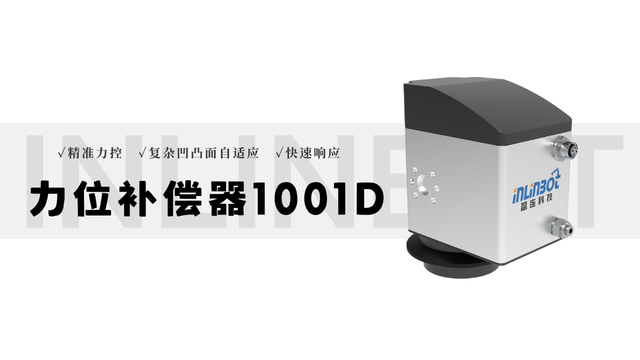
铸件打磨头与金属、复合材料打磨头在结构、性能上存在明显差异。结构上,金属打磨头注重精细打磨,头部多为致密刃口设计,而铸件打磨头强调粗磨排屑,采用宽刃口 + 大间隙结构,排屑槽面积占头部总面积的 25%-30%,远超金属打磨头的 10%-15%。性能上,复合材料打磨头需柔性缓冲避免材料损伤,硬度控制在 HV1800-3000,而铸件打磨头需高硬度(HV2200-2800)与高韧性,确保切削力与抗冲击性;其使用寿命通常为复合材料打磨头的 2-3 倍,因铸件打磨无树脂粘黏损耗。应用场景上,金属打磨头适用于精密零部件精磨,复合材料打磨头针对纤维材质,而铸件打磨头专为铸件粗磨设计,可高效处理飞边、砂眼、氧化皮等典型铸件缺陷。
针对金属、复合材料、铸件等不同材质的打磨头,需采用差异化维护方式,避免维护不当影响使用寿命。金属打磨头(如金刚石、氧化铝材质)维护重点在防磨损:每次使用后用钢丝刷清理磨料表面的金属碎屑,避免碎屑嵌入磨料间隙导致切削力下降;存放时需单独放置在硬质包装盒内,防止磨料与其他硬物碰撞产生崩口。复合材料打磨头(如碳化硅 - 聚氨酯结合剂)维护需防堵塞与变形:使用后用软毛刷蘸酒精擦拭表面,溶解残留树脂,禁止用高压水器冲洗,防止结合剂软化;存放时需水平放置,避免受压导致打磨头变形,影响下次使用时的贴合度。铸件打磨头(如棕刚玉 - 树脂结合剂)维护重心在排屑通道清洁:用特用通针(直径 1-2mm)疏通排屑槽,确保通道无堵塞;检查磨料层是否有局部脱落,若脱落面积≤5%,可通过补涂树脂胶临时修复,脱落面积过大则需直接更换,避免打磨时出现应力集中导致基体断裂。自动打磨头设备工作时需配备除尘装置,减少打磨粉尘污染。
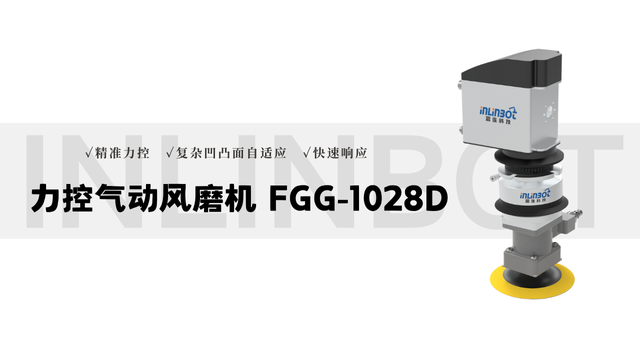
设备针对工业打磨场景的安全风险,设计专项防护配置。机械防护方面,打磨区域采用双层钢化玻璃防护罩,抗冲击强度达 15kJ/m²,同时配备联动安全门锁,打开防护罩时设备自动断电,防止误操作引发危险;电气安全上,设备符合 IP54 防护等级,电机接线盒采用防水密封设计,避免粉尘、液体侵入导致短路,同时配备漏电保护装置(动作电流≤30mA),响应时间≤0.1 秒;操作人员防护方面,设备预留外接吸尘接口,可连接中央除尘系统,降低车间粉尘浓度,部分设备还配备声光报警系统,当打磨头磨损超标、压力异常或温度过高时,发出 85dB 以上警报声并伴随红色警示灯闪烁,提醒操作人员及时处理;此外,设备还设置急停按钮冗余设计,在操作面板、设备两侧均配备急停开关,确保紧急情况下快速停机。多打磨头自动设备可同时对工件多个面打磨,大幅提升加工效率。安徽自动打磨头去毛刺
设备的压力调节系统可控制打磨力度,通常范围 0.1-0.6MPa,避免工件损伤。浙江复合打磨头去合模线
合理的磨损监测与更换是保障铸件打磨质量的关键,需建立明确的判断标准。日常使用中,通过 “视觉观察 + 参数对比” 监测磨损:视觉上,若打磨头刃口出现明显钝化(刃口宽度从初始 3mm 增至 5mm 以上)、排屑槽被磨平(深度<0.5mm),或打磨后铸件表面粗糙度(Ra>12.5μm)超出标准,需初步判断磨损超标;参数上,若相同打磨条件下(转速、压力不变),单铸件打磨时间从初始 2 分钟延长至 3 分钟以上,说明磨料切削力下降,需进一步检测。更换标准需量化:当磨料层厚度减少 4mm(约初始厚度的 1/2)、局部磨料脱落面积超过 15%,或打磨头出现基体变形(径向跳动>0.3mm)时,必须立即更换,避免因磨损导致铸件表面打磨不均,或基体断裂引发安全事故。此外,更换前需清理打磨机主轴杂质,确保新打磨头安装同心度(偏差≤0.05mm)。浙江复合打磨头去合模线


- 天津力控打磨头去冒口 2026-11-05
- 山东柔性打磨头厂家电话 2026-11-05
- 钢铁打磨头去冒口 2026-11-05
- 锌合金打磨头去合模线 2026-11-05
- 四川锌合金打磨头去合模线 2026-11-04
- 北京锌合金打磨头价格 2026-11-04
- 北京精密去毛刺供应商 2026-11-04
- 安徽铣削去毛刺功能 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 平顶山封头厂家定制
- 10 特殊冷凝机组市价