天津力控打磨头去冒口
关键词: 天津力控打磨头去冒口 打磨头

 2026.11.05
文章来源:
机器人进行接触式磨抛时,除了考虑打磨头本身的切削能力,还要关注工具与工件之间的接触状态。尤其面对曲面、凸凹面、焊缝等区域,机器人按照既定路径运动,工件轮廓和装夹状态又可能存在变化,此时可以结合FDC力控系统参与力位补偿。FDC力控系统与具体打磨工具承担的作用不同,前者用于力位补偿,风磨机、研磨机、强磨机等则负责相应的材料处理,因此设备配置时需要把两者的作用区分开。轻切削工况可根据加工要求选择风磨机、研磨机;强磨机根据型号与功率差异,分别适配中切削、重切削工况。对于复杂凸凹表面的接触式磨抛,还可以根据工件结构、加工路径及机器人姿态进一步匹配产品。盈连科技围绕机器人力控磨抛提供FDC力控系统、打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站,可根据不同接触式磨抛任务组织相应设备。打磨头选型可以先判断切削程度,再结合平面、曲面、边缘或内框等加工位置进一步缩小产品范围。天津力控打磨头去冒口

了解打磨头价格时,先明确需要哪一种浮动方式和加工任务,比直接询问一个统一价格更有参考意义。实际项目中,有的工件需要处理边缘、内框和异形轮廓,有的则涉及凸凹表面的接触式磨抛,不同任务对应的产品结构、工具搭配以及机器人配置都会影响整体投入。以径向浮动产品为例,RCD-G570D为径向浮动锉刀,RCD-E600D则属于径向浮动主轴,两者在具体工序中的使用方式并不相同;如果项目还需要与专业打磨机器人、工装或力控打磨工作站组成作业单元,报价范围也会随配置发生变化。因此询价前可以整理工件材质、尺寸、待加工位置、当前工序、材料去除要求以及是否需要机器人作业等信息,让设备选择先与加工任务对应。盈连科技拥有径向浮动锉刀、径向浮动主轴、FDC力控系统以及力控打磨工作站等产品,可围绕实际磨抛工况确定配置,再形成相应的设备方案与报价。浙江复合打磨头去合模线铝合金零部件存在内框、边缘和转角时,打磨头需要结合实际加工空间选择相应的末端配置。
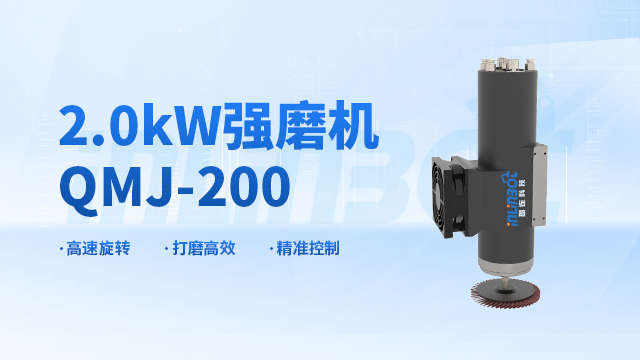
曲面工件选打磨头厂家,值得关注的是厂家能否根据曲率变化、加工范围和材料去除程度匹配工具,而不是单看产品数量。规则平面的工具姿态相对固定,进入弧面、凸凹面和连续变化轮廓后,机器人需要沿工件外形改变运动姿态,末端产品也要与相应表面保持适合加工的接触方式。轻切削工况下,风磨机行程大,适合曲面,因此可以根据工件结构进行选择;如果对加工精度有相应要求,也可以结合研磨机进行工序安排。对于复杂凸凹表面的接触式磨抛,还可以通过FDC力控系统进行接触力调节、重力补偿和位置补偿,使工具配置与机器人路径形成配合。考察厂家时,还应把单一工具放到整个机器人磨抛流程中判断,包括工件装夹、加工范围和后续工序是否能够衔接。盈连科技围绕机器人力控磨抛提供风磨机、研磨机、FDC力控系统、专业打磨机器人及力控打磨工作站,可面向不同曲面磨抛任务进行产品配置。
铜合金工件选择打磨头时,可以按照“加工区域—表面状态—材料去除程度”的顺序逐步判断。规则表面需要考虑工具覆盖和加工路线,曲面及凸凹位置则要关注工具与工件的接触方式,边缘和局部轮廓还要考虑末端产品能否进入相应区域。如果前序工序留下的余量较少,可以根据轻切削要求选择风磨机或研磨机;材料去除需求增加后,则需要结合型号与功率选择强磨机。对于金属焊缝打磨及抛光,也可结合FEG-5045力控强磨机进行配置,该产品具备复杂凸凹表面适应、重力补偿和位置补偿等功能。若采用机器人进行连续磨抛,还应将工件定位、加工路径和工具姿态提前纳入工艺规划,使打磨头与具体加工位置对应。盈连科技围绕机器人力控磨抛形成FEG力控强磨机系列产品、打磨工具、FDC力控系统、浮动主轴、专业打磨机器人及力控打磨工作站等产品,可服务于不同金属工件的磨抛任务。对比打磨头性价比时,可以结合使用工况和产品配置判断,避免只按照单台设备售价进行选择。

铸件合模线通常沿着工件轮廓延伸,机器人进行连续处理时,需要解决的并非某一个点位,而是怎样把整段轮廓转化为连贯的加工路径。工艺规划可以从合模线的位置入手,先确定工件装夹基准,再划分直线段、弧面、转角等不同区域,根据轮廓方向安排机器人姿态和末端产品的运动方式。当加工位置从规则区域进入凸凹表面时,还需要关注接触状态以及工具与工件之间的配合。FEG-5045力控强磨机可用于铸件合模线打磨,采用轴向浮动方式,并具备接触力调节、复杂凸凹表面适应、重力补偿和位置补偿等功能,可结合专业打磨机器人组织相应作业。对于合模线余量和工件结构存在差异的任务,则应在设备配置前结合样件确定工艺。盈连科技围绕机器人力控磨抛形成FEG力控强磨机系列产品、专业打磨机器人及力控打磨工作站等产品,可将合模线处理纳入机器人连续磨抛流程。复合材料进入批量磨抛前,可先划分平面、曲面和边缘等区域,再分别确定打磨头的加工方式。安徽自动打磨头价格
复合材料工件的结构和表面状态存在差异,打磨头需要结合样件及具体磨抛要求确定配置方式。天津力控打磨头去冒口
边缘、内框和异形轮廓等位置进行机器人磨抛时,末端产品往往需要沿工件外形连续运动,这类任务可以根据实际结构考虑径向浮动产品。与规则平面加工相比,轮廓位置的变化方向更多,如果工具只能按照固定姿态接触工件,装夹状态或局部外形变化就可能影响加工过程,因此选型时需要同时关注浮动方向、工具形式、加工空间和机器人姿态。盈连科技RCD-G570D径向浮动锉刀可结合相应边缘及轮廓加工任务进行配置;盈连科技还拥有RCD-G700D、RCD-E600D、RCD-E800D径向浮动主轴,其中对于内框等局部去毛刺工序,可采用RCD-E600D径向浮动主轴搭配旋转锉刀。实际使用时,还要根据工件尺寸、加工区域和具体磨抛要求确定产品,而不是把径向浮动产品作为所有表面的统一选择。盈连科技围绕机器人力控磨抛还提供专业打磨机器人及力控打磨工作站,可将相应浮动产品纳入机器人作业单元。天津力控打磨头去冒口


- 天津力控打磨头去冒口 2026-11-05
- 山东柔性打磨头厂家电话 2026-11-05
- 钢铁打磨头去冒口 2026-11-05
- 锌合金打磨头去合模线 2026-11-05
- 四川锌合金打磨头去合模线 2026-11-04
- 北京锌合金打磨头价格 2026-11-04
- 北京精密去毛刺供应商 2026-11-04
- 安徽铣削去毛刺功能 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 西藏质量好的反应釜定制厂家排名
- 06 四川炉管哪个好
- 07 上海碳钢衬四氟管道价格
- 08 平顶山封头厂家定制
- 09 特殊冷凝机组市价
- 10 南京变频恒压无负压