福建钣金打磨头价格
关键词: 福建钣金打磨头价格 打磨头

 2026.11.06
文章来源:
铸件后处理中的工具选择,需要先分清冒口、合模线和表面修整分别属于哪一阶段,因为三类位置对应的材料去除量和加工方式并不一致。冒口存在较大余量时,可以先采用切割机进行前段处理,再根据残留情况选择强磨机;其中强磨机根据型号与功率差异,分别适配中切削、重切削工况。合模线沿铸件轮廓分布时,则需要关注工具沿平面、弧面和转角连续加工的能力。FEG-5045力控强磨机可用于铸件合模线打磨,采用轴向浮动方式,接触力调节范围10—500N,浮动行程20mm,电机功率4.5kW,额定转速12000r/min。进入局部修整阶段后,还可根据实际余量重新选择相应产品。这样配置打磨头,可以让切割、材料去除和轮廓修整分别承担对应任务。盈连科技可提供切割机、强磨机、FEG力控强磨机系列产品、专业打磨机器人及力控打磨工作站,为铸件冒口、合模线及相关磨抛工序提供设备选择。工件表面存在凸凹变化时,打磨头可与FDC力控系统配合,通过力位补偿适应接触式磨抛需求。福建钣金打磨头价格
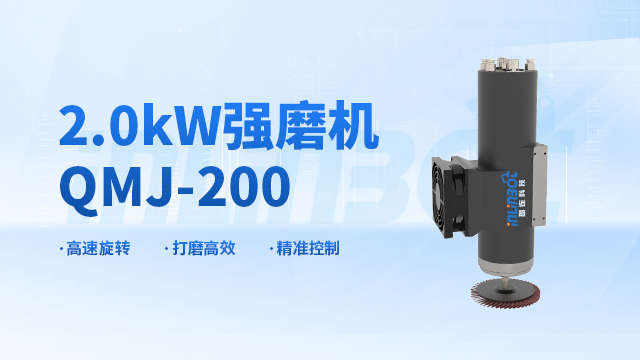
打磨头进入自动化生产单元后,设备选择不能停留在单个工具层面,还需要考虑它在整道工序中承担什么任务。前段需要较多材料去除时,可以配置对应的强磨机;进入轻切削或表面修整阶段后,再根据加工要求选择风磨机、研磨机;涉及轮廓、边缘等局部区域时,还可以考虑径向浮动产品。这样可以根据不同加工阶段配置相应的打磨头及配套工具,让各类产品分别承担对应工序,而不是频繁依靠人工改变加工方式。若一件产品需要多种工具连续参与,还应提前规划工具切换、耗材更换、机器人运动和工件姿态,让各环节能够按照生产流程衔接。需要形成完整作业单元时,可结合BW系列力控打磨工作站、LP系列湿式吸尘系列打磨站或小型打磨工作站,根据工件尺寸和磨抛任务安排设备。盈连科技围绕机器人力控磨抛拥有打磨工具、浮动主轴、耗材自动更换系统及专业打磨机器人等产品,可为不同自动化磨抛工序提供相应组合。安徽浮动打磨头打磨不知道打磨头怎么选时,可先整理工件材质、尺寸、余量和加工区域,再确定需要哪类打磨工具。
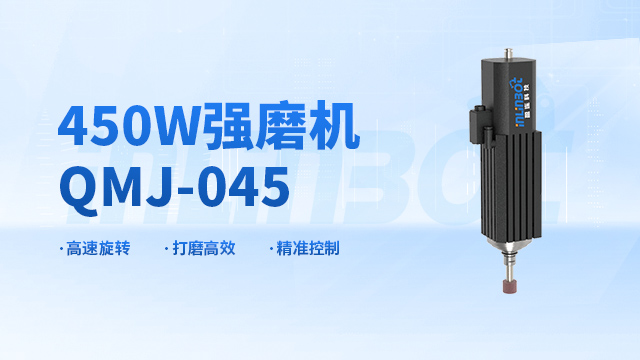
边缘、孔口、内框和异形轮廓出现毛刺时,机器人去毛刺涉及材料去除,还要处理工件轮廓变化带来的接触问题,因此末端产品与力位补偿需要按照各自作用进行配置。对于局部轮廓去毛刺,可以根据工件结构选择RCD-G570D径向浮动锉刀;针对内框等位置,也可以采用RCD-E600D径向浮动主轴搭配旋转锉刀,让机器人沿相应轮廓执行加工。若工件表面存在凸凹变化,或者接触式磨抛需要进行力位补偿,则可以进一步结合FDC力控系统,其具备接触力调节、重力补偿和位置补偿等功能。进入批量生产后,还要通过工装建立加工基准,并把不同毛刺位置转化为明确的机器人运动区域。盈连科技围绕机器人力控磨抛提供RCD系列浮动产品、FDC力控系统、打磨工具、专业打磨机器人及小型打磨工作站,可根据具体去毛刺位置和零件结构组织相应设备。
对于有力位补偿需求的机器人磨抛项目,选择打磨头厂家时,可以重点考察打磨工具与FDC力控系统之间的配合。机器人负责按照程序完成运动,风磨机、研磨机、强磨机等打磨工具承担相应材料处理,而FDC力控系统可参与接触力调节、重力补偿和位置补偿。面对曲面、凸凹面或焊缝等接触式磨抛任务,这种产品之间的配合比单纯比较某一个打磨头更有实际意义。进一步选型时,还需要按照切削程度匹配工具:轻切削工况可选择风磨机、研磨机,强磨机则根据型号与功率差异分别适配中切削、重切削工况;如果涉及边缘、内框等局部区域,还可以根据工件结构选择相应浮动产品。考察厂家时,可以结合自身样件判断其打磨工具、力位补偿产品、机器人和工作站能否围绕同一工艺形成设备组合。盈连科技专注机器人力控磨抛相关业务,形成FDC力控系统、打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站等产品布局。打磨头选型可以先判断切削程度,再结合平面、曲面、边缘或内框等加工位置进一步缩小产品范围。
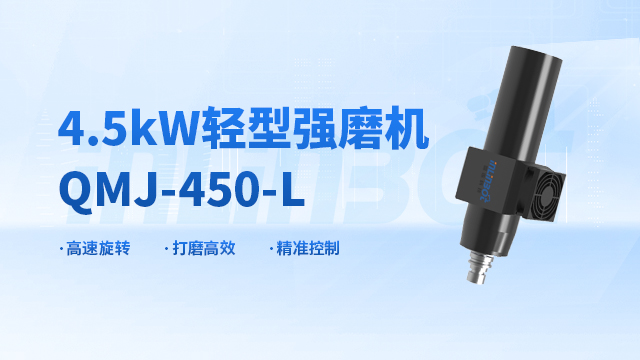
抛光遇到弧形边缘、异形轮廓或局部曲面时,机器人既要沿设定路径移动,还需要让末端产品跟随工件外形完成相应加工,因此这类工况可以根据结构考虑径向浮动产品。实际规划时,应先明确抛光区域的走向和空间,再判断工具从哪个方向进入、机器人姿态怎样变化,以及轮廓不同位置之间如何衔接。面对弧形边缘、异形轮廓或局部曲面,可根据具体抛光区域、工具进入方向和工艺要求选择相应产品;需要进行接触式磨抛时,还可以结合FDC力控系统进行力位补偿。对于抛光本身,还应根据工件表面、磨料和加工阶段匹配相应打磨工具;如果接触式磨抛需要力位补偿,则可以进一步结合FDC力控系统。盈连科技围绕机器人力控磨抛形成浮动主轴、打磨工具、FDC力控系统、专业打磨机器人及力控打磨工作站等产品,可围绕复杂轮廓的实际磨抛要求组织相应配置。合模线沿铸件外轮廓分布时,打磨头需要随着轮廓改变作业姿态,并兼顾弧面与转角位置。锌合金打磨头供应商
去冒口属于铸件后处理的重要环节,打磨头需要根据冒口余量判断前段切割与后续强磨如何衔接。福建钣金打磨头价格
当打磨头从单机使用转向机器人连续作业时,关注点就不再只是末端产品本身,而是怎样把工具、机器人、工件和各道磨抛工序组织到一个作业单元中。工件进入工位后,需要有相应的装夹位置,机器人则围绕待加工区域运行,不同工序使用的打磨产品也要按照加工顺序进行配置。如果涉及多面加工,还可以结合变位方式改变工件姿态;需要使用多种砂纸、砂带或刀具时,则可以把耗材自动更换系统纳入整体流程。盈连科技在工作站方面拥有BW系列力控打磨工作站、LP系列湿式吸尘系列打磨站以及小型打磨工作站,可结合不同生产空间、工件尺寸及磨抛任务进行配置。其中BW-YC2(Ⅱ型)可选配强磨机、浮动锉刀、研磨机、手持砂带机、径向轴向浮动主轴等产品。通过工作站形式组织打磨头应用,更适合从整道工序考虑机器人、末端产品和工件之间的配合关系。福建钣金打磨头价格


- 天津力控打磨头去冒口 2026-11-05
- 山东柔性打磨头厂家电话 2026-11-05
- 钢铁打磨头去冒口 2026-11-05
- 锌合金打磨头去合模线 2026-11-05
- 四川锌合金打磨头去合模线 2026-11-04
- 北京锌合金打磨头价格 2026-11-04
- 北京精密去毛刺供应商 2026-11-04
- 安徽铣削去毛刺功能 2026-11-04


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 西藏质量好的反应釜定制厂家排名
- 06 四川炉管哪个好
- 07 上海碳钢衬四氟管道价格
- 08 平顶山封头厂家定制
- 09 特殊冷凝机组市价
- 10 南京变频恒压无负压