威海EPS回收系统
关键词: 威海EPS回收系统 EPS

 2026.08.17
文章来源:
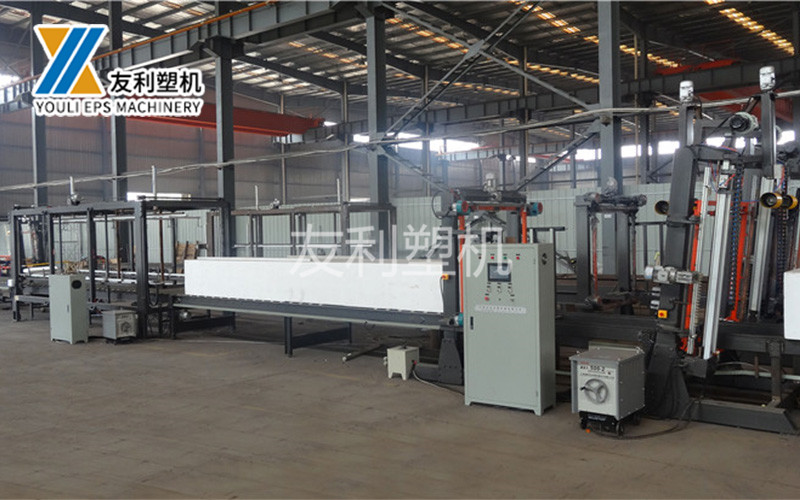
配置包括不锈钢搅拌仓、智能温控模块、蒸汽喷射装置和压力传感器。该系统可根据原料特性(如粒径、发泡倍率要求)预设参数,通过PLC控制实现蒸汽精细喷射、搅拌速度自适应调节,使EPS珠粒均匀受热膨胀,发泡倍率误差控制在±3%以内。例如LWB系列预发机,其模腔尺寸可根据产能需求选择2040×1240×1030mm至6100×1240×1030mm等多种规格,单周期蒸汽消耗量25~120kg,适配不同产量规模的生产线。2.老化仓:预发后的EPS珠粒需进入老化仓进行静置平衡,以稳定内部压力和水分含量,避免后续切割过程中出现变形、开裂等缺陷。老化仓采用密封式设计,配备温湿度传感器和自动通风装置,可根据环境条件自动调节仓内温湿度(佳老化条件:温度25±5℃,湿度45±10%),老化时间可通过PLC预设(通常为8~24小时),完成后自动触发出料信号。3.自动上料与输送设备:由螺旋输送机、真空吸料装置和AGV原料运输车组成。螺旋输送机负责将老化后的EPS珠粒输送至成型模具,真空吸料装置可避免输送过程中珠粒破损;AGV运输车采用激光导航技术,自动往返于原料仓库与预发系统之间,实现原料的无人化补给,载重可达1~3吨,对接仓储管理系统(WMS)实现库存动态监控。对于已成型的EPS大块原料。淄博友利机电注重于产品的环保性能,将应用美学与环保健康结合起来。威海EPS回收系统
EPS
而EPS连续切割机凭借窄切口与高精度定位,材料损耗率可控制在3%以内,部分**设备的边角料损耗甚至低于3%,废料回收率达97%以上。同时,设备采用封闭式结构,配备专门的废料回收系统,可将切割产生的EPS废料集中回收再利用,进一步降低了材料浪费与**处理成本。(四)**安全升级:绿色生产,保障作业安全在**政策日益严格的背景下,工业生产的**合规性成为企业生存发展的关键。传统间歇式切割机在切割过程中会产生大量EPS粉尘与废料,且缺乏有效的收集处理装置,粉尘扩散不污染环境,还会危害操作人员的身体**。此外,部分传统设备采用开放式结构,切割过程中的高温容易引发EPS材料燃烧,存在安全**。EPS连续切割机在设计上充分融入了**与安全理念。在**方面,设备采用全封闭结构,可有效防止粉尘扩散与噪音污染;配备**的粉尘收集与废料回收系统,切割产生的EPS废料可实现100%回收再利用,减少了对环境的影响,符合绿色生产要求。在安全方面,设备配备了完善的安全防护装置,如光电感应保护、过载保护、紧急停止按钮等,可有效避免操作人员误触风险;同时,设备采用低压供电系统,无需高压器件,进一步降低了安全**。这种**安全的设计,不帮助企业满足**合规要求。EPS装饰线条设备淄博友利机电团队从用户需求出发。

需通过多次进给逐步达到目标厚度,避免因单次深度过大导致刀片受力不均而损坏,同时减少材料因切削力过大产生的裂纹。此外,刀片的锋利度也会影响切割深度的选择,钝刀片需减小单次切割深度,避免出现切削不顺畅的问题。三、辅助参数的协同调整除切割参数外,连续切割机的进料速度、定位压力、冷却方式等辅助参数的调整,同样对不同发泡倍率EPS板材的切割质量产生重要影响,需与参数协同优化。1.进料速度调整连续切割机的进料速度需与切割速度严格同步,否则会导致切割尺寸偏差。低密度EPS板材质地柔软,进料速度过快易导致板材拉伸变形,过慢则会造成材料堆积;因此进料速度应与切割速度保持一致,误差控制在±。中密度和高密度板材进料时需保证平稳匀速,尤其是高密度板材,进料机构需提供足够的夹持力以避免板材滑动,但夹持力不宜过大,防止板材表面压伤。对于采用多工位连续切割的生产线,进料速度需根据各工位切割任务进行分段调整,如粗切工位速度可略高,精切工位速度需降低以保证精度。2.定位压力调整定位压力是确保板材切割位置精细的关键,需根据板材发泡倍率调整以平衡定位精度与材料损伤。低密度EPS板材抗压强度低,定位压力过大易导致边缘凹陷或变形。
围绕能量供给、运动速度及切削深度三大维度展开。二、连续切割机切割参数的调整策略连续切割机的切割参数包括切割速度、切割能量(热丝切割为电压/温度,机械切割为切削力度)及切割深度,三者相互关联、相互制约,需根据EPS板材的发泡倍率进行协同调整。不同切割方式的参数调整逻辑存在差异,以下分别针对主流的热丝切割和机械刀片切割两种方式展开分析。(一)热丝切割参数调整热丝切割是EPS板材加工中应用的方式,其原理是通过电流流经镍铬合金电阻丝产生热量,将电阻丝加热至特定温度,使接触的EPS材料熔融分离,具有切割速度快、切割面光滑、无碎屑等***。其调整参数为热丝电压(决定温度)、切割速度及切割深度。1.热丝电压(温度)调整热丝温度是热切割的能量参数,需根据板材发泡倍率调整以确保材料充分熔融且不产生过度损伤。EPS材料的玻璃化转变温度约为80-100℃,熔融温度约为140-180℃,但实际切割温度需结合材料密度进行修正。低密度EPS板材由于结构松散,热传导效率低,热量易向周边扩散,若温度过低,材料熔融不充分,切割面会出现毛刺、不平整;若温度过高,会导致切割面过度熔融收缩,产生凹陷或焦痕。因此,低密度板材切割时热丝电压应控制在25-35V。淄博友利机电为实现企业的宏伟目标,将以超人的胆略,再创新的辉煌。

加剧部件磨损。此外,根据设备使用说明书与制造商建议,定期更换易损部件,如轴承、密封圈、传送带等,避免因易损部件老化导致故障扩散,影响其他部件。(三)强化环境治理,优化运行条件恶劣的运行环境会加速设备老化与故障发生,需加强车间环境治理,为设备创造良好的运行条件。除控制粉尘浓度与温湿度外,还需做好车间通风散热,避免因环境温度过高导致电机、驱动器等电气元件过热损坏。定期检查车间供电电压稳定性,安装稳压器或UPS,控制电压波动在±10%以内,避免电压波动导致电气系统故障。做好设备防护,避免外部因素损伤。在切割区域安装防护罩,防止EPS粉尘直接附着在设备内部部件上;在设备底部与地面接触部位安装减震垫,减少外部振动对设备的影响;定期清理设备散热通道,确保散热通畅,避免粉尘堵塞导致设备过热。此外,避免将腐蚀性物质放置在设备周边,防止腐蚀设备部件。(四)提升操作人员素养操作人员的能力直接影响设备运行状态,需加强操作人员培训,确保其掌握设备结构、工作原理、操作规程及维护知识,经考核合格后方可上岗。定期开展技能培训与案例分享,讲解常见故障的判断方法与处理技巧。淄博友利机电热诚欢迎各界朋友前来参观、考察、洽谈业务。陕西EPS板材自动化工厂
淄博友利机电以快的速度提供好的产品质量和好的价格及完善的售后服务。威海EPS回收系统
设备通过链条传动带动EPS板材按预设速度匀速移动,切割**保持连续运动状态,同时可通过水平、垂直及块状切割系统实现三维多向切割,无需频繁启停与复位。这种作业模式的本质差异,决定了两者在生产效率、切割质量等关键指标上的差距。二、EPS连续切割机相对传统间歇式切割机的优势(一)生产效率跃升:突破间歇瓶颈,实现连续量产传统间歇式切割机的短板在于"间歇等待",每次切割完成后,**复位、原料重新定位等环节占用大量时间,导致有效切割时间占比低,生产效率难以提升。数据显示,传统间歇式切割机的单位时间切割量通常能满足小批量生产需求,对于规模化生产而言,往往需要多台设备并行作业,进一步增加了场地与管理成本。EPS连续切割机通过连续作业模式彻底突破了这一瓶颈。一方面,设备采用变频调速系统,可实现0-4m/min无级调速,切割速度较传统设备提升3-5倍,且能根据EPS材料的密度、湿度灵活调整,确保**切割的同时保障产品质量。另一方面,设备支持24小时连续不间断运行,平均无故障时间达数万小时,有效提升了设备利用率。此外,EPS连续切割机配备自动送料、自动定位与自动排料系统,减少了人工干预的时间成本,实现了"原料输入-成品输出"的全流程自动化。威海EPS回收系统



- 四川EPS切割设备生产厂家 2026-10-10
- 天津EPS泡沫生产设备厂家 2026-10-09
- 青海苯板切割机设备 2026-10-09
- 西藏EPS装饰线条生产设备多少钱 2026-10-09
- 山东EPS板材机 2026-09-01
- 威海EPS回收系统 2026-08-17
- 泰安EPS隔音板数控切割机 2026-08-17
- 济宁EPS连续切割机 2026-08-17


- 01 浙江电缆沟封堵模块定制厂家
- 02 宁波辊筒式货叉生产工厂
- 03 惠州节能IC芯片清洗脱锡
- 04 江苏国内非标自动化设备定制作用
- 05 福建负压饱和蒸汽加热系统再沸器
- 06 浙江桥门式起重机配件
- 07 宽温区 IV/CV 测试系统探针台价格
- 08 新疆EPS隔音板数控切割机设备多少钱
- 09 贵阳连接器压接机生产
- 10 济宁EPS线条全套设备