济宁EPS线条全套设备
关键词: 济宁EPS线条全套设备 设备

 2026.10.11
文章来源:
成型工艺中的蒸汽与冷却控制是决定EPS制品熔结质量和尺寸精度的关键环节。成型时,珠粒在模具内通入蒸汽加热,蒸汽的热量使珠粒表面软化、膨胀并相互粘结,形成连续的整体;蒸汽压力和通汽时间、次数需要根据制品厚度和密度合理设定,蒸汽不足会造成珠粒间结合不牢、制品强度偏低,蒸汽过多则可能引起过熔、表面塌陷或制品尺寸偏差。为提高熔结效果和成型效率,成型过程通常采用多次通汽和保温相结合的方式,使蒸汽热量渗透到模具内部并均匀作用于制品各部。加热之后必须进行充分冷却,使制品在模具内定型并具备脱模所需的强度;冷却不足会导致脱模后制品变形、鼓起或收缩,冷却过度则延长成型周期、影响效率。冷却方式包括水冷、真空冷却和自然冷却等,其中真空冷却通过降低模具内压力促使制品中的水分和热量更出,有助于缩短周期并改善定型效果。蒸汽和冷却参数的设定需要与制品规格、模具结构和环境条件相匹配,并通过试产逐步优化,形成稳定的成型工艺,从而兼顾制品质量与生产效率。友利塑机建立双方共赢的伙伴关系是我们孜孜不断的追求。济宁EPS线条全套设备

EPS是可发性聚苯乙烯(ExpandedPolystyrene)的缩写,是以聚苯乙烯树脂为基体、加入发泡剂后经预发泡和模塑成型制得的轻质多孔高分子材料。其制造过程通常包括预发泡、熟化和模塑三个阶段:含有发泡剂的聚苯乙烯珠粒在蒸汽加热积膨胀,形成内部封闭气泡的珠粒,经熟化使发泡剂与空气充分交换,再在模具中二次加热熔结,得到具有一定强度和尺寸的泡沫块体或成型制品。EPS内部由大量单独闭孔构成,气体填充比例很高,因而密度很低,常见密度范围为8至30千克每立方米,低密度品类可更低,高密度品类则可达35至50千克每立方米。由于闭孔结构对热量传递的阻隔作用,EPS的导热系数较低,通常在0.030至0.041瓦每米每开之间,保温隔热性能良好;同时其吸水率低、缓冲性能好、质地轻、便于加工成型,抗压强度随密度增加而提高。EPS还具有较好的耐候性和化学稳定性,在建筑、包装、冷链、海洋浮力以及造型制品等领域得到应用。EPS的这些特性决定了其加工方式和相应装备的需求,也为EPS加工设备的发展提供了基础。甘肃EPS泡沫线条设备生产厂家友利塑机设备的引进更加丰富了公司的设备品种,为用户提供了更多的选择空间。

明确产品规格:按“线条尺寸+造型复杂度”筛选设备功能EPS线条的尺寸大小、造型复杂度,直接决定设备的切割行程、刀头类型和控制系统精度。不同产品规格对应的设备要求差异:常规简单造型(尺寸≤300mm,造型为阴阳角线、腰线、平板线):这类线条结构简单,切割难度低,普通半自动或入门级数控设备即可满足。要求是“切割直线度精细”,刀头选择普通电热丝即可,无需额外配置复杂的造型切割功能,能有效控制采购成本。中大型复杂造型(尺寸300-800mm,造型为欧式雕花、弧形线条、异形装饰件):这类线条对设备的“精细度”和“灵活性”要求较高,必须选择数控切割设备,且需具备多轴联动功能(至少3轴)。刀头需搭配可旋转电热丝或铣刀,控制系统需支持CAD图纸导入,能将复杂造型转化为切割路径,确保造型还原度高、尺寸偏差小(建议偏差≤)。超大型线条(尺寸≥800mm,如大型罗马柱、梁托):这类线条不尺寸大,且多为立体造型,需要选择大行程的全自动数控切割设备,切割行程至少满足1000mm×2000mm×800mm(长×宽×高)。同时,设备需配备大功率加热系统和稳定的机架结构,避免因切割行程过大导致设备抖动,影响切割精度;部分超大型线条还需要定制的夹具。
电气与控制系统是EPS设备的控制和动力部分,其稳定运行对设备正常工作和生产安全至关重要,因此需要专门的维护。电气维护方面,需要定期检查电源线路、接线端子、接触器、继电器和电机等部件,确认接线牢固、绝缘良好、无过热和异味现象;电控柜应保持清洁干燥,防止粉尘和潮气进入影响元件工作,柜内散热和通风应保持正常。对于发泡成型设备,蒸汽、压缩空气和冷却水系统的电气控制部分也需定期检查,保证阀门和传感器的动作可靠。控制系统维护方面,需要定期检查和备份设备的控制程序和参数,防止因程序丢失或参数错乱影响运行;对操作界面、传感器和限位开关等进行检查,确保信号准确、动作灵敏。数控设备的控制系统还应保持软件和参数的正确设置,避免误操作修改关键参数。维护电气系统时必须注意安全,断电后方可进行相关操作,带电作业应由具备资质的人员进行。对于出现的电气故障,应查明原因后再处理,避免盲目更换元件。通过规范的电气与控制维护,可以减少设备故障,保障设备稳定运行和生产安全,也有利于延长电气部件的使用寿命。友利塑机优良的研发与生产团队,专业的技术支撑。
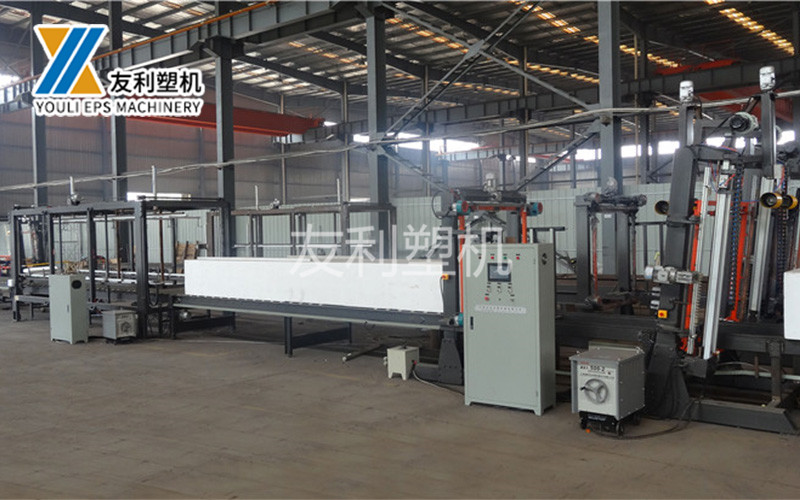
多丝切割是提高EPS加工效率的重要手段,通过在同一设备上布置多根电热丝,实现一次行程切割多件产品或同时分切多片板材,从而成倍提高产出。在多片板材加工中,多根水平电热丝按设定间距排列,当块体或板材通过切割区时,一次性被分切成多片厚度一致的板材,相比单丝逐片切割能够明显缩短加工时间,适合建筑保温板和包装用片的批量生产。在形状加工中,多根电热丝可同时切割多个相同图形,实现批量复制,对于广告字、模型部件等需要重复加工的产品有较高的效率优势。多丝切割的关键在于各电热丝之间的间距精度和温度一致性:间距误差会直接反映在成品尺寸上,温度不一致会导致不同丝切割出的切口质量存在差异。因此设备通常需要具备精确的丝距设定能力和稳定的多路温控,部分设备还配备自动调丝功能,以减少人工调整时间和误差。多丝切割虽然提高了效率,但也对设备的刚性和控制系统提出更高要求,电热丝数量较多时的张力保持和整体协调需要相应的结构设计支撑。合理使用多丝切割,并结合自动调丝和自动定位功能,可以在保证质量的前提下提升批量加工的效率。友利塑机在客户和行业中树立了良好的企业形象。安徽EPS欧式构件生产设备
淄博友利机电大力弘扬开拓进取,企业精神。济宁EPS线条全套设备
EPS设备的使用寿命和更新是设备管理中的长期问题,合理把握设备的更新时机,有助于在保证生产能力和质量的同时控制投入。设备的使用寿命受多种因素影响:机械部件的磨损程度、电气元件的老化情况、控制系统的技术水平和设备的维护保养状况等都会影响设备的可用状态。在良好的维护条件下,设备的机械主体可以使用较长的时间,但部分关键部件会随使用逐渐磨损,导致精度下降、故障增多或能耗上升。当设备的加工精度难以满足产品质量要求,或故障频率和维修成本明显上升,或备件供应困难时,就应考虑更新。另一方面,技术进步也使新设备在自动化程度、加工精度、能耗水平和操作便利性上不断改进,当旧设备在效率和环保方面明显落后于生产要求时,更新往往能够带来综合效益的提升。设备更新需要结合生产需求和企业实际进行规划,评估更新带来的产能、质量和成本变化,确定合适的时机和方式,可以采取分步更新、局部改造或整机更换等不同方案。合理的设备管理应关注设备的全生命周期,通过维护、改造和更新保持生产装备的适用性,支撑企业生产的持续发展。济宁EPS线条全套设备



- 青海苯板切割机设备 2026-10-09
- 西藏EPS装饰线条生产设备多少钱 2026-10-09
- 山东EPS板材机 2026-09-01
- 威海EPS回收系统 2026-08-17
- 泰安EPS隔音板数控切割机 2026-08-17
- 济宁EPS连续切割机 2026-08-17
- 内蒙古EPS板材自动化工厂 2026-08-16
- 淄博EPS回收系统 2026-08-16


- 01 宁波辊筒式货叉生产工厂
- 02 惠州节能IC芯片清洗脱锡
- 03 江苏国内非标自动化设备定制作用
- 04 福建负压饱和蒸汽加热系统再沸器
- 05 济宁EPS线条全套设备
- 06 镇江干燥机常规保养配件
- 07 辽宁智能二手西装设备
- 08 江苏加工机动车检测供应商
- 09 沈阳标准夹具
- 10 东洋TOYO机器人标准模组