深圳家电零件珩磨杆设备价钱
关键词: 深圳家电零件珩磨杆设备价钱 珩磨杆

 2026.09.14
文章来源:
盲孔、沉头孔、阶梯盲孔因孔口封闭、底部空间狭小,常规珩磨杆磨条无法充分贴合孔底,极易出现孔底余量残留、光洁度差、孔径偏小、台阶不均等问题,长期制约盲孔精密加工品质。宁波伊弗迅盲孔**珩磨杆针对盲孔结构特性优化设计,采用短头紧凑结构、前置式磨条布局,无多余冗余结构,可深入盲孔底部完成全覆盖珩磨作业,彻底解决普通磨杆加工盲区问题。该珩磨杆涨缩机构反应灵敏,进给至孔底时可快速精细扩张,磨条***贴合孔壁与孔底端面,均匀去除余量,保障盲孔全域尺寸、光洁度高度统一。杆体精细配重设计,进给平稳无冲击,不会磕碰孔底、损伤工件基准,有效保护工件结构完整性。同时优化排屑与冷却结构,加工时冷却液可顺畅抵达孔底,及时带走热量与铁屑,避免铁屑残留划伤孔壁、高温导致的精度漂移。适配各类液压泵体、密封座、模具盲孔、精密阀体等工件精加工,***提升盲孔工件加工良品率。1. 宁波伊弗迅机械珩磨杆配合珩磨油石加工,工件内壁形成交叉网纹,利于留存润滑介质。深圳家电零件珩磨杆设备价钱
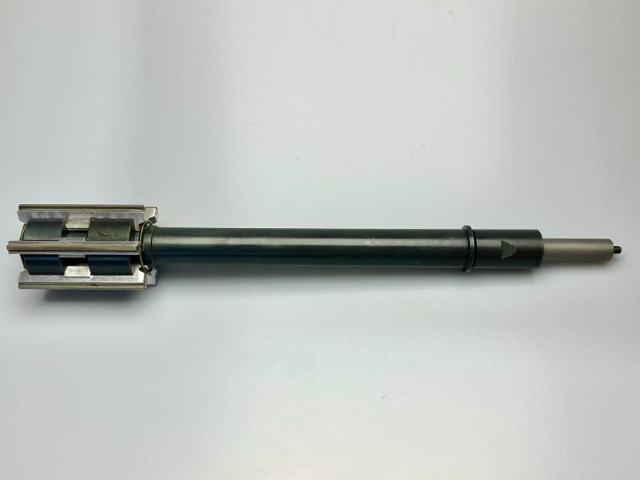
珩磨杆相比镗杆、钻杆、精铰刀等传统精加工工具,具备无可替代的精密修形优势,是**内孔精加工的优先工装。传统镗孔、钻孔工艺*能保证基础尺寸达标,加工后内孔存在直线度偏差、圆柱度误差、表面刀纹粗糙等问题,且无法修正前期加工产生的微量形变。而珩磨杆配套珩磨工艺属于后续精密修形工序,可精细修正工件内孔的圆度、直线度、圆柱度误差,将尺寸精度控制在IT7至IT5高精度区间,表面粗糙度可低至Ra0.1μm。同时珩磨加工形成的均匀交叉网纹,可提升液压、气缸类工件的储油润滑性能,降低设备运行磨损。传统工具加工应力大,易导致薄壁工件变形,而珩磨杆加工切削量小、应力极低,可完美适配薄壁、高精度、易变形工件的精加工,成品精度与使用寿命***优于传统加工工艺。青岛摩托车零件珩磨杆联系方式宁波伊弗迅机械珩磨杆可搭配立式、卧式珩磨机,适配汽车、液压零部件内孔精加工需求。
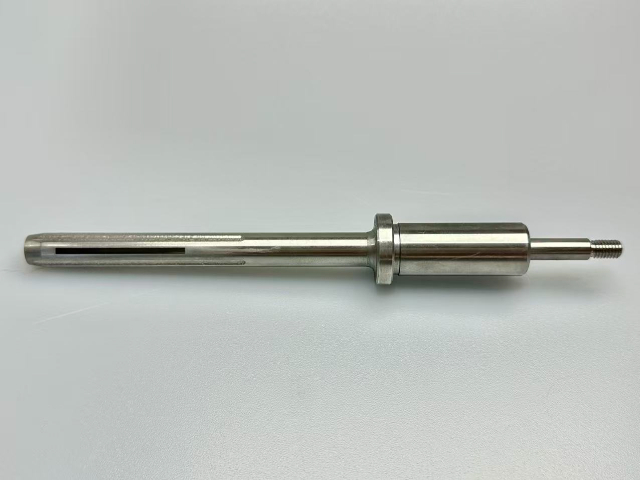
珩磨杆的技术发展趋势呈现“超硬化、智能化、模块化、复合化”四大方向,随着制造业向高级化、智能化、绿色化升级,珩磨杆的技术水平将不断提升,以满足日益增长的精密加工需求。超硬化方面,金刚石与CBN涂层技术持续升级,磨料粒度更细、结合力更强,适配更高硬度、更难加工的材料,同时进一步提升珩磨杆的使用寿命和加工效率;智能化方面,集成在线测量、自动补偿、故障诊断、远程监控等功能,实现加工过程的全闭环控制,减少人工干预,提升加工稳定性和一致性,同时降低操作人员的技能要求;模块化方面,分段式、可换油石式、可换导向条式设计更加普及,珩磨杆的各个部件可灵活组合、更换,降低使用成本,提升适配性,满足不同加工场景的需求;复合化方面,将珩磨与镗孔、铰孔、磨削等工艺结合,研发复合式珩磨杆,实现多工序一体化加工,进一步缩短加工周期,提升加工效率。未来,珩磨杆还将向微孔加工、异形面加工、超深孔加工等细分领域拓展,满足高级制造领域的特殊加工需求。
珩磨加工工艺的成本与效率优势,依托珩磨杆的稳定性能得以充分体现,适配规模化精密量产需求。相较于研磨、精镗、抛光等**精加工工艺,珩磨工艺加工效率更高、精度更稳定、批量一致性更好,**得益于珩磨杆优异的刚性与稳定性。质量珩磨杆可长时间连续作业,不易形变、不易故障,无需频繁停机校准、更换工装,有效提升生产线加工效率。单次珩磨加工可同步完成尺寸修正、形位修形、表面抛光多道工序,简化生产流程,减少工序周转成本。同时珩磨杆使用寿命长、损耗低,批量生产工况下工装采购成本更低,且加工工件合格率高,大幅降低报废损耗与返工成本。在汽车、液压、精密机械规模化生产中,规范使用珩磨杆、优化珩磨工艺,可实现品质与效率双向提升,有效降低企业整体生产成本。复合式珩磨杆集成粗精珩磨条,一次走刀完成多道工序,缩短加工节拍,提升生产效率。
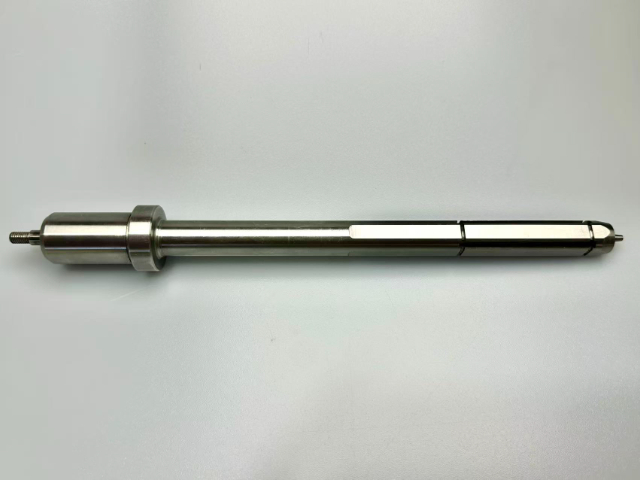
针对长径比高达50:1的超长深孔、超长缸筒、石油管材、工程机械长孔配件等工件,常规珩磨杆长度不足、刚性薄弱、易弯曲偏摆,无法满足超长孔全程均匀精加工需求。宁波伊弗迅超长深孔珩磨杆采用加长强化一体化结构,杆体长度可按需定制,**长可达500mm以上,完美适配各类超长深孔加工工况。杆体采用**度特种合金钢材质,经过多重热处理强化,抗弯强度超1200MPa,刚性与韧性双重兼顾,超长悬伸状态下依旧不易弯曲、不易形变。搭配精细导向结构,进给轨迹笔直稳定,全程贴合工件内孔基准,有效杜绝超长孔加工过程中常见的头尾尺寸偏差、锥度超差、中轴线偏移等问题。同时优化整体轻量化设计,在保障刚性的前提下降低杆体自重,减少自重下垂带来的加工误差。磨条排布均匀、排屑空间充足,适配湿式持续加工,保障超长孔内壁光洁度均匀一致,是重型超长深孔精密珩磨的****刀具。珩磨杆加工精度可达 IT7 级以上,圆度与圆柱度优异,适配高级装备制造场景。高精度内孔珩磨杆服务电话
多规格珩磨杆杆长涵盖1-2米,可根据机床类型与加工深度灵活选用。深圳家电零件珩磨杆设备价钱
珩磨杆在实际加工过程中易出现多种故障,故障排查与解决能力直接影响生产效率和加工质量,也是操作人员必备的**技能。常见的珩磨杆故障主要分为三大类:涨缩机构故障、导向装置故障和油石磨损异常,每类故障都有明确的排查要点和解决方法。涨缩机构故障表现为油石无法正常涨缩、涨缩量不均匀,主要原因是芯杆磨损、滑杆卡顿、弹簧失效或液压/气压系统压力不足,排查时需先检查涨缩机构的零部件磨损情况,更换磨损超标的芯杆和滑杆,检修弹簧弹性或调整液压/气压压力,确保涨缩机构运动顺畅。导向装置故障主要体现为加工后工件内孔出现偏斜、划伤,多由导向条磨损、导向套变形或安装偏差导致,需定期检查导向条的磨损程度,及时更换磨损严重的导向条,校正导向套的同轴度,调整安装位置确保导向精细。深圳家电零件珩磨杆设备价钱
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 郑州阀块珩磨机联系方式 2026-09-15
- 辽宁长径比内孔珩磨机批发价格 2026-09-15
- 温州DC-XY珩磨机服务电话 2026-09-15
- 苏州镜面加工珩磨机 2026-09-15
- 浙江四工位转台珩磨机价格 2026-09-15
- 沈阳家电零件珩磨夹具批发价格 2026-09-14
- 无锡家电零件珩磨杆设备价钱 2026-09-14
- 深圳家电零件珩磨杆设备价钱 2026-09-14



- 01 广西方舱医院隔离机维修
- 02 青浦区机械臂碳纤维
- 03 贵州学生音乐凳
- 04 金山区移动式登车桥价格
- 05 江苏高速分切机厂商
- 06 浙江吊袋PGZ系列平板式刮刀下部卸料全自动离心机费用
- 07 安徽可拆式冷却器源头厂家
- 08 深圳芮测电子供应深圳芮测电子代理UFS4.0协议分析仪技术指导
- 09 切削油研磨油净化固液分离机厂家直供
- 10 广东高频振动珩磨机费用