浦东新区89mm不锈钢拉弯加工五星服务
关键词: 浦东新区89mm不锈钢拉弯加工五星服务 89mm不锈钢拉弯加工

 2026.09.19
文章来源:
弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。弯管的材质在奥氏体化温度以上,推制时弯头内壁主压应力小于材料在此温度下的屈服极限。材质奥氏体化温度越高,加热温度越高;材质高温屈服极限越高。确定始锻温度时,应保证弯管在加热过程中不产生过烧现象,同时也要尽力避免发生过热。弯管加热温度尽可能不超过1050℃。加工制造金属弯管,化工管道(防腐内衬管),锅炉管道。浦东新区89mm不锈钢拉弯加工五星服务
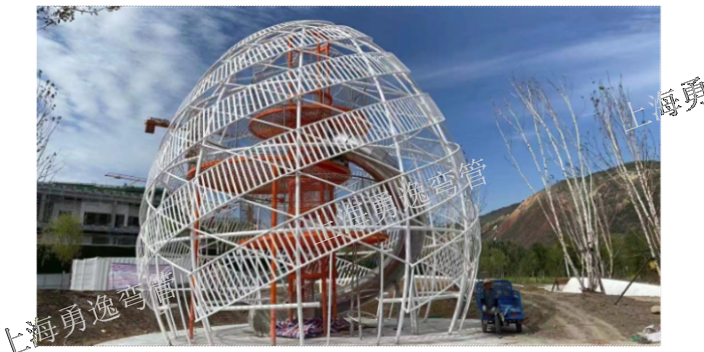
弯管基本上都是经过加工制成的,而且它基本上都是用高温加热变形变弯的,很多材料一旦预热会变形,而该管道的加工弯制也正是使用这个原理。它的加热温度需要在一定的范围之内,在弯制的时候应该尽快确定加热温度,在确定之前一定要掌握温度确定原则。弯管的材质在奥氏体化温度以上,推制时弯头内壁主压应力小于材料在此温度下的屈服极限。材质奥氏体化温度越高,加热温度越高;材质高温屈服极限越高。确定始锻温度时,应保证弯管在加热过程中不产生过烧现象,同时也要尽力避免发生过热。弯管加热温度尽可能不超过1050℃。基本上都是根据管道的材料、压力、受力方向等因素进行确定,而且它的加热温度范围基本上都会根据管道的材质确定,只要不超过或者低于一定的范围,基本上管道的弯制工作比较理想。芜湖销售89mm不锈钢拉弯加工上海金山弯管厂哪家加工质量好。
煨制弯管具有较好的伸缩性、耐压高、阻力小等优点。因此,在施工中常被采用。弯管的主要形式有:各种角度的弯头、U形管、来回弯和弧形弯管等。来回弯是带有两个弯曲角的管件。来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。室内采暖立支管与干管及散热器连接,管道与不在同一平面上的接点连接时,一般需采用来回弯。U形管是成正半圆形的管件。管子的两端中心线问的距离d等于两倍弯曲半径R。U形管可代替两个90°弯头,经常用来连接上下配置的两个圆翼形散热器。弧形弯管是带有三个弯曲角的管件。中间角一般成90°,侧角成135°。弧形弯管用于绕过其它管子,在有冷热水供应的卫生设备配管时,经常采用弧形弯管。弯管尺寸由管径、弯曲角度和弯曲半径三者确定。弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。弯管的弯曲半径应按管径大小、设计要求及有关规定而定。既不能过大,也不能选得太小。因此,一般规定:热煨弯管的弯曲半径应不小于管子外径的3.5倍;冷煨弯管的弯曲半径应不小于管子外径的4倍。
众所周知,制作弯管的重要道具弯管模具是重要组成部分,因其不同的形状和形态而压制出不同型号和质量的弯管。为节约成本,通过不同的切割工艺,改造出更实用的弯管模具。在弯管模具改造时,企业也要注意其本身的特点。弯管模具夹紧部分不能过短,否则容易造成钢管变形,可保证在20mm左右。在模具管材较软较薄的部位,必须夹紧部分应穿心轴防止变形。对于夹模与轮模是同时旋转弯管的,夹紧力不需要太大。同时夹模的夹紧力可根据管子直径、管壁厚度适当调整。用v形夹模夹紧时,夹模与轮模有时有间隙,间隙的大小与管子直径大小有关,当管子直径为φ10mm时,间隙小。随着管子直径的增加间隙逐渐增大,但不影响装夹与加工。如遇到大于φ18mm管子时,要更换v形夹模、轮模与导模。与v形夹模不同,如用R形夹模装夹,夹模与轮模之间的间隙是没有变化的。导模与夹模的v形尺寸应统一,便于观察与调整弯管模具。长此以往,通过改造一年大约可节省20种弯管模具的成本费,而且可**缩短生产时间。长期存放的弯管,应作按期检查,常常对外露的加工表面须保持清洁,***污垢,整洁地存放在室内透风干燥的地方,严禁堆置或露天存放。弯管要常常保持的干燥和透风,保持器的清洁和整洁。户外健身器材,汽摩配件,挖掘机,泵车等部件。。
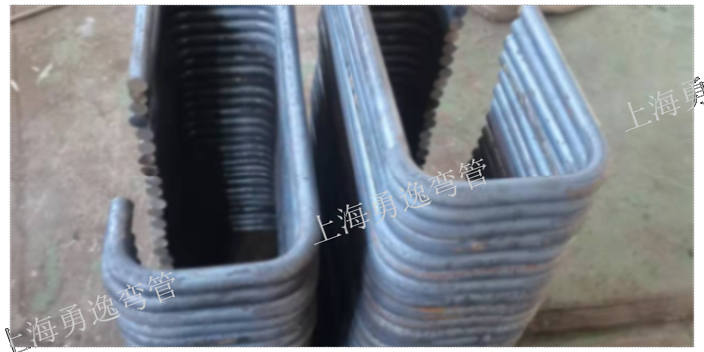
弯管加工工作原理及作用介绍。有关弯管加工工作原理及作用介绍的一些看法,我厂对弯管加工工作原理及作用介绍话题有自己的观点,全主动弯管机可沿导轨作横向挪动,这是改换弯模后,弯管机调整弯模管槽瞄准机床中间线所必需的。如许比用调整床身上的导轨和尾座来调整机床中间线简略。完成直线送进活动的小车,在管子弯曲进程中,被管子拉着向前活动。如许,去失落了“正推力”,然后去失落了小车与弯曲速度的同步问题,去失落了为添加“正推力”而设置的直流电机负反应系统,简化了电气线路。因为正推力对管子的弯曲有利,特殊是在弯是曲径较大的管子时,正推力是需要的。因此,VB弯管机添加了助推安装。上海奉贤弯管厂加工异型弯管欢迎来电。耐用性高89mm不锈钢拉弯加工销售方法
上海,加工,弯管产品分布于造船、汽车、摩托车、锅炉、石油化工。浦东新区89mm不锈钢拉弯加工五星服务
引起弯管质量下降的主要原因分析及注意方法:热煨90度弯管1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄,内侧受压应力。作用而增厚,合力N1和N2使管子横截面发生变化。基于这一因素,引起弯管质量下降主要原因为RX与SX所以,GBJ235—82中,对各种压力等级情况下的RX值以及外侧的减薄量均做了明确规定,目的是为了控制RX与SX的值,从而确保质量。2、前条已讲过,弯管时材料外侧受拉,内侧受压中性轴所在位置则与弯管方法而不同,在顶弯式(压缩弯曲)工作时中性轴处于离外壁约1/3处,在旋弯(回弯式)工作时,中性轴处于离外壁2/3处。因此薄壁管道弯曲,使用旋弯法是有益的。3、弯胎的精度也是影响弯管质量的因素之一。我们在弯胎制造时,除规格尺寸要求控制在一定公差范围时,同时也要求用户在使用时根据弯制管径选择相应的弯胎。4、管材本身的可弯曲性能与表面腐蚀情况,亦可能影响到弯管质量。现场施工时,操作者亦需了解被加工管道的材料,加工性能和对表面腐蚀情况作出产判断。5、现提供R。(弯曲半径/管外径)关系曲线图(如图示),供用户在选择管子直径与壁厚关系时参考。本图着重反映相对弯曲半径,相对壁厚对弯管质量的影响。浦东新区89mm不锈钢拉弯加工五星服务


- 60x60X2方管拉弯加工大概多少钱 2026-09-18
- 耐用性高户外游乐设施弯管加工厂家哪家好 2026-09-17
- 徐汇弯管厂承接幕墙铝型材拉弯来图加工 2026-09-17
- 铝制上海金山奉贤供铝型材拉弯加工哪个品牌性能好 2026-09-17
- 铝制勇逸弯管加工厂家直销 2026-09-16
- 全新卷圆产品加工销售价格 2026-09-16
- 安徽89mm不锈钢拉弯加工 2026-09-16
- 便宜景观桥弯管批发厂家 2026-09-15



- 01 山西国产电梯
- 02 四川全年制冷精密空调生产厂家
- 03 上海石材板幕墙门窗维修
- 04 彭水无碱速凝剂
- 05 广西混凝土早强剂电话
- 06 海南景观置石鹅卵石自有加工厂
- 07 江苏家具涂料流平剂现货
- 08 深圳写字楼钢结构加固拆除改造厂家
- 09 东莞现代化板材装饰
- 10 昆明超级管道