宁波弯管厂承接户外游乐设施弯管加工厂家
关键词: 宁波弯管厂承接户外游乐设施弯管加工厂家 户外游乐设施弯管加工

 2026.09.21
文章来源:
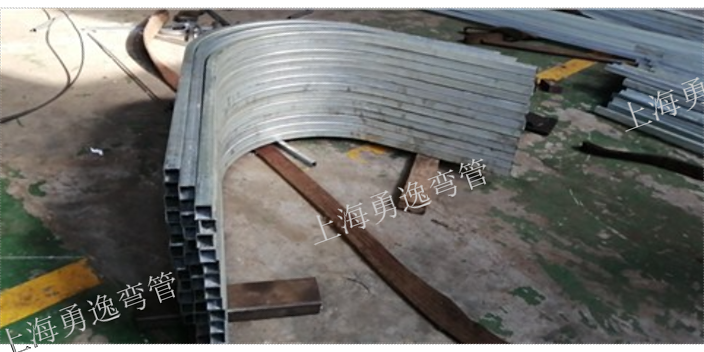
锻造工艺过程一般由以下工序组成,即选取质量钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。自由锻生产率低,加工余量大,但工具简单,通用性大,故被用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。拥有液压拉弯机、液压顶弯机、液压弯管机、带芯棒式数控弯管机。宁波弯管厂承接户外游乐设施弯管加工厂家
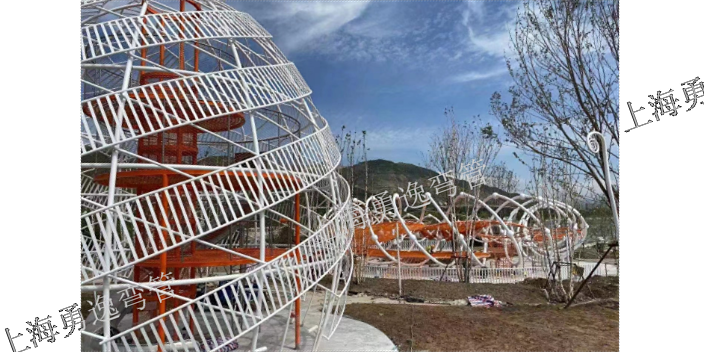
锅炉管道,汽车排气管、进出气管、水管、油管等管路,钢家具健身器材,天窗、雨棚、螺旋楼梯、自行车停车架,户外运动器械,户外健身器材,汽摩配件,挖掘机,泵车等部件。参与上海市内重点工程,钢结构,不锈钢,铝合金弯曲,弯圆,拉弯,弯头、盘管、扶手、栏杆、推车,幕墙、门窗、扶手、导轨,钢、铝、铜、镐、钛,天窗、雨棚、螺旋楼梯、自行车停车架,户外运动器械,户外健身器材,汽摩配件,挖掘机,泵车等工程机械设备管路配件,机械公司零部件供应商!上海松江弯管厂承接户外游乐设施弯管加工厂家哪家好加工弯曲各种规格圆管、方管、扁管、椭圆管.
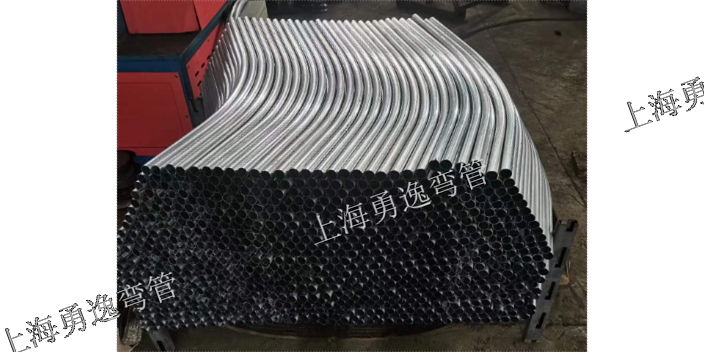
弯管机大致可以分为数控弯管机,全主动弯管机等等。首要用于电力施工,公铁路建立,汽锅、桥梁、船舶、家俱,装潢等方面的管道铺设及修造,具有功用多、构造合理、操作简略等长处。本机械除了具有弯管功用外,还能将油缸作为液压千斤顶运用,相关于数控弯管设备而言具有价钱廉价,运用便利的特点,在国内弯管机市场占有主导产物地位。弯管机的首要特点:1、弯管机采用触荧幕加数控模组,对话式操作,程式设定简洁轻易。2、床身构造稳定,不易变形。3、每一档可设定16个弯管角度,记忆体可储放16组档案。4、俱慢速定位功用,弯管角度不变,反复精度达±°。5、错误讯息在屏幕上显示,协助操作者立刻扫除。6、供应自行研发之座标转换弯管加工值,软体可选购装在桌上型电脑编纂核算。以上主要是针对上海弯管在加工过程中的技术原理介绍,并在此基础上对其特有的作用进行一个简单的分析,希望可以给大家带来帮助。
根据管道加工的验收规范:冷弯的钢质管道为,中低压为4D、高压为5D。故我们的弯胎设计为R=4D(特殊情况另定),所以就我厂生产的弯管机而言主要以选择相对壁厚SX为主,图的上部为无芯轴区,图的中部为普通芯轴区,图的下部为特殊芯轴区。由于特殊芯轴设计制造均很困难,操作也不太方便,故一般我厂不予供货。特别情况可另行商定。产品基本资料(Product’sBasicinformation)序号(No.)货号(ItemNo.)型号(Type)产品名称(Product’sName)产品图片(Photo)产品描述(Description)原材料(Materials)规格(Specification)尺寸(Size)长度(Length)宽度(Width)高度(Height)厚度(Thickness)管径(Tube’sDiameter)口径(Caliber)形状(Shape)外观颜色。上海浦东拉弯厂销售承接金属艺术加工。
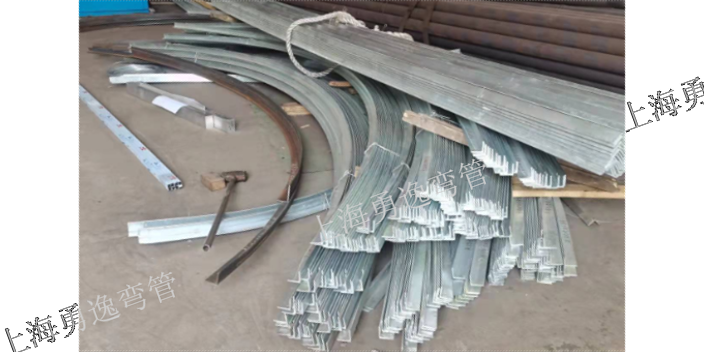
纯弯曲时,管子在外力距M功效下那里边性层外侧臂壁受拉应力功效而减薄,内侧受压应力。功效剖明,弯后1150℃固溶措置工艺会导致奥氏体晶粒粗年夜以及晶粒度的极端不平均。针对淬透深度不足的现象上海迪艺弯管采用两种解决方法:一是采用冷却剂方法,目前常见的是冷却水中添加一定量的盐(质量分数5%-10%)。U型弯管在化肥高压管道上应用也很多,在热管上有时为满足柔性要求也需要大R弯管。由于弯管时受力情况非常复杂,,计算时需作假设和简化,且材料性质和实际工况难以预计,。当用中频弯管机进行弯管,弯头的弯曲半径只需不小于管子公称直径的。检查各变送器(含差压、压力及温度变送器)的配管、安装及接线是否正确。压力调整:用电磁溢流阀调整压力,保证系统压力达到需要的工作压力,一般不高于。天窗、雨棚、螺旋楼梯、自行车停车架,户外运动器械,户外健身器材。上海松江弯管厂承接户外游乐设施弯管加工厂家哪家好
上海弯圆厂,弯管加工,上海拉弯加工,上海弯圆加工。宁波弯管厂承接户外游乐设施弯管加工厂家
引起弯管质量下降的主要原因分析及注意方法:热煨90度弯管1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄,内侧受压应力。作用而增厚,合力N1和N2使管子横截面发生变化。基于这一因素,引起弯管质量下降主要原因为RX与SX所以,GBJ235—82中,对各种压力等级情况下的RX值以及外侧的减薄量均做了明确规定,目的是为了控制RX与SX的值,从而确保质量。2、前条已讲过,弯管时材料外侧受拉,内侧受压中性轴所在位置则与弯管方法而不同,在顶弯式(压缩弯曲)工作时中性轴处于离外壁约1/3处,在旋弯(回弯式)工作时,中性轴处于离外壁2/3处。因此薄壁管道弯曲,使用旋弯法是有益的。3、弯胎的精度也是影响弯管质量的因素之一。我们在弯胎制造时,除规格尺寸要求控制在一定公差范围时,同时也要求用户在使用时根据弯制管径选择相应的弯胎。4、管材本身的可弯曲性能与表面腐蚀情况,亦可能影响到弯管质量。现场施工时,操作者亦需了解被加工管道的材料,加工性能和对表面腐蚀情况作出产判断。5、现提供R。(弯曲半径/管外径)关系曲线图(如图示),供用户在选择管子直径与壁厚关系时参考。本图着重反映相对弯曲半径,相对壁厚对弯管质量的影响。宁波弯管厂承接户外游乐设施弯管加工厂家


- 徐汇弯管厂承接幕墙铝型材拉弯来图加工 2026-09-17
- 铝制上海金山奉贤供铝型材拉弯加工哪个品牌性能好 2026-09-17
- 铝制勇逸弯管加工厂家直销 2026-09-16
- 全新卷圆产品加工销售价格 2026-09-16
- 安徽89mm不锈钢拉弯加工 2026-09-16
- 便宜景观桥弯管批发厂家 2026-09-15
- 奉贤区89mm不锈钢拉弯加工生产供应 2026-09-15
- 上海金山供户外游乐设施弯管加工联系方式 2026-09-15



- 01 广西混凝土早强剂电话
- 02 深圳写字楼钢结构加固拆除改造厂家
- 03 南宁专业净化车间一平米多少钱
- 04 特殊有机硅消泡剂乳液VC-700
- 05 江西学校实芯理化板
- 06 广东酒店钢结构夹层装修
- 07 榆林定制项目世界全过程管理软件共同合作
- 08 青海国产内墙涂料装饰材料
- 09 功能型阳光房门窗厂家直供
- 10 防盗冷库门供应商