江苏衬塑管道设备厂
关键词: 江苏衬塑管道设备厂 设备

 2026.09.21
文章来源:
衬里工艺的创新和升级是衬四氟设备制造技术发展的重要方向。等静压工艺作为较为先进的衬里成型工艺,正逐步在管道、储罐、管件等设备制造中普及,其衬层致密度高、壁厚均匀、抗负压性能好的优势得到越来越多用户的认可。板衬工艺中,PTFE板材焊接技术不断改进,自动化焊接设备和先进焊接工艺的应用提高了焊接质量和效率,减少了人为因素影响。现场衬里施工技术日益成熟,为大型设备的现场防腐提供了可行方案。喷涂工艺中,新型氟塑料涂料(如PFA粉末涂料、ETFE涂料)和先进喷涂设备的应用,使涂层质量提升、适用范围扩大。此外,复合衬里技术得到发展,如PTFE与橡胶复合衬里(兼具PTFE的耐腐蚀性和橡胶的弹性)、PTFE与玻璃钢复合衬里等,发挥不同材料的优势,提高衬里的综合性能。检测技术也在进步,如红外热成像检测衬层贴合度、超声波测厚监控衬层磨损、氦质谱检漏检测微小渗透等,提高了衬里质量的检测水平。衬里工艺的创新和升级,使衬四氟设备的制造质量、生产效率和适用性不断提升,推动了行业的技术进步。松尚复合材料品牌价值不断提升。江苏衬塑管道设备厂
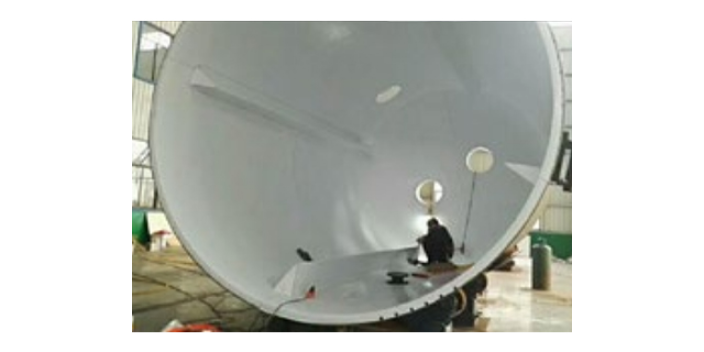
衬四氟设备需按规定的周期进行定期检验和维护,及时发现和处理衬层老化、损伤等隐患,保证设备持续安全运行。定期检验周期一般根据设备工况、介质腐蚀性和使用经验确定,通常每年进行一次外部检查,每2至3年进行一次内部检查,每6年进行一次检验。外部检查包括:设备外观有无变形、渗漏,法兰密封点状态,保温层是否完好,接地是否良好,安全附件(安全阀、压力表等)是否在校验期内。内部检查需排空物料、清洗干燥后进行,内容包括:衬层外观检查(有无鼓包、裂纹、脱层、变色、磨损),电火花检漏(发现针眼和裂纹),衬层厚度测量(监控减薄情况),法兰翻边和焊缝检查,搅拌桨和内件检查等。对于发现的衬层缺陷,需根据严重程度进行维修:轻微划伤和浅裂纹可用PFA焊条补焊;较大面积损伤需切除损伤部位补衬;严重脱层或大面积损伤需更换衬层。维修后需重新进行电火花检漏和压力试验,验证维修质量。定期检验和维修记录需存档,建立设备技术档案,为设备寿命评估和更新决策提供依据。东营内衬聚四氟乙烯设备厂家淄博松尚复合材料热忱欢迎新老客户惠顾。
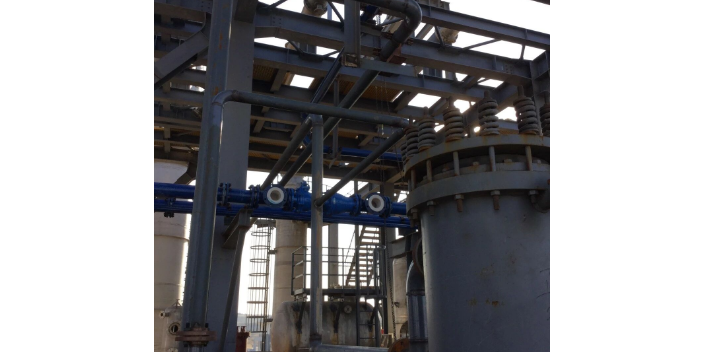
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。松尚生产的设备产品质量上乘。
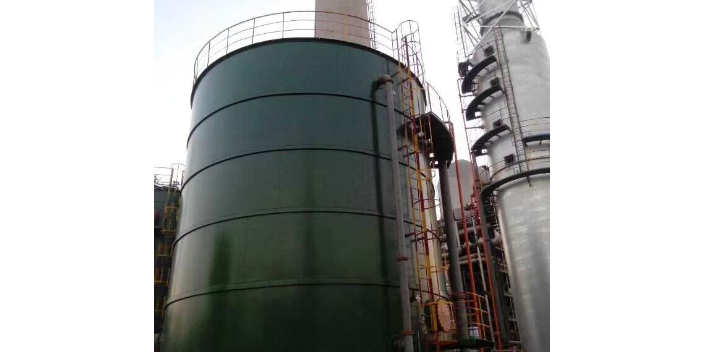
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。淄博松尚复合材料有限公司得到市场的。青海钢衬PP设备厂
淄博松尚复合材料有限公司在客户和行业中树立了良好的企业形象。江苏衬塑管道设备厂
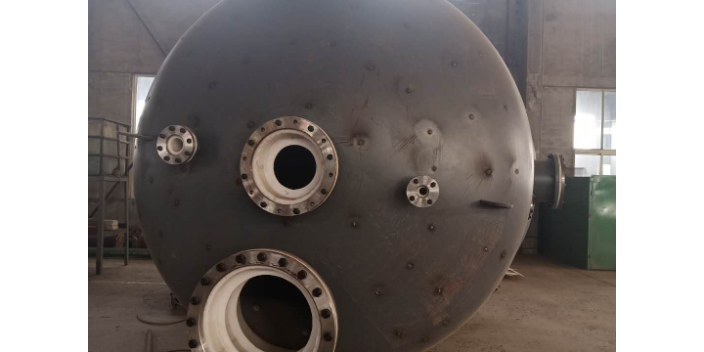
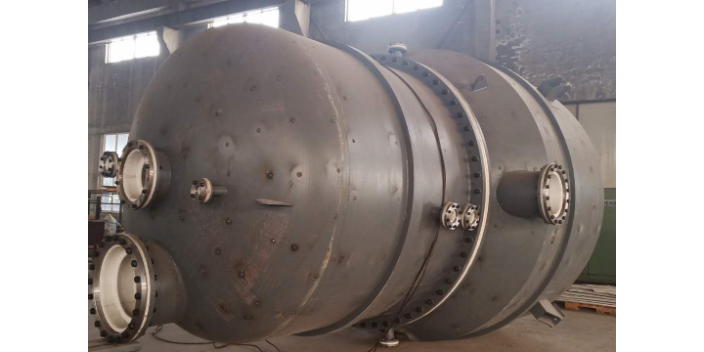
衬四氟塔器是用于精馏、吸收、解吸等气液传质分离过程的钢制复合塔设备,其结构主要由塔体(筒体)、塔顶封头、塔底封头、PTFE防腐衬里层、塔内件、工艺接管和支座等组成。塔体为立式圆筒形,高度可达数十米,直径从几百毫米到数米不等。塔体钢壳采用碳钢或不锈钢,PTFE衬里覆盖塔体内壁,厚度一般为3至8毫米,采用板衬、松衬或等静压工艺施工。塔内件是塔器实现气液传质的关键部件,包括填料(鲍尔环、波纹填料等)、填料支撑板、液体分布器、液体再分布器、除沫器等,全部采用PTFE或填充PTFE制造,以保证耐腐蚀性和介质纯度。塔顶封头设有气相出口、回流口和测温测压口;塔底封头设有液相出口和再沸器接口;塔体中部设有进料口和侧线出料口。所有接管内壁衬覆PTFE。塔器的支座一般采用裙座,支撑整个塔体的重量并承受风载和地震载荷。塔器的整体设计需满足气液传质效率、通量、压降和耐腐蚀要求,塔内件的设计和安装质量直接影响分离效果。衬四氟塔器能处理盐酸、氢氟酸、含氟有机溶剂等强腐蚀性物料,在精细化工、医药、电子化学品等行业应用较多。江苏衬塑管道设备厂

- 江苏衬塑管道设备厂 2026-09-21
- 贵州内衬PFA设备加工 2026-09-20
- 云南钢衬四氟乙稀设备定制 2026-09-20
- 云南钢衬PO管道价格 2026-09-20
- 黑龙江钢衬PO设备厂 2026-09-19
- 烟台紧衬四氟设备厂家 2026-09-19
- 吉林钢衬四氟设备批发 2026-09-19
- 莱芜喷涂四氟设备批发 2026-09-18



- 01 河南屏蔽型镍导电漆
- 02 宁波防水底部填充胶多少钱
- 03 胶粘剂用改性树脂生产企业
- 04 山东前处理助剂销售
- 05 环氧树脂业十二烷基酚加工
- 06 广东干式造粒设备哪家好
- 07 沈阳疫苗生产生物反应器
- 08 湖南进口胶国产替代AB胶成交价
- 09 河南去污清洗剂公司
- 10 环保型有机硅固化剂哪里买