贵州衬塑设备
关键词: 贵州衬塑设备 设备

 2026.09.24
文章来源:
电子和半导体行业对生产环境和高纯介质的洁净度要求较高,衬四氟设备在该领域主要用于高纯化学品的储存、输送和反应。在半导体晶圆制造中,湿法清洗、湿法腐蚀、光刻等工序大量使用高纯酸(如氢氟酸、硝酸、硫酸、磷酸、混酸)和电子级溶剂,这些介质纯度要求达ppb甚至ppt级,且腐蚀性较强,普通金属设备会引入金属离子污染,无法满足洁净度要求。衬四氟设备以PTFE(或PFA、FEP等高纯氟塑料)为衬里或整体结构,化学性质稳定,不释放金属离子,能保证高纯介质的洁净度,被用于高纯酸储罐、输送管道、反应槽、清洗槽等。在液晶面板和光伏电池制造中,同样需要高纯耐腐蚀设备,衬四氟设备用于湿法刻蚀、清洗等工序。在电子化学品的制造和提纯中,衬四氟精馏塔、反应釜用于高纯酸和电子级溶剂的提纯。此外,电子行业对设备的洁净度要求还包括表面光滑、无脱落、易清洗等,衬四氟设备能满足这些要求。衬四氟设备以其高洁净、耐腐蚀、不污染的特性,成为电子和半导体行业关键工艺设备的重要选型,为保证电子产品良率提供设备保障。松尚创新发展,努力拼搏。贵州衬塑设备
衬四氟反应釜是用于进行腐蚀性物料化学反应的钢制复合反应设备,其结构相对复杂,主要由釜体(含筒体和封头)、PTFE防腐衬里层、搅拌装置、传动装置、传热装置、密封装置和工艺接管等组成。釜体一般采用碳钢或不锈钢制造,设计压力和设计温度根据工艺要求确定,常见设计压力为常压至1.6兆帕,设计温度为-20℃至200℃。PTFE衬里层覆盖釜体内壁、搅拌桨、挡板等所有与物料接触的表面,厚度一般为3至5毫米。搅拌装置由搅拌轴和搅拌桨组成,搅拌桨常采用锚式、框式、桨式或推进式,桨叶表面衬覆PTFE或整体采用PTFE/填充PTFE制造。传动装置由电机、减速机和联轴器组成,提供搅拌动力。传热装置一般采用夹套结构,夹套内通入蒸汽、导热油或冷却水,通过釜壁传热;对于需精确控温的反应,可增设内部盘管。密封装置采用机械密封或填料密封,密封材料选用耐腐蚀的PTFE或填充PTFE。工艺接管包括进料口、出料口、回流口、测温口、测压口、取样口等,接管内壁衬覆PTFE。反应釜的整体结构需保证搅拌均匀、传热良好、密封可靠、耐腐蚀,满足化学反应工艺的要求。内蒙古衬塑管道设备定制松尚愿和各界朋友真诚合作一同开拓。
衬四氟设备的质量检验贯穿制造全过程,包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢材的化学成分和力学性能复验,PTFE树脂或板材的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,确保原材料符合标准要求。过程检验包括:钢壳尺寸和焊缝质量检验,喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬层外观和致密度检验等。成品验收检验包括:外观检查(衬层表面光滑、无气泡、无裂纹、无脱层、色泽均匀)、尺寸测量(衬层厚度、法兰密封面平整度、设备外形尺寸)、电火花检漏(在规定电压下无击穿点)、水压试验或气压试验(在1.25至1.5倍设计压力下保压无渗漏)、真空试验(负压工况下保压无脱层)等。检验依据的标准包括GB/T 25151、HG/T 4093、HG/T 4584等。所有检验数据和结果需记录并存档,建立质量追溯档案。检验合格的设备出具合格证和检验报告,方可出厂交付。对于不合格项,需进行返修并重新检验,直至合格。严格的质量检验体系是保证衬四氟设备可靠性的重要保障。
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。松尚复合材料严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。
烧结是PTFE衬里成型的关键工序,其工艺参数直接影响衬层的致密度、结合强度和使用性能。烧结过程分为升温、保温和冷却三个阶段。升温阶段采用分段升温,典型的升温曲线为:室温→250℃(升温速率50℃/h)保温2小时→320℃保温4小时→370至380℃保温2小时,总烧结时间根据衬层厚度和设备尺寸确定,一般为10至24小时。升温过快会导致PTFE表面先熔融而内部未熔,产生内应力和气泡;升温过慢则效率低、能耗大。保温阶段的目的是使PTFE粉末充分熔融、再结晶,形成致密无孔隙的衬层,保温温度和时间的控制至关重要——温度过低或时间不足会导致衬层致密度不够、孔隙率高、抗渗透性差;温度过高或时间过长会导致PTFE热分解、性能下降。冷却阶段需控制冷却速率,一般采用缓慢冷却(降温速率20至30℃/h),使PTFE均匀结晶,避免因冷却过快产生内应力和开裂。烧结炉需配备精确的温控系统(控温精度±5℃)和测温装置,实时监控炉内温度分布,保证衬层各部位受热均匀。大型设备的烧结需考虑炉膛尺寸和加热功率,保证整体烧结质量。烧结完成后,需对衬层进行外观检查、厚度测量、电火花检测等,验证烧结质量。松尚推行现代化管理制度。吉林紧衬四氟设备批发
松尚具有一支经验丰富、技术力量过硬的专业技术人才管理团队。贵州衬塑设备
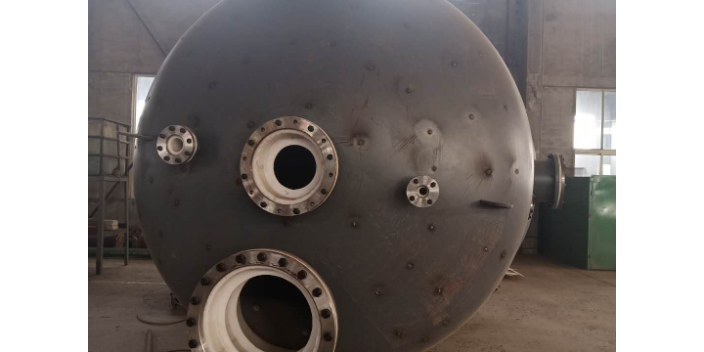
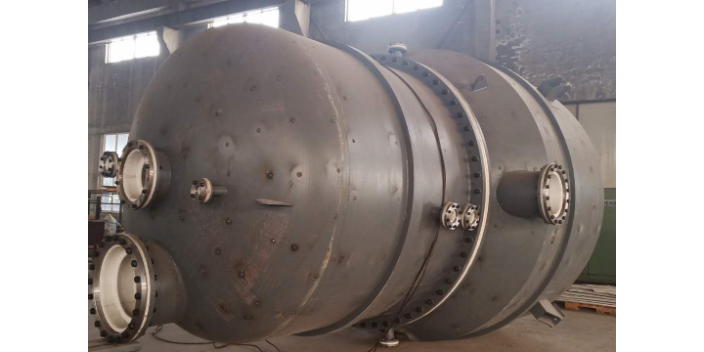
衬四氟储罐是用于储存酸、碱、盐等腐蚀性液体的钢制复合储罐,其结构由钢制外壳、PTFE防腐衬里层、罐顶(封头)、罐底、进出料接口、人孔、液位计接口、温度计接口、放空口、排污口等组成。钢制外壳一般采用碳钢(Q235B、Q345R等)或不锈钢(304、316L等),厚度根据储罐容积、设计压力和腐蚀裕量确定,一般为6至20毫米。PTFE衬里层覆盖于钢壳内壁及所有与介质接触的表面,厚度一般为3至5毫米,采用板衬、紧衬或等静压工艺施工。罐顶和罐底通常采用椭圆封头或碟形封头,封头与筒体的连接采用法兰连接或焊接。进出料接口、人孔等接管与罐体焊接,接管内壁同样衬覆PTFE,接管法兰采用PTFE翻边密封面或PTFE包覆垫片密封。储罐的支座根据安装方式分为立式支腿支座、卧式鞍座支座等,支座直接焊接于钢壳外部,不接触介质。大型储罐为防止负压或正压过大,需设置呼吸阀或安全阀,保证罐内压力在安全范围内。储罐的液位计、温度计等仪表接口采用PTFE衬里保护,防止介质腐蚀仪表。整体结构设计需满足强度、刚度、密封和防腐要求,确保储罐安全可靠运行。贵州衬塑设备

- 江苏衬塑管道设备厂 2026-09-21
- 贵州内衬PFA设备加工 2026-09-20
- 云南钢衬四氟乙稀设备定制 2026-09-20
- 云南钢衬PO管道价格 2026-09-20
- 黑龙江钢衬PO设备厂 2026-09-19
- 烟台紧衬四氟设备厂家 2026-09-19
- 吉林钢衬四氟设备批发 2026-09-19
- 莱芜喷涂四氟设备批发 2026-09-18



- 01 河南屏蔽型镍导电漆
- 02 宁波防水底部填充胶多少钱
- 03 胶粘剂用改性树脂生产企业
- 04 山东前处理助剂销售
- 05 环氧树脂业十二烷基酚加工
- 06 广东干式造粒设备哪家好
- 07 沈阳疫苗生产生物反应器
- 08 湖南进口胶国产替代AB胶成交价
- 09 河南去污清洗剂公司
- 10 环保型有机硅固化剂哪里买