西藏丰源发酵食品药品输送生产线
关键词: 西藏丰源发酵食品药品输送生产线 食品药品输送生产线

 2026.09.24
文章来源:
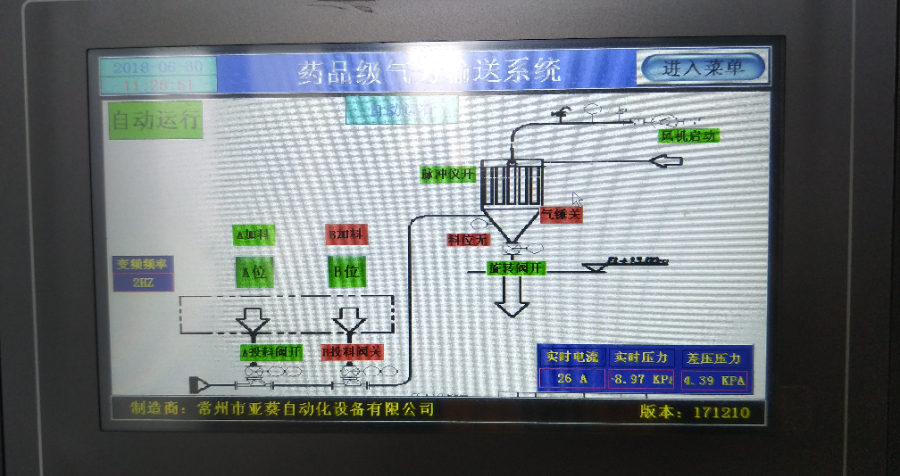
气流输送系统的高效运行不只依赖中心技术,更需结合生产实际进行科学选型与配套设计。在选型环节,需先明确物料特性(粒径、密度、湿度、流动性)、输送参数(输送量、距离、提升高度)与工况要求(洁净度、防爆等级、是否需要惰性保护),通过物料悬浮速度测试与输送模拟,确定合适的输送类型(稀相 / 密相)、气流速度与管道规格,避免因选型不当导致的物料破碎、管道堵塞等问题;在配套设备设计方面,进料装置(如旋转阀、文丘里喂料器)需确保物料稳定进入气流场,避免架桥与噎料,卸料装置(如旋风分离器、布袋除尘器)需高效分离物料与气流,减少物料残留,同时根据需求配备除湿、干燥、筛分等辅助设备,形成完整的物料处理流程;在安装与调试环节,管道连接需确保密封严密(泄漏率≤0.1%),避免气流泄漏影响输送效率,调试阶段通过逐步调整气流参数与设备运行状态,实现物料稳定输送,同时对操作人员进行专业培训,确保系统后期规范操作与维护。科学的选型与配套设计,是气流输送技术充分发挥优势的关键保障。搭载节能电机 + 变频控制系统,按需分配动力,食品药品输送既高效又不浪费电能;西藏丰源发酵食品药品输送生产线
食品药品筛分过程需严格控制微生物、异物污染,该系统从材质、结构到清洁设计全程遵循 GMP 与 FDA 标准。与物料接触的筛网、机壳、导流板等部件均采用 316L 医用级不锈钢,表面经电解抛光处理,粗糙度 Ra≤0.4μm,无卫生死角,避免物料残留堆积;密封件选用 USP Class VI 级食品级硅胶,耐温范围 - 40℃至 200℃,无有害物质析出,可耐受高温清洗与灭菌。采用全密闭式筛分结构,机壳与管道连接均配备双道密封,结合负压除尘装置,筛分过程中粉尘浓度≤5mg/m³,既防止物料扬尘污染环境,又避免外界微生物侵入。支持 CIP 在线清洗与 SIP 在线灭菌,通过高温纯水(85-95℃)循环冲洗筛网与机壳内部,配合饱和蒸汽灭菌(121℃,30 分钟),清洗后微生物残留≤10CFU/100cm²,彻底杜绝交叉污染,助力企业顺利通过合规认证。上海粉碎机食品药品输送生产线厂家无需频繁启停,物料输送衔接零间隙,单位时间产能翻倍,节能优势贯穿生产全流程!
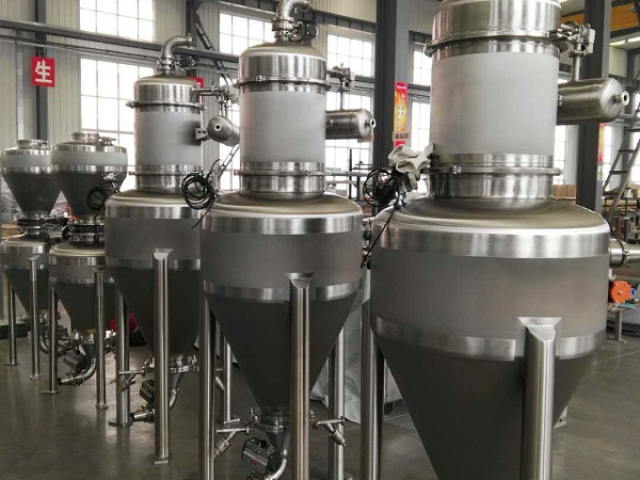
除中心技术与结构外,系统通过多维度辅助设计,进一步降低氨基糖破碎概率。在输送管道关键位置(如进料口、转弯处)设置压力缓冲装置,当局部气流压力出现波动时,缓冲装置可快速平衡压力,避免因压力突变导致的颗粒冲击;管道外部包裹柔性减震材料,减少设备运行时的振动传递至管道,避免因管道振动引发的颗粒间摩擦碰撞。针对氨基糖可能出现的轻微团聚现象,系统集成在线低幅打散装置,通过 20-30Hz 的高频低幅振动,温和打散团聚颗粒,而非传统高速搅拌式打散(易导致颗粒破碎),确保打散过程不损伤颗粒形态。此外,系统配备破碎率检测模块,定期对输送后的氨基糖进行取样分析,检测结果反馈至控制系统,可根据破碎率变化趋势微调气流参数或设备状态,形成 “监测 - 调控 - 优化” 的闭环管理,长期维持低破碎运行状态,多方位保障氨基糖输送过程中的形态完整性。
氨基糖作为医药或保健品原料,对纯度要求严苛,该气流输送生产线通过材质选择与结构优化,构建高洁净输送环境。与氨基糖接触的管道、阀门、卸料装置等中心部件,均采用 316L 医用级不锈钢材质,经钝化处理后无金属离子析出风险,且表面粗糙度 Ra≤0.3μm,减少物料吸附与残留。系统采用全密闭输送回路设计,从原料进料到卸料终端全程无物料暴露,有效避免外界粉尘、微生物等污染物侵入,同时管道采用无死角焊接工艺,杜绝物料残留堆积,降低交叉污染风险。针对氨基糖生产中可能存在的批次切换需求,系统配备 CIP 在线清洗系统,可通过高温纯水与食品级清洗剂的循环冲洗,彻底清理管道内残留物料,清洗后微生物残留指标≤10CFU/100cm²,满足医药级生产对洁净度的严苛要求,确保每一批次氨基糖输送纯度不受影响。智能调速响应迅速,配合精确定位技术,让每一批次产品输送精确高效!
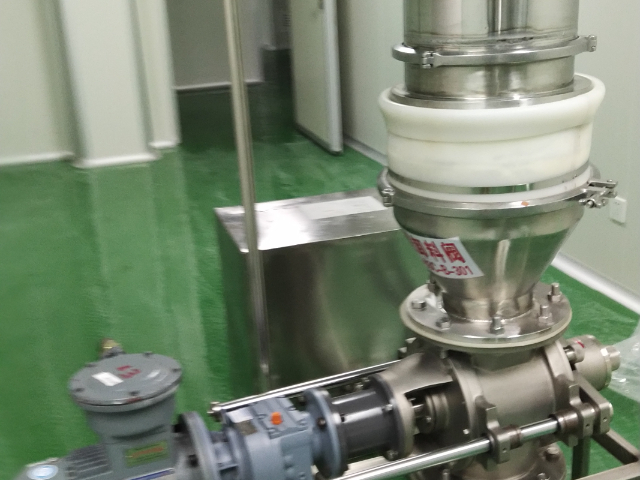
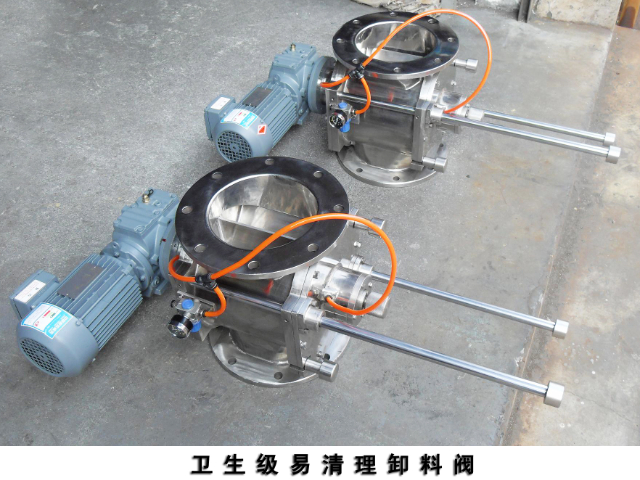
VC 作为医药与食品添加剂原料,对设备洁净度与材质安全性要求严苛,该给料阀从材质到结构全程遵循 GMP 标准。与 VC 接触的阀芯、阀座、料仓等部件均采用 316L 医用级不锈钢,经电解抛光处理后表面无卫生死角,符合 GB 4806.10-2022《食品安全国家标准 食品接触用涂料及涂层》要求。密封件选用 USP Class VI 级食品级硅胶,无有害物质析出,且具备耐酸碱特性,可适配 VC 生产中可能接触的酸性清洗液。采用全密闭式结构设计,阀门与料仓、下游管道的连接均配备双道硅胶密封圈,结合负压防尘罩,确保给料过程无粉尘泄漏,操作区粉尘浓度≤5mg/m³,满足医药生产 OEB3 防护等级要求。针对批次切换需求,阀门支持 CIP 在线清洗,通过高温纯水(85℃)与无菌压缩空气交替冲洗,清洗后微生物残留≤5CFU/100cm²,彻底杜绝交叉污染风险。模块化组装灵活适配产能,快速切换生产品类,降低设备改造成本,谁用谁省心?上海粉碎机食品药品输送生产线厂家
智能料位监测 + 防堵预警系统,实时把控输送状态,减少停机维护时间;西藏丰源发酵食品药品输送生产线
氨基糖在进料与卸料两个关键节点易因冲击、挤压导致破碎,系统通过定制化装置设计,实现全流程防破碎覆盖。进料端配备缓冲式文丘里喂料器,而非传统直落式进料,物料经喂料器时先进入缓冲腔,再由低压气流平缓带入输送管道,避免物料从高位直接坠落时与管道底部的剧烈冲击,同时喂料器内设置柔性导流板,引导物料均匀分散进入气流场,减少局部颗粒堆积挤压。卸料端采用旋风分离器与柔性卸料阀组合设计,旋风分离器内气流速度逐步降低,氨基糖颗粒在离心力作用下缓慢沉降至分离器底部,而非高速撞击器壁;柔性卸料阀采用弹性密封结构,卸料时通过缓慢旋转的叶片将物料平稳推送至下游设备,避免传统刚性卸料阀因挤压导致的颗粒破碎,卸料环节破碎率可控制在 0.1% 以内,确保氨基糖从进料到卸料的全流程形态完整。西藏丰源发酵食品药品输送生产线
江苏亚葵智能装备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的化工行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**江苏亚葵智能装备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 河南液体定量加料推荐 2026-09-18
- 宁夏齿轮泵地板背胶生产线工厂 2026-09-18
- 湖南筛分机食品药品输送生产线源头厂家 2026-09-17
- 甘肃除磁输送磷酸铁生产线价格 2026-09-17
- 黑龙江赤藓糖醇食品药品输送生产线价格 2026-09-16
- 西藏喷码打印机SAP包装机厂家 2026-09-16
- 北京塑料助剂定量加料供应商 2026-09-15
- 四川PTA定量加料多少钱 2026-09-15



- 01 上海精细化精馏工艺包供应商
- 02 河南屏蔽型镍导电漆
- 03 宁波防水底部填充胶多少钱
- 04 胶粘剂用改性树脂生产企业
- 05 山东前处理助剂销售
- 06 环氧树脂业十二烷基酚加工
- 07 广东干式造粒设备哪家好
- 08 沈阳疫苗生产生物反应器
- 09 湖南进口胶国产替代AB胶成交价
- 10 河南去污清洗剂公司