广东自动压铸模具批发
关键词: 广东自动压铸模具批发 压铸模具

 2026.09.24
文章来源:
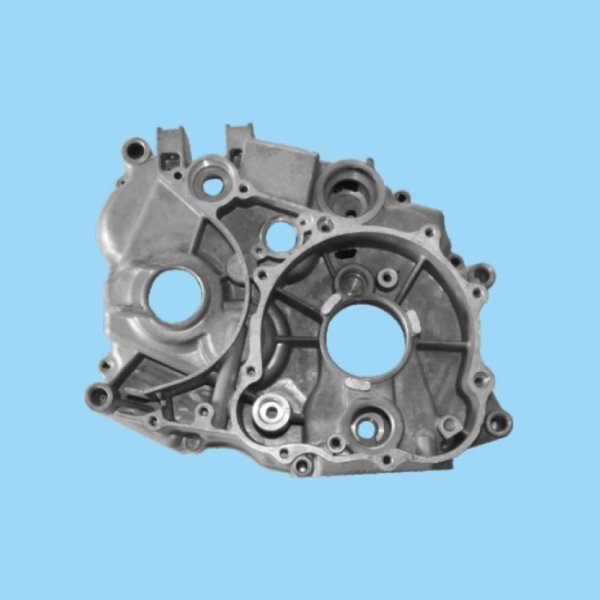
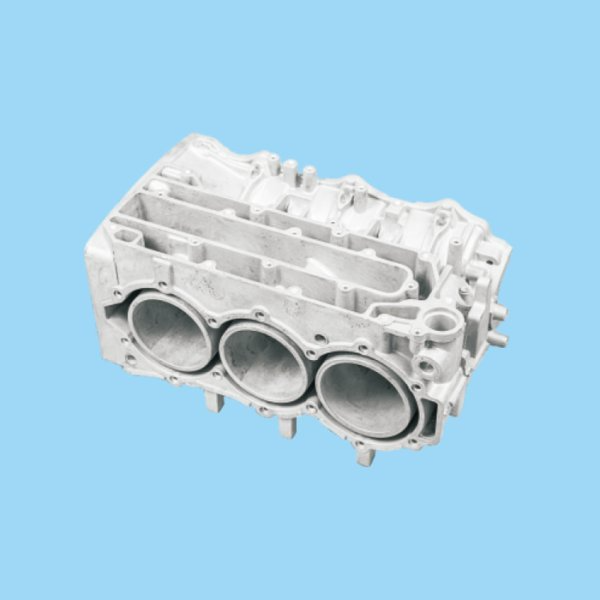
铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。从工业价值来看,铝压铸模具的重心作用体现在三个维度。首先是成型精度控制,现代工业对压铸件的尺寸公差要求严苛,汽车变速箱壳体的同轴度、手机中框的平面度,都依赖模具型腔的精密设计与制造,模具的精度直接决定了产品能否满足装配需求,避免因尺寸偏差导致的报废或性能缺陷。其次是生产效率保障,一套质优的铝压铸模具可实现数万次甚至数十万次的连续成型,且脱模顺畅、冷却高效,能大幅提升压铸生产的节拍,满足规模化量产的需求,这是小批量、低效率成型方式无法比拟的。模具的排气槽设计不合理会导致铸件出现气孔、欠铸等缺陷,影响产品合格率。广东自动压铸模具批发
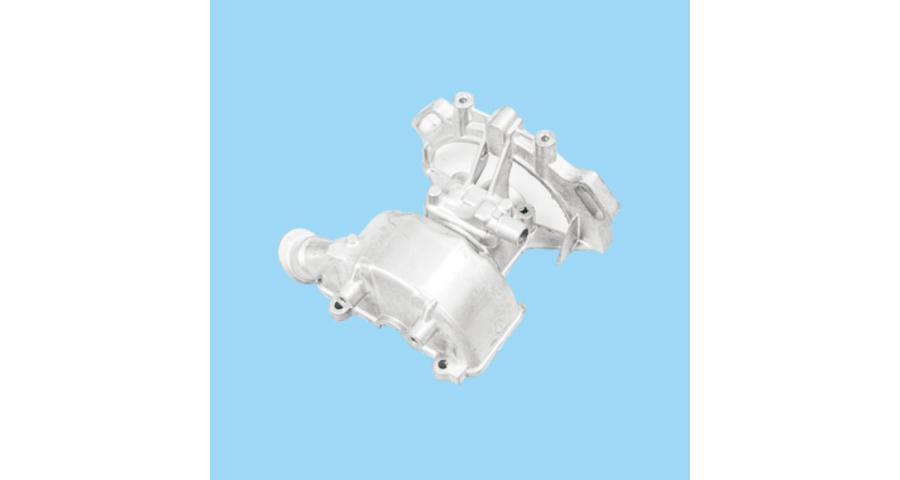
压铸生产依靠压铸机提供锁模力与压射动力。合模完成后,压铸机压射机构推动压室内熔融金属,高速注入封闭的模具型腔;金属液在高压下充满型腔轮廓,保持压力直至铸件凝固;待铸件冷却定型后,模具开模,由顶出机构将铸件连同浇道凝料一起顶出,完成一个生产循环。整个循环一般从几秒到几十秒,取决于铸件大小、壁厚、冷却效率。压铸模具分为动模与定模两大主体部分。定模固定安装在压铸机固定模板上,连接压射料筒;动模安装在压铸机移动模板,跟随压铸机完成开合模动作。合模后动、定模贴合形成封闭型腔,熔融金属经由浇口套、分流锥、横浇道、内浇口进入型腔。广东整套压铸模具哪家好铝压铸模具的使用寿命通常在10万至50万模次之间,取决于材料选择和维护保养水平。
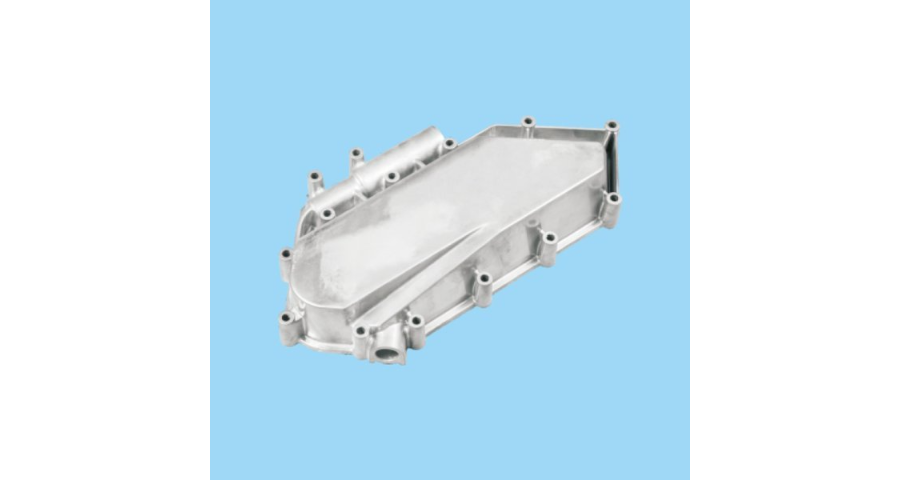
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。
机械压铸模具的材料选择并非单一性能的比拼,而是需结合压铸工艺参数、压铸件特性、生产批量等多维度因素综合决策。压铸合金的种类是首要考量因素。不同合金的压铸温度差异明显,铝合金的压铸温度通常在600℃-700℃,镁合金约650℃-750℃,锌合金约400℃-500℃,铜合金则高达900℃-1000℃。压铸温度越高,对模具材料的耐高温性能与抗热疲劳性能要求越高,需优先选择热作模具钢或特种合金;压铸温度较低的锌合金,则可选用成本更低、硬度更高的冷作模具钢。压铸模具全生命周期管理系统,降低综合使用成本达25%。
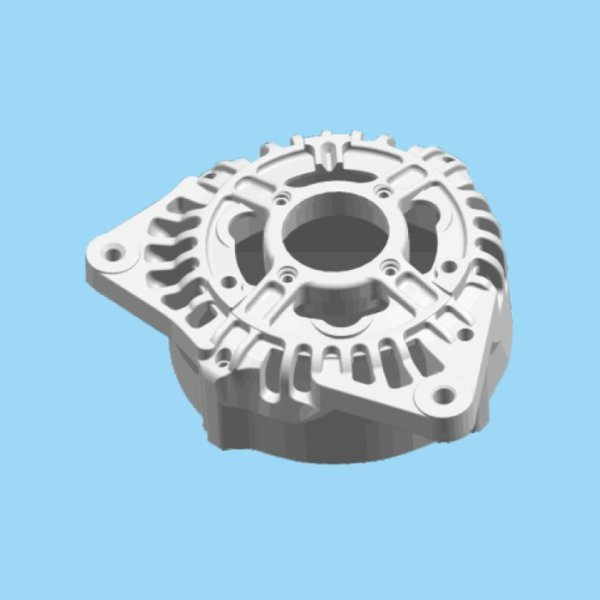
下料→粗加工→去应力退火→半精加工→精加工→钳工装配基准加工→热处理淬火回火→精加工(CNC、EDM电火花、WEDM线切割)→抛光→表面强化(氮化/涂层)→装配→试模。下料:根据模具图纸尺寸切割模具钢坯料,预留加工余量。粗加工:铣床、CNC铣削去除大部分余量,粗加工后钢材内部存在加工应力,必须进行去应力退火,防止后续热处理发生严重变形。热处理:淬火+回火是重心工序,将模具加热到奥氏体温度,淬火冷却,然后高温回火,获得需要的硬度与韧性。热处理质量至关重要,淬火变形、金相组织不良,会造成模具提前开裂报废。压铸模具的设计需要综合考虑收缩率、拔模斜度、加工余量等多个工艺参数。山东整套压铸模具哪家好
铝合金压铸模具的制造成本通常占压铸件总成本的15%-30%,是一项重大投资。广东自动压铸模具批发
一套品质压铸模具,从前期产品工艺分析、模具方案设计、CNC加工、热处理、抛光、装配,到试模、整改、量产维护,整个流程涉及材料学、流体力学、热传导、机械加工、金属材料凝固等多学科知识。很多压铸企业生产故障,根源不在于压铸机参数,而是模具设计不合理、材料选用不当、加工精度不足、冷却系统设计缺陷。因此,深入研究压铸模具的设计、制造与运维,对提升压铸产品良率,降低模具更换成本,提升企业市场竞争力具有重大现实意义。广东自动压铸模具批发

- 山东汽车压铸模具哪家好 2026-09-23
- 机械压铸模具哪家好 2026-09-23
- 山东铝压铸模具结构 2026-09-23
- 精密压铸模具制造 2026-09-23
- 宁波汽车压铸模具多少钱 2026-09-23
- 山东铝合金压铸模具生产厂家 2026-09-23
- 广东精密压铸模具 2026-09-22
- 河南铝合金压铸模具技术指导 2026-09-22




- 01 浙江维纳尔转接器功能
- 02 广东绝缘真空浸胶板
- 03 浙江户外型不间断电源
- 04 吉林充电桩
- 05 温控开关柜体设备安装方法
- 06 青海金属覆膜机厂家直销
- 07 江苏转接器哪家质量好
- 08 中国台湾定制齿轮泵按需定制
- 09 湖北变比互感器测试仪多少钱一台
- 10 江西手持式继电保护测试仪行业标准