四川数据驱动异响检测系统工具
关键词: 四川数据驱动异响检测系统工具 异响检测

 2026.09.26
文章来源:
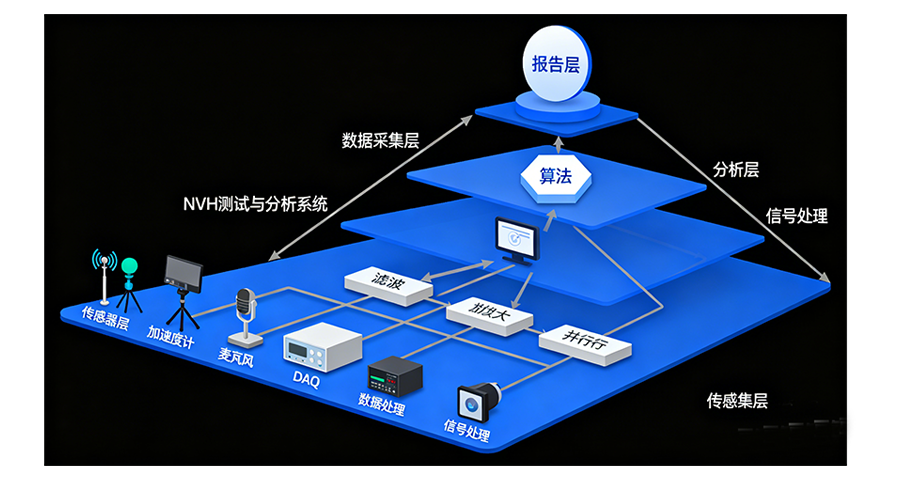
国内汽车 NVH 异音异响检测具备完整标准化体系,包含国家强制法规、行业团体标准、主机厂企业三级管控阈值,所有检测流程、设备精度、判定指标均需对标对应标准执行,保障检测结果合规、统一、可互认。国家基础强制标准 GB 1495 规定机动车加速行驶车外噪声限值,管控整车外部辐射噪声;GB/T 18697 为汽车车内噪声测量通用方法,统一车内麦克风布置点位、测试工况、环境条件,是所有车内异响噪声采集的基础依据;新能源汽车配套 GB/T 39757 电驱动系统噪声测试标准,规范电机、减速器异音台架检测流程。行业团体标准 T/CAQI409—2024《整车异响性能台架耐久衰减试验方法》为 BSR 内饰、底盘异响台架检测专属规范,明确路谱制作、高低温环境、试验时长、数据记录全流程要求,国内主流车企、第三方检测机构统一采用该标准开展耐久异响试验;ISO 国际标准 ISO 362、ISO 5128 对标国际整车噪声、声品质检测方法,用于出口车型 NVH 异响合规验证。主机厂企业标准在国标、行标基础上收紧管控阈值,例如国标 60km/h 车内噪声限值 70dB (A),**车型企业内控标准设定 66dB (A),各类异响频谱尖峰幅值、尖锐度、主观评分均设置更严苛红线,针对内饰间歇性异响、电驱动高频啸叫新增细分管控指标。整车异响检测,客观量化异响表现,评价整车驾乘静音品质。四川数据驱动异响检测系统工具
管道阀门异响检测在油气输送和化工管道中承担着早期泄漏预警和阀门故障诊断的角色。阀门在启闭过程中,阀芯和阀座的接触会产生瞬态声音,如果密封面存在损伤或阀杆卡涩,动作声的声压级和频率结构会发生变化。管道内介质流动产生的水击现象会造成管壁振动和异响,其声音频率与管道长度和流体波速相关。阀门执行机构在气动或电动驱动下的运转声音也是监测对象,驱动机构齿轮磨损或气路泄漏在声音上会有可辨识的特征。上海盈蓓德智能科技有限公司在工业阀门声学监测方面进行了持续探索,将异响检测与阀门位置反馈和流量参数融合,为管道系统的安全运行增加一道声学预警防线。湖北座椅电机异音异响检测系统怎么选搭建整车台架开展 NVH 异响试验,不受路况约束,稳定复现各类异音问题。
整车厂与一级零部件厂商需要对多家二级供应商来料进行 NVH 质量把控,不同供应商生产的零部件静音水平参差不齐,统一评价标准难度很大。盈蓓德异响检测建立一套客观统一的测试流程与判定阈值,所有来料使用完全一致的工况完成异响检测,横向对比不同供应商产品的 NVH 品质差异。标准化的异响检测报告可以作为供应商考核、质量评级的客观依据,倒逼上游供应链提升工艺控制水平,从整个产业链上游管控异响质量风险,建立完整、公平、可量化的供应链 NVH 评价体系。
电机异响检测硬件设备形成“**进口主导、中低端***国产化”的格局,适配国内量产检测与研发测试的分层需求。在基础检测领域,国内传感器、多通道数据采集仪、声学麦克风等设备技术成熟,国产化率超80%,可满足常规电机异响的信号采集、频谱分析、阶次分析等基础需求,性价比高、适配性强,广泛应用于工厂量产下线检测。在**研发领域,高精度瞬态声学分析仪、高频阶次追踪设备、微弱异响识别系统仍以国外品牌为主,这类设备可精细捕捉毫秒级瞬态异响、区分同源多频耦合噪声,适配**电驱的精细化研发测试。同时,国内设备企业持续技术攻关,针对电机高频啸叫特性优化设备频段覆盖范围,推出专属电驱NVH测试模块,逐步缩小与进口设备的精度差距,推动检测硬件整体国产化升级。聚焦车身内饰 NVH 异响检测,处理振动摩擦带来的车内恼人异音干扰问题。
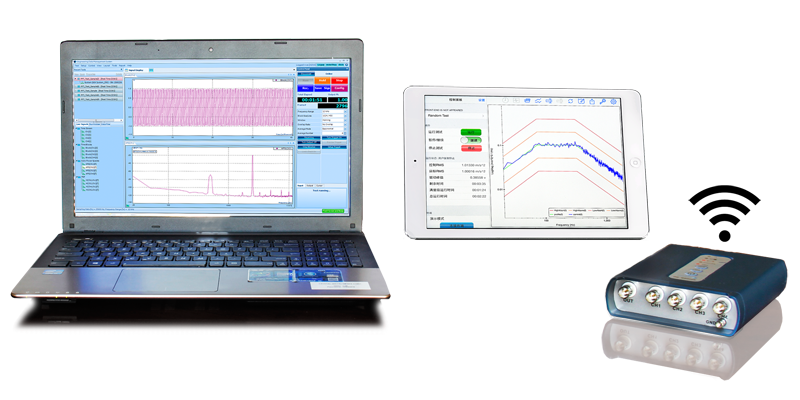
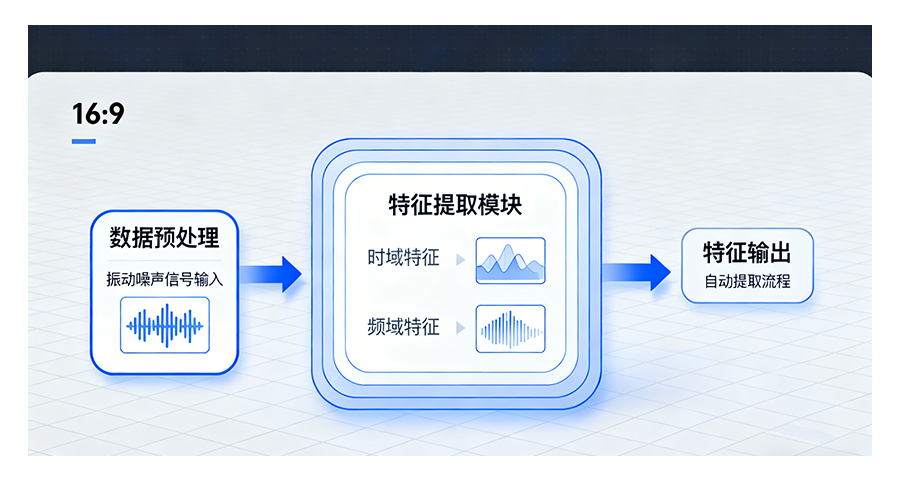
异响检测是对运行机械异常发声进行特征提取与模式识别的质量控制技术。它利用传感器在变转速扫频过程中采集声振数据,通过阶次跟踪和时频域特征,分离出齿轮啮合、轴承冲击及流体脉动等不同源特征。该技术可以用于成品检验,更在耐久试验中监测性能退化趋势。例如,在电动压缩机开发中,异响检测可区分制冷剂流动噪声与机械碰摩声,为故障定位提供精确指引。同时,检测数据可反馈至工艺环节,推动制造精度持续改进,有效降低客户投诉率。盈蓓德蓓塔星早期损伤监测仪提高了实验室异响检测的自动化程度,减少了人为误差。湖北EOL异音异响检测系统作用
落实早期 NVH 异响检测,在研发阶段消除异响缺陷,大幅降低后期项目改造成本。四川数据驱动异响检测系统工具
零部件冲压、注塑、装配过程中不可避免存在制造散差,微小的尺寸波动就可能引发偶发异响,批量产品 NVH 一致性管控难度较高。盈蓓德异响检测可以完成全批次产品振动数据采集,统计分析制造偏差带来的异响信号变化规律,找到触发噪音问题的公差边界。质量工程师依托大批量异响检测数据优化工艺管控区间,调整装配与加工公差标准,减少量产批次中异响不良的出现概率。依靠大规模智能异响检测挖掘制造波动和噪音之间的关联关系,推动生产工艺持续改善,提升整批零部件 NVH 性能稳定性。四川数据驱动异响检测系统工具

- 重庆电机NVH分析与测试应用 2026-09-25
- 辽宁AI 声纹分析异响检测系统 2026-09-25
- 北京变速箱NVH测试与分析工具 2026-09-24
- 浙江轴承NVH分析与测试选购指南 2026-09-24
- 北京轴承NVH测试与分析工具 2026-09-24
- 安徽高精度AI振动噪声诊断用途 2026-09-24
- 河南汽车变速器NVH分析与测试作用 2026-09-23
- 山东风机AI振动噪声故障诊断特点 2026-09-23



- 01 广东AI振动噪声故障诊断技术
- 02 杭州智慧管理系统推荐
- 03 贵州DCS控制柜销售
- 04 海南裁切器品质保障
- 05 海淀船用海工电缆附件
- 06 国产日立PLC
- 07 盐城单相ups不间断电源多少钱
- 08 四川电磁阀气密性检漏设备买哪家
- 09 福建怎样海林温控器
- 10 苏州住房管理系统客服电话