准确识别异响检测系统怎么选
关键词: 准确识别异响检测系统怎么选 异响检测

 2026.09.26
文章来源:
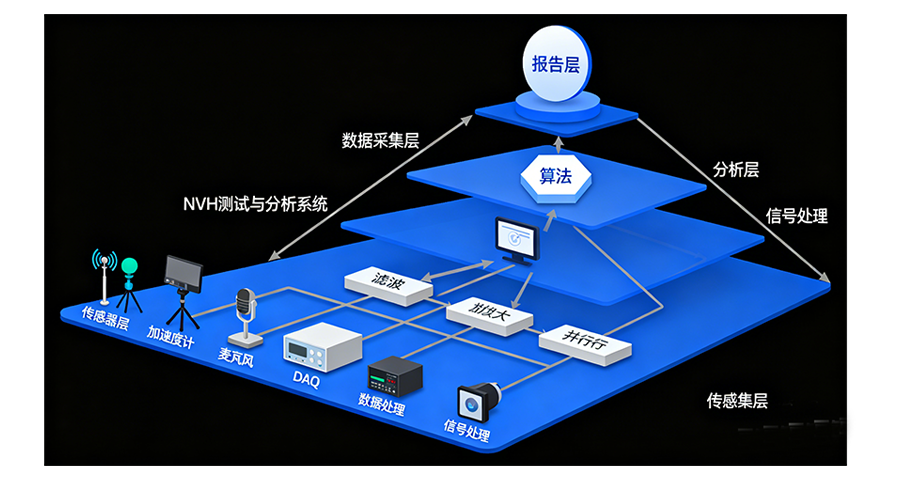
底盘悬架是车辆颠簸路异响高发区域,异响类型包含衬套老化撞击 “咯噔声”、球头干磨 “沙沙声”、减震器失效哐当撞击、稳定杆连杆摩擦、轮毂轴承低频嗡嗡声,NVH 检测通过多工况分层激励完整复现各类底盘异音,建立振动幅值、频率、声压级三重量化判定标准。实车路试检测设置标准化测试路面,搓板路模拟连续小幅颠簸,减速带模拟单次大冲击激励,蛇形转向路面复现转向时悬架侧向摩擦异响,制动颠簸路段同步检测制动卡钳、底盘连接件干涉声响;台架检测依托四立柱振动台单独施加四轮垂向、侧向复合振动,拆解底盘护板便于声学相机、电子听诊器捕捉底盘声源,在密闭消声环境隔绝轮胎、风噪干扰,精细提取底盘纯结构异响信号。各类底盘异响具备专属频谱特征,轮毂轴承磨损异响频率与车速成正比,无转速关联,频谱稳定存在宽频凸起;橡胶衬套硬化撞击异响集中在 100-300Hz 低频区间,冲击时刻振动幅值瞬间翻倍;金属球头缺油摩擦产生 1500Hz 以上高频窄带尖峰。检测过程在底盘控制臂、副车架、减震器壳体、转向节布置多通道加速度传感器,同步对比左右悬架对称点位振动数据,单侧幅值明显偏高即可判定对应部件存在装配或损耗缺陷。实车动态异响采集,捕捉行车瞬态异响信号,支撑整车 NVH 方案迭代。准确识别异响检测系统怎么选
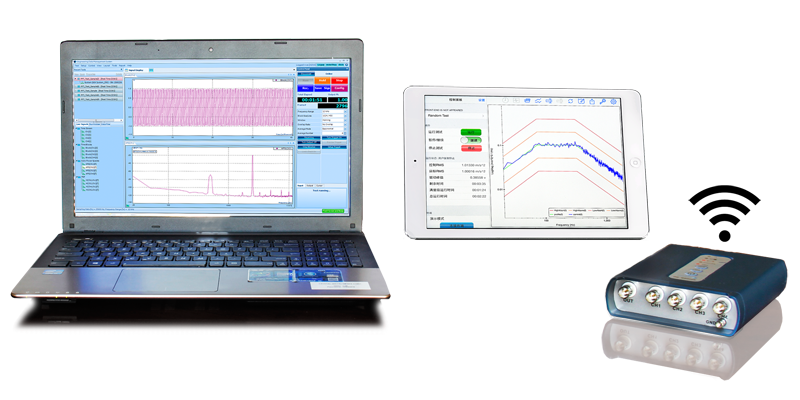
随着新能源汽车***普及,电驱系统电机异响已成为整车NVH管控的**痛点,国内电机异响检测行业进入精细化、专项化发展阶段。相较于传统燃油车机械噪声,新能源驱动电机以高速高频噪声为主,涵盖电磁啸叫、机械摩擦、气流异响、减速器耦合噪声等多种类型,具有频率跨度大、瞬态变化快、隐蔽性强的特点,常规通用NVH检测手段已无法满足管控需求。目前国内整车及电驱零部件企业已***建立电机异响专项检测机制,覆盖永磁同步电机、异步电机、扁线高速电机等主流品类,针对电机怠速、匀速、急加速、减速回馈、低速蠕行等全工况开展专项测试。当前行业**检测重点集中在2000–8000Hz高频异响区间,重点排查阶次啸叫、共振异响、节拍性噪声等问题,成为新能源汽车驾乘舒适性升级的关键技术抓手,检测需求逐年大幅递增。底盘异音异响检测系统工作原理整车异响检测,客观量化异响表现,评价整车驾乘静音品质。
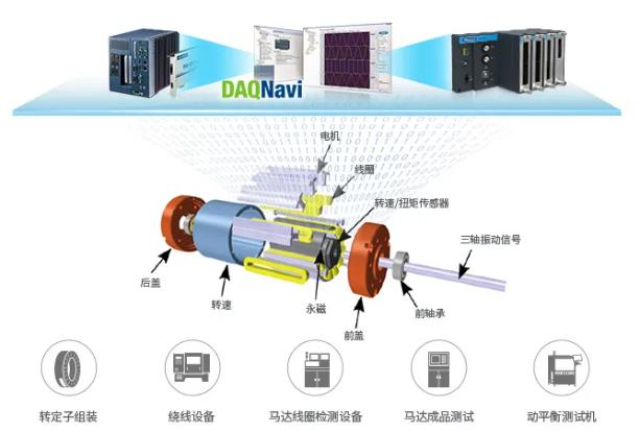
变压器运行中的异响检测是电力设备状态监测的常规项目。变压器铁芯在交流励磁下产生的磁致伸缩振动和噪声,其基频为电网频率的两倍,谐波分量丰富。当铁芯出现局部松动或绕组发生变形时,声音频谱中的谐波能量分布会发生改变,某些频段的幅值异常增大。直流偏磁现象会导致变压器声音突然变大,并伴随出现奇次谐波,检测系统可以通过分析声音谐波结构的变化,间接判断是否存在直流偏磁侵入。变压器异响检测通常采用非接触式声学传感器,安装在距变压器安全距离外的支架上,连续采集声音数据并上传至集控平台。上海盈蓓德智能科技有限公司在输变电设备声学监测方面持续投入研发,为变电站提供变压器声音在线监测系统,以数字化手段增强电力设备的状态感知能力。
国内电驱异响仿真预测试技术***普及,形成“仿真预判+实物测试+整车验证”的一体化检测优化体系,大幅降低研发成本。早期电机异响问题均依赖实物试制后检测整改,周期长、返工率高,难以提前规避结构性异响缺陷。现阶段国内车企与电驱企业普遍采用专业NVH仿真软件,建立电机电磁力仿真、转子动力学仿真、壳体声学辐射仿真模型,在设计阶段预判高频啸叫、结构共振、传递异响等潜在问题。通过仿真分析优化电机绕组方案、定子铁芯结构、壳体刚度、减震结构,从源头抑制异响产生。同时依托海量本土实测数据持续校准仿真模型,不断提升仿真与实测的匹配精度。目前仿真预判已覆盖电机全工况异响风险排查,有效减少后期实物测试的整改次数,缩短电驱产品研发迭代周期。开展 NVH 异响溯源分析,理清噪声完整传递路径,指导零部件落地整改方案。
印刷机在高速走纸和滚筒压印过程中,机械部件的同步性如果出现偏差,会产生周期性的异常声响。胶印机的橡皮滚筒与压印滚筒之间依靠齿轮传动保持精确定时,齿轮磨损导致的侧隙增大会在高速运转时产生有规律的撞击音。走纸机构的叼纸牙在交接瞬间发出的声音虽然短暂,但逐个牙排依次动作,累积起来的异常容易被识别。印刷车间本底噪声较大,多台设备并行运行,异响检测通常采用紧靠疑似声源的近场拾音方式,配合包络分析技术从强噪声中提取冲击信号。上海盈蓓德智能科技有限公司在印刷包装行业的设备监测方面进行了定向开发,将异响检测与印刷机运行参数实时关联,为印后工序的质量追溯提供设备状态层面的参考依据。产线自动化异响检测,实现零部件下线快速质控,严控出厂异响不良。江苏EOL异音异响检测系统供应商
盈蓓德艾法星NVH下线质量检测系统,量产工位异响检测,快速识别偶发间歇性异响,降低整车厂质量索赔风险。准确识别异响检测系统怎么选
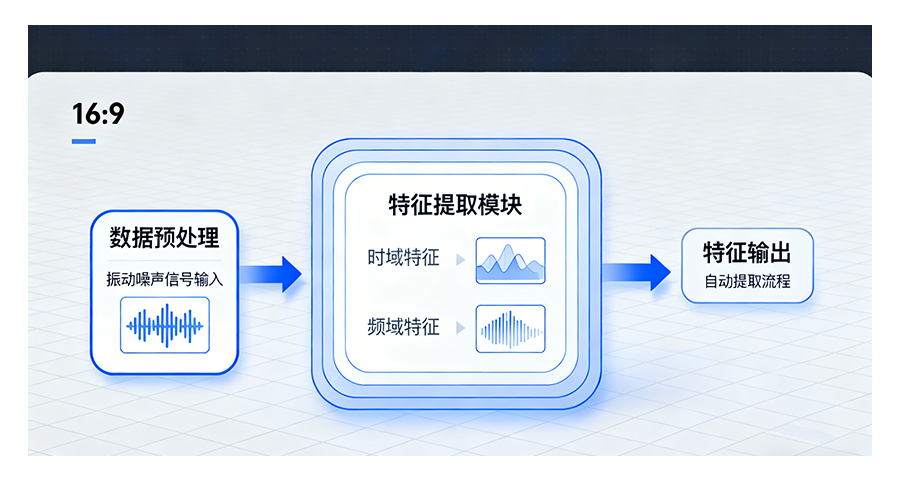
在齿轮传动和减速箱研发中,齿形加工误差或热处理变形会导致齿轮在常规啮合运动时产生非连续性碰撞,从而引发高频敲齿异响。这种异响声能极弱且与常规的阶次齿轮啸叫混合在一起。上海盈蓓德智能科技有限公司的异响检测技术可以实时捕捉传动轴的瞬态微观扭转振动。通过将时域信号投影至角度域,异响检测算法能够在一圈旋转中精确定位到是哪一个特定齿面在啮合时发生了干涉碰撞,从而逆向指导加工中心修正滚齿和剃齿工艺,消除非线性冲击。准确识别异响检测系统怎么选

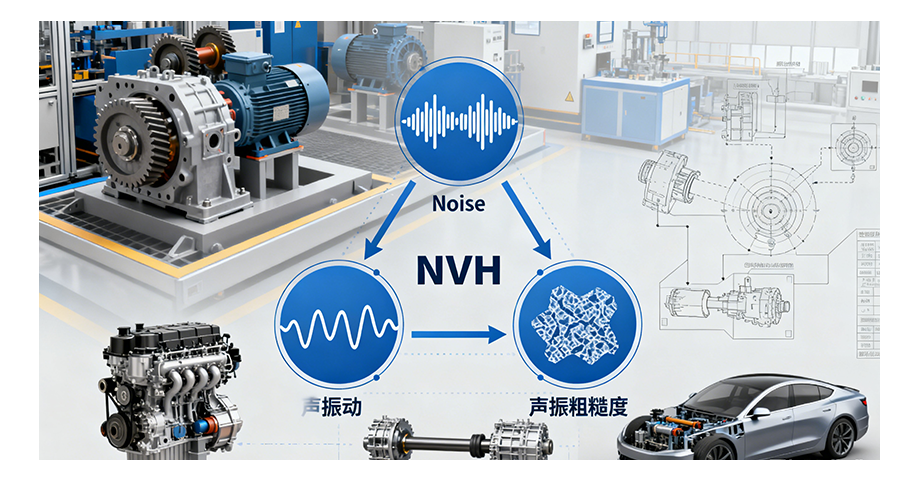
- 重庆电机NVH分析与测试应用 2026-09-25
- 辽宁AI 声纹分析异响检测系统 2026-09-25
- 北京变速箱NVH测试与分析工具 2026-09-24
- 浙江轴承NVH分析与测试选购指南 2026-09-24
- 北京轴承NVH测试与分析工具 2026-09-24
- 安徽高精度AI振动噪声诊断用途 2026-09-24
- 河南汽车变速器NVH分析与测试作用 2026-09-23
- 山东风机AI振动噪声故障诊断特点 2026-09-23



- 01 广东AI振动噪声故障诊断技术
- 02 杭州智慧管理系统推荐
- 03 贵州DCS控制柜销售
- 04 海南裁切器品质保障
- 05 海淀船用海工电缆附件
- 06 国产日立PLC
- 07 盐城单相ups不间断电源多少钱
- 08 四川电磁阀气密性检漏设备买哪家
- 09 福建怎样海林温控器
- 10 苏州住房管理系统客服电话