定制电火花机加工解决方案用户体验
关键词: 定制电火花机加工解决方案用户体验 电火花机加工解决方案

 2026.09.27
文章来源:
昆山陆家镇一家连接器模具厂,主营Type-C端子、新能源汽车高压接插件模具,模具窄缝常到0.3-0.4mm级别,清角要求R≤0.02mm。此前使用本地通用设备加工0.4mm窄缝时,一次合格率*83%,单批次返工耗时8小时以上。进口设备采购成本超百万,中小厂难以承受。引入米尔迪克AD系列镜面机后,自带窄缝清角**工艺,配合自适应防积碳控制,常规窄缝清角可稳定做到R0.02mm以内,表面粗糙度稳定在Ra≤0.1μm。系统预置了连接器行业常用的铜/石墨电极加工硬质合金、SKD11参数组,不用反复试错。0.4mm窄缝清角一次合格率达98%左右,单批次加工周期缩短约35%,顺利进入头部消费电子供应链,订单单价提升15%-20%。设备投资回报周期比进口机型大幅缩短。配合远程调试功能,苏州本地多数工艺问题不用等工程师上门,远程就能调整。米尔迪克河源智能产业园占地约31.84亩,具备铸件加工、整机装配、72小时负载检测完整产线。定制电火花机加工解决方案用户体验
电火花机加工解决方案
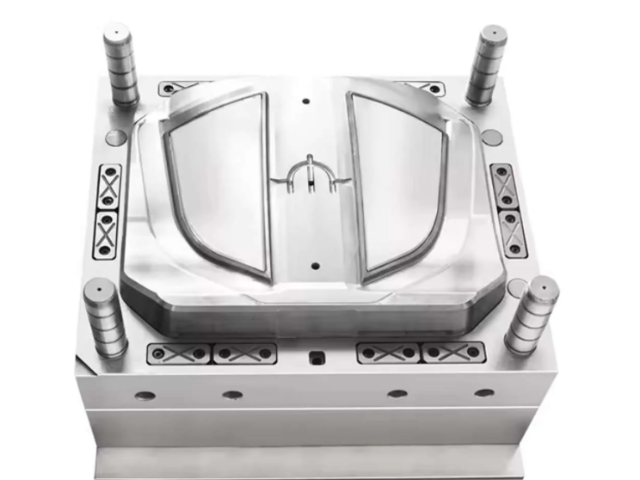
汽车车灯模具是汽车模具中要求比较高的品类之一。车灯透镜和反光碗对表面质量的要求已经达到光学级——任何微小的放电纹路都会影响光线的折射和散射,表面粗糙度需控制在Ra0.1μm以下,尺寸公差±0.05mm以内。更棘手的是,车灯模具的骨位深度常超过50mm,宽度*有1-2mm,放电加工时排屑极度困难,极易产生积碳。一套报废的车灯模具,损失往往在数万元级别。米尔迪克针对车灯模具加工提供了系统的技术方案:AR系列镜面机搭载PIKA-Pro超精镜面放电回路,表面粗糙度稳定≤Ra0.1μm,车灯反光碗放电后直接达到光学要求,无需抛光;自适应放电控制技术以每秒数千次频率实时监测放电波形,检测到积碳前兆立即自动调整——降低放电能量、增加脉停时间、提高抬刀高度和频率,全程无需人工干预。某德系车灯厂使用AR50+C轴联动加工反光槽后,良品率从82%升至98.5%,年度节省加工费用达180万元。珠海库存电火花机加工解决方案加工工艺无限次支持,技术团队随时为您解答疑难。
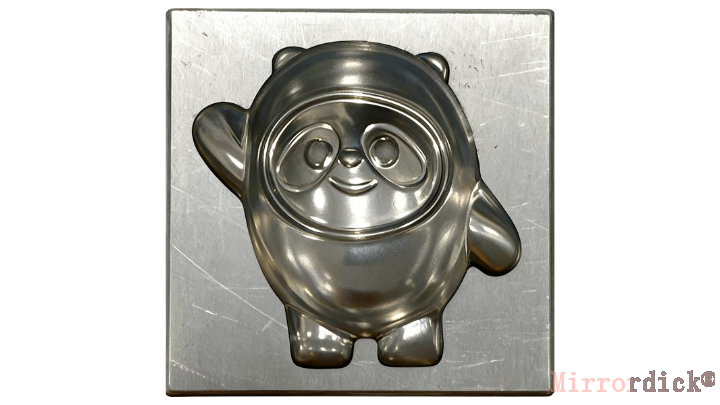
模具深腔加工时,排屑通道狭窄,电蚀产物容易堆积在放电间隙中。当堆积量超过临界值,会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。积碳一旦发生,放电条件进一步恶化,轻则表面出现麻点需要返工,重则整件报废。许多模具厂操作员对此束手无策,只能频繁停机清理,效率大打折扣。米尔迪克镜面火花机搭载的自适应放电控制技术,能够以微秒级频率实时监测放电波形。正常放电时波形规则,当检测到电压骤降或电流尖峰等积碳前兆时,系统自动降低放电能量、增加停歇时间、调整抬刀策略,待排屑恢复后再逐步回到原始参数。整个过程无需人工干预,有效将积碳发生率降低七成以上。某车灯模具厂使用该技术后,深腔骨位加工从每件返工三次变为一次合格,加工周期缩短近三分之一,操作员不再需要整夜守在机器旁边。该技术已应用于米尔迪克全系列机型,配合部分系统软件终生**升级,客户长期使用成本得到有效控制。
深腔加工(深度>50mm、宽度<2mm)积碳,是模具厂**头疼的问题之一。当加工深度超过50mm、宽度不足2mm时,排屑通道极度狭窄,电蚀产物难以排出。一旦堆积量超过临界值,就会引发异常放电,瞬间高温使加工液分解,碳元素黏附在工件表面形成积碳。传统火花机解决这个问题靠“人”调参数,但加工过程一直在变——电极在损耗、加工液在变脏、排屑条件在波动,人不可能24小时盯着。米尔迪克自适应放电控制技术让机器自己解决:系统以每秒数千次频率实时监测放电波形,检测到积碳前兆时自动调整,全程无需人工干预。深圳宝安某医疗模具厂的骨科植入物模具加工中,型腔深度42mm、**窄骨位*0.8mm,报废率从15%降至1.2%。浙江某车灯模具厂深腔骨位55mm、宽1.2mm,加工时间从22小时降到16小时,报废率从8%降到2%。您还在为招不到高级火花机师傅而发愁吗?米尔迪克免编程系统让新人一周上岗。
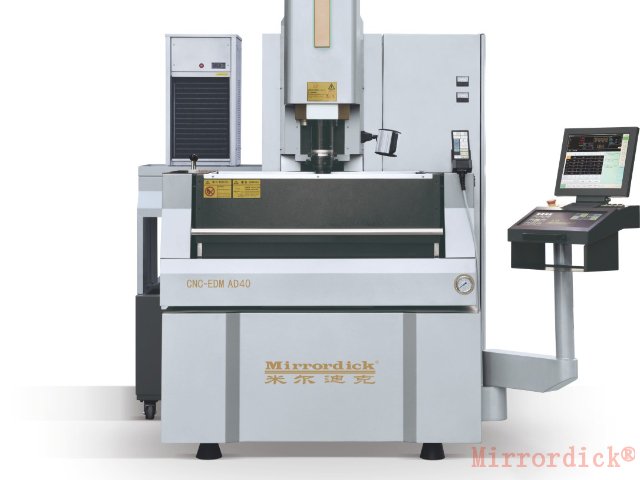
粉末冶金模具通常采用钨钢或硬质合金制造,利用放电加工成形复杂的型腔和异形孔。这类材料硬度高、脆性大,机械加工极易产生崩裂。电火花加工虽然不受硬度影响,但粉末冶金模具往往有尖角、窄槽等微细特征,放电过程中电极损耗对精度影响***。更棘手的是,粉末冶金材料中含有大量碳化物颗粒,放电时碳析出严重,容易导致加工液污染和电极粘结。米尔迪克针对粉末冶金模具开发了复合加工策略:粗加工阶段采用石墨电极,利用其加工速度快、成本低的优势快速去除余量;精加工阶段切换至铜钨电极,利用其低损耗特性保证尖角和窄槽的尺寸精度。自适应放电控制系统会根据加工阶段自动切换参数集,并在检测到加工液污染时提示更换过滤纸芯。某硬质合金模具厂加工一套冷镦模,型腔中有宽度0.3毫米、深度1.5毫米的窄槽,使用米尔迪克AR50配合铜钨电极和**参数,成功加工出合格模具,电极*损耗0.1毫米,而传统方法损耗超过0.3毫米。米尔迪克提供工艺无限次**支持,客户可以咨询技术团队关于电极材料选择、参数设置等问题。米尔迪克火花机配备15英寸液晶触摸屏,支持U盘和网络传输程序。米尔迪克数控电火花机加工解决方案答疑解惑
汽车保险杠模具双牛头同步加工,160小时压缩至85小时,客户竖起了大拇指。定制电火花机加工解决方案用户体验
中山南头、黄圃是家电产业集中区,TCL、长虹等品牌的配套模具厂很多,空调面板、冰箱内饰件等高光模具需求大。本地多数中小厂还在用普通火花机,加工完要人工抛光很久,交期慢、良率不稳;想升级镜面加工,旗舰款机型价格高,入门款效果又不够,门槛不低。米尔迪克A/AD/AR三个系列的镜面机,出厂标配就能稳定做到Ra0.1μm,不用额外加钱选**模块,家电高光面板模具加工的抛光工序可以大幅缩减甚至直接省略。针对ABS、PC透明件模具,专门优化了纹路均匀度,注塑出来的成品反光更一致,不容易出现明暗纹;依托深中通道,深圳工程师到中山各镇街上门的时效和本地品牌差不多。南头镇一家做小家电面板的模具厂,之前普通设备加工完,每套模具要2个抛光师傅做七八个小时,还容易抛坏棱边;换了2台A40之后,大部分型腔放电完直接达到镜面要求,抛光工作量减少了70%-80%,单套模具交付周期从5天缩到2-3天,月交付量能提40%左右。定制电火花机加工解决方案用户体验
深圳市米尔迪克精密机械科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同深圳市米尔迪克精密机械科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!



- 深圳电火花机加工解决方案批发厂家 2026-09-26
- 智能电火花机加工解决方案价格 2026-09-26
- 河南米尔迪克镜面火花机直销 2026-09-26
- 湖北双头火花机标准 2026-09-26
- 苏州数控镜面火花机厂家批发价 2026-09-26
- 双头火花机工厂直销 2026-09-26
- 天津双头火花机案例 2026-09-25
- 国内电火花机加工解决方案价格查询 2026-09-25



- 01 熔融纺丝喷丝板厂家
- 02 北京兼容柔性振动盘参考价
- 03 扬州合金冷冲模具
- 04 湖北水环式压缩机多少钱
- 05 安徽不锈钢电磁阀厂价
- 06 湖南智能自动化生产线管理系统
- 07 金山区口碑好自动铝箔包装机销售厂家
- 08 浙江永康杯壶自动化生产线直口焊设备
- 09 浙江一次性竹粉餐具生产设备供应商家
- 10 购买移动空调服务价格