管道安装定制
关键词: 管道安装定制 管道安装

 2026.09.29
文章来源:
翮硕的压力管道安装相关标准涵盖国家标准、行业标准等多个层面,对管道安装的各个环节进行了规范,以下是一些主要标准:行业标准:SH3405-2012《石油化工企业钢管尺寸系列》:属于石化行业标准,规定了奥氏体不锈钢无缝钢管、碳素钢和合金钢无缝钢管等的尺寸系列和壁厚分级等内容。HG20553-2011《化工配管用无缝及焊接钢管尺寸选用系列》:化工行业标准,包含A系列(大外径系列)和B系列(小外径系列),为化工配管选择钢管尺寸提供了指导。JB/T74-2015《管路法兰技术条件》:机械行业标准,规定了管路法兰的技术条件,包括压力-温度等级、材料、连接尺寸等内容。地方标准:DB34/T2285-2015《动力管道安装监督检验规程》:规定了动力管道安装监督检验的一般规定、监检方法与内容,适用于动力管道的安装监督检验。DB34/T1488-2020《氨制冷系统压力管道安装监督检验规程》:适用于以氨作为制冷介质,比较高工作压力大于等于,公称直径大于等于50mm的压力管道安装工程的监督检验。 坡口:采用V 型坡口(角度 30°~35°,钝边 0.5~1mm),坡口表面光滑,无氧化层;加工后用 焊接工艺(关键点!管道安装定制
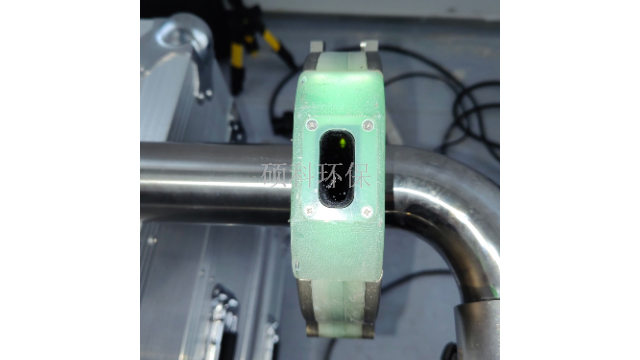
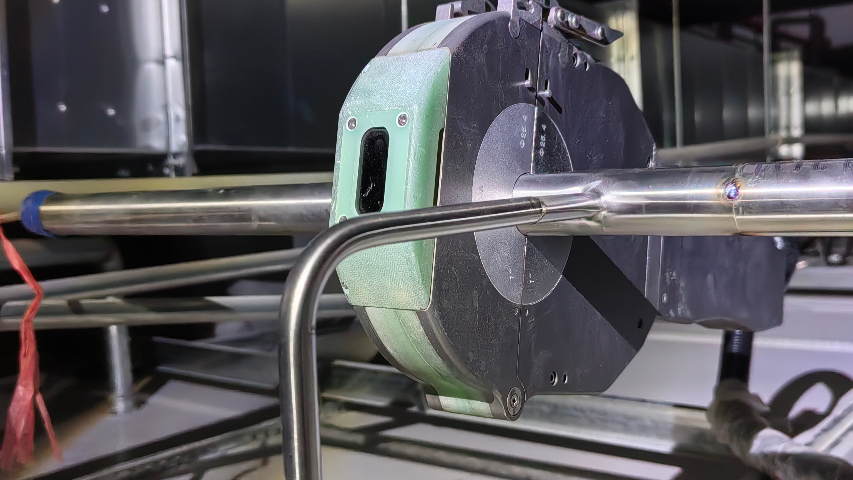
翮硕316不锈钢管道用于医用注射水设备时,焊接处理需严格遵循洁净标准和工艺要求,确保焊缝质量与管道内壁洁净度,避免污染注射水。具体注意事项如下:焊前准备管道切割采用**不锈钢切管机,切口平整无毛刺,坡口加工精度控制在±,去除表面氧化层及油污,用无水乙醇擦拭清洁。焊丝选用同材质316L不锈钢,直径匹配管道壁厚(通常),提前用**清洗去除油脂。焊接方式必须采用全自动钨极氩弧焊(TIG焊),避免手工焊接的不稳定性。焊枪需配备高频引弧装置,减少起弧时的氧化。保护措施焊接全程通,管道内部需提前充氩排氧(氧气含量≤50ppm),防止内壁氧化。焊枪氩气流量根据管径调整(通常8-15L/min),背部保护氩气流量为正面的1/2-2/3,确保焊缝两侧无发黑、氧化现象。 EDI超管道安装供应硕科管道安装严格遵循 GMP、ASME BPE 国际标准,从材质选型到焊接工艺全流程满足制、行业洁净流体输送要求的!
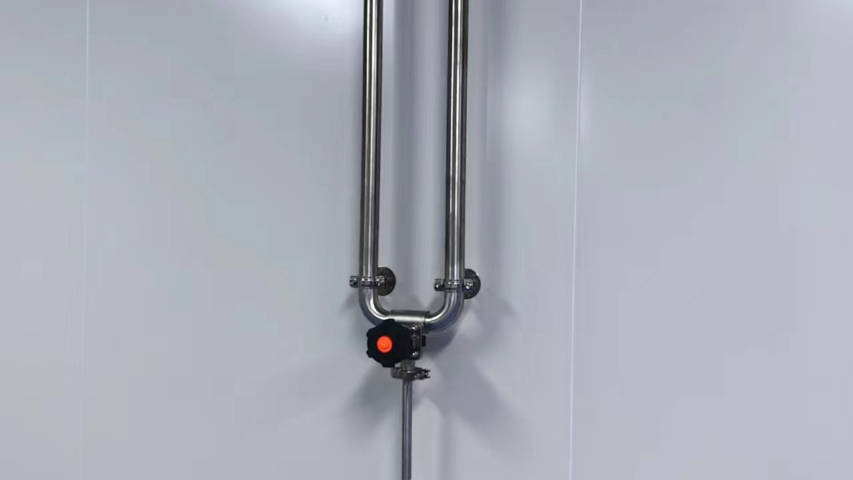
注射水管道安装的密封处理技术要点一、焊接密封:防泄漏手段全自动焊接工艺采用轨道式氩弧焊(TIG),电流100-150A(根据管径DN25-DN100调整),氩气纯度≥,背面充氩流量10-15L/min,确保内壁熔透无气孔。焊口错边量≤,同轴度偏差≤°,避免应力集中导致微裂纹;焊接后需在线电解抛光(电压8-12V,时间5-8min),粗糙度Ra≤μm,消除缝隙腐蚀风险。焊接接头形式优先采用“V型坡口+内缩焊”(坡口角度30°,钝边),避免传统承插焊的死角;法兰连接时需用RTJ(环连接面)或透镜垫,禁止使用平焊法兰(易积料)。翮硕水处理设备焊接管道方面是***的,值得去选择。
硕科不锈钢管道安装优势。①选择高质量的管道材料:硕科采用的不锈钢管道采用高质量钢卷原材料,成品均符合标准,确保产品具有的耐用性、密封性和流体传输性能。此外,在材料的储存和运输上,集才严格遵守操作规范,防止可能的损坏或污染。②使用的安装设备:硕科引进德国制管技术和智能自动化设备,如精确的切割机、磨光机和焊接设备。这些设备可以确保管道加工的精确性和一致性,从而提高安装质量。③制定严格的安装工艺流程:硕科建立并实施严格的安装工艺流程,确保每一个步骤都符合标准。包括从开始的管道切割、磨光,到后续的管道组对、焊接,再到后面的压力测试。④与多家企业建立长期合作关系:硕科作为一家可靠的管道供应商,合作过的生意伙伴达上千家,并和多家企业建立了长期的合作关系,通过长期的合作,硕科积累了更多的经验和信任。密封件(PTFE 材质密封圈):约 10-30 元 / 个; 焊接耗材(氩气、专门焊丝):氩气约 30-50 元 / 瓶,专门不/ 公斤。
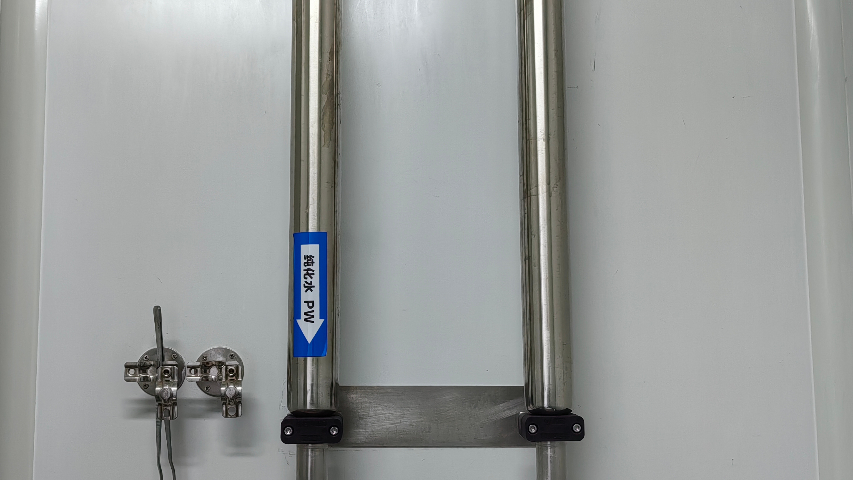
翮硕注射水管道(通常为 316L 不锈钢材质)的焊接工艺有极其严格的要求。一、焊接工艺参数控制电流与电压:根据管道壁厚调整(如壁厚 1-3mm 时,电流通常为 80-150A),避免电流过大导致烧穿或内壁氧化,过小导致未焊透。焊接速度:匀速焊接,确保熔池稳定,避免焊缝成型不良。氩气流量:喷嘴氩气流量:8-15L/min(保护焊缝外部);管内充氩流量:根据管径调整(如 DN25 管道约 5-10L/min),确保管内氧气含量≤50ppm。钨极:使用铈钨极(如 WCe20),直径与管道壁厚匹配,前列需打磨成锥形(角度 30°-60°),避免产生夹钨缺陷。二、焊接前预处理要求管道清洁:管道、管件焊接端需经 脱脂处理(用不锈钢**清洗剂或无水乙醇擦拭),去除油污、氧化皮。坡口加工:采用机械加工(如车床)制作坡口(通常为 V 型,角度 60°±5°,钝边 0.5-1mm),确保坡口光滑无毛刺。装配要求:管道对口需同心,错边量≤0.1 倍壁厚(且≤1mm),避免强制组对产生应力。间隙控制:坡口间隙 0.5-1.5mm,确保焊透且避免烧穿。管道坡度、标高、坐标准确,不强行组对。 法兰平行、同轴,螺栓受力均匀。 阀门流向正确,安装方向符质要求。管道安装定制
管道穿墙、穿楼板处应加套管并做好密封。管道安装定制
翮硕特种气体管道下料、预制需严格遵循洁净、精细、防污染原则,符合以下规定:下料前需确认管材材质(如316L不锈钢),表面无划痕、锈蚀,内壁经电解抛光(Ra≤μm),并附带材质证明文件。切割采用全自动行星式切管机,切口与管道轴线垂直度误差≤,严禁使用砂轮切割等易产生污染的方式。坡口加工采用**刀具,角度控制在37°±1°,钝边厚度为管壁厚度的1/3~1/2,确保焊接时熔合良好。预制前需用无水乙醇或异丙醇清洁管端内外壁,去除油污、杂质,清洁后立即用洁净caps密封,避免二次污染。弯管预制时,弯曲半径不小于管道外径的5倍,采用冷弯工艺,避免加热导致的材质劣化,弯后内壁无褶皱、凹陷。预制管段长度需精细测量,误差控制在±5mm内,避免现场拼接时产生过度应力。所有预制件(包括管件、阀门)需在ISO7级及以上洁净区操作,操作人员佩戴无绒洁净手套,工具经超声清洗并干燥。预制完成的管段需标注编号、材质、规格及流向,存放在洁净密封袋中,环境温度保持在15~30℃,相对湿度≤60%。这些规定确保特种气体管道在预制阶段就具备防泄漏、抗污染能力,为后续焊接与系统安全运行奠定基础。 管道安装定制

- 无为餐饮行业纯水设备 2026-09-27
- 无锡碳酸锂超纯水设备 2026-09-27
- 常熟管道安装 2026-09-27
- 药品管道安装市场报价 2026-09-27
- 昆山超纯水设备维护 2026-09-26
- 进口纯蒸汽发生器生产 2026-09-26
- 化工纯蒸汽发生器公司 2026-09-26
- 扬州纯水设备市场报价 2026-09-26



- 01 江苏常规高炉煤气空气双预热生产商
- 02 徐州制药管道安装
- 03 安徽高分子干粉给料系统
- 04 烟台环保设备管理
- 05 汕尾市活性碳VOC 处理
- 06 淮北小型纯水设备
- 07 重庆活性炭石英砂过滤器
- 08 中国台湾电池级流动床吸附厂商有哪些
- 09 常州冶金废气处理施工
- 10 保定风淋室批发