昆山一级反渗透设备系统
关键词: 昆山一级反渗透设备系统 反渗透设备

 2026.09.29
文章来源:
调味品和罐头食品的生产,对水质和原料纯度的要求同样严格,反渗透设备通过精细分离,既保障产品安全,又守护传统风味。在酱油、醋等调味品生产中,水是重要的原料之一,水中的杂质会影响发酵过程,导致菌群失衡,甚至产生有害物质。反渗透制备的纯净水,水质稳定,无杂质干扰,能为发酵菌提供适宜的生长环境,确保发酵过程稳定可控,较终产出的酱油色泽红亮、醋味醇厚,风味更**。同时,在酱油的浓缩环节,反渗透可替代传统蒸发工艺,常温下去除部分水分,避免高温导致酱油风味成分挥发,保留产品的天然鲜味。罐头食品生产中,原料的清洗和罐装用水至关重要。水果、蔬菜等原料清洗时,使用反渗透水可避免水中的微生物和杂质附着在原料表面,降低灭菌难度,减少防腐剂的使用量。罐装用水则直接关系到罐头的保质期,反渗透水经过灭菌后罐装,能减少罐内微生物滋生的风险,延长罐头保质期,同时避免水中的矿物质与食品成分反应,影响罐头的色泽和口感。例如,在水果罐头生产中,使用反渗透水浸泡水果,可保持水果的脆度和色泽,避免传统用水导致的水果软化、变色问题。RO反渗透设备可以截留水中的细菌、病毒、重金属离子,普通过滤装置无法实现这一效果。昆山一级反渗透设备系统
反渗透设备
罐头与调味品作为大众日常消费的重要食品,其生产对水质的要求同样严格,不*需要去除杂质与微生物,还需避免水质影响产品的风味与质地。食品反渗透设备在罐头与调味品生产领域的应用,为产品安全与风味稳定提供了坚实基础。在罐头食品生产中,反渗透产水用于原料清洗、汤汁调配等环节。用于原料清洗时,可彻底去除原料表面的农药残留与微生物,降低罐头原料的污染风险;用于汤汁调配时,纯净的产水可避免水中的杂质影响汤汁的口感与色泽,保障罐头产品的风味一致性,同时减少汤汁中的微生物,降低罐头胀罐、变质的风险,延长产品保质期。在调味品生产中,如酱油、醋、味精等,反渗透产水可避免水中的杂质与调味品中的有效成分发生反应,保持调味品的**风味,同时提升产品的纯度与稳定性。某调味品企业采用反渗透设备后,产品杂质含量降低30%,风味稳定性明显提升,产品合格率从95%提升至99%,市场竞争力大幅增强。河北RO反渗透设备工作原理小型商用RO反渗透设备体积小巧,可直接放置在办公室茶水间的角落使用。
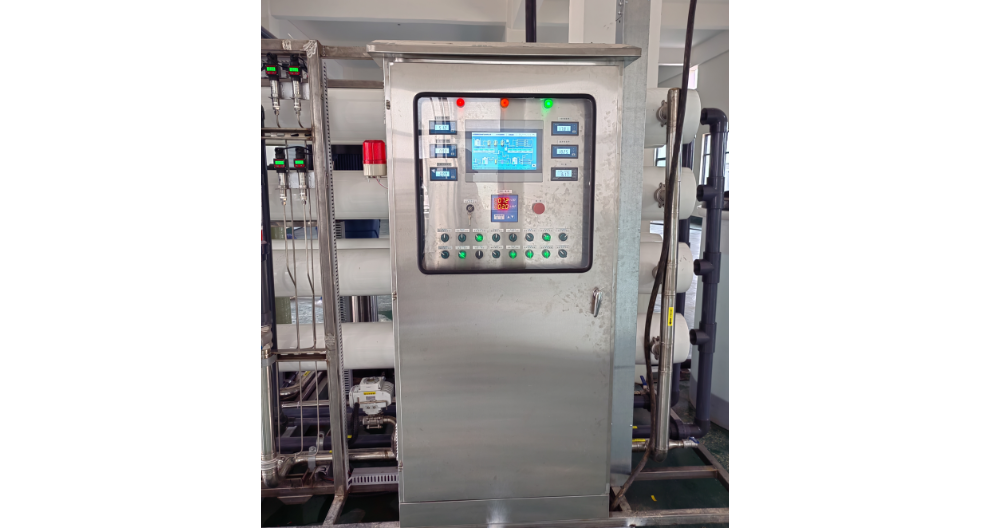
双级反渗透设备是一个高度集成的系统工程,其重心模块包括预处理系统、反渗透单元、后处理系统、清洗系统及电气控制系统。预处理系统的目标是去除原水中的悬浮物、胶体、有机物、余氯及部分硬度,防止这些杂质堵塞反渗透膜孔径或加速膜污染。典型配置包括:原水泵:提供稳定的水压和流量。加药装置:投加絮凝剂(如聚合氯化铝)和阻垢剂(如六偏磷酸钠),分别用于凝聚微小颗粒和抑制碳酸钙、硫酸钙等垢的形成。石英砂过滤器:通过多层石英砂的机械筛分作用,去除粒径大于20μm的悬浮物。活性炭过滤器:利用活性炭的吸附性能,去除余氯、有机物及部分重金属。精密过滤器(保安过滤器):采用5μm或1μm的聚丙烯滤芯,拦截粒径大于滤芯孔径的微粒,保护反渗透膜免受机械损伤。
渗透现象是自然界普遍存在的物理过程。当纯水与盐水被半透膜(如动物膀胱膜、植物细胞膜)隔开时,水分子会自发从低浓度一侧(纯水)向高浓度一侧(盐水)迁移,直至两侧液面差产生的静压力与溶液渗透压平衡。这一过程揭示了水分子通过半透膜的“选择性通透”特性,为反渗透技术的诞生奠定了理论基础。反渗透技术的重心在于“逆渗透”——通过施加高于溶液渗透压的外压,迫使水分子从高浓度一侧向低浓度一侧逆向流动,而溶解盐、胶体、微生物等杂质被半透膜截留。这一过程的关键在于反渗透膜的孔径控制:质优反渗透膜的孔径只0.0001微米(约10埃),相当于大肠杆菌的1/60000、病毒的1/3000,可拦截分子量大于100道尔顿的物质,脱盐率高达99.7%以上。反渗透设备的操作简便,维护方便,降低了使用成本。
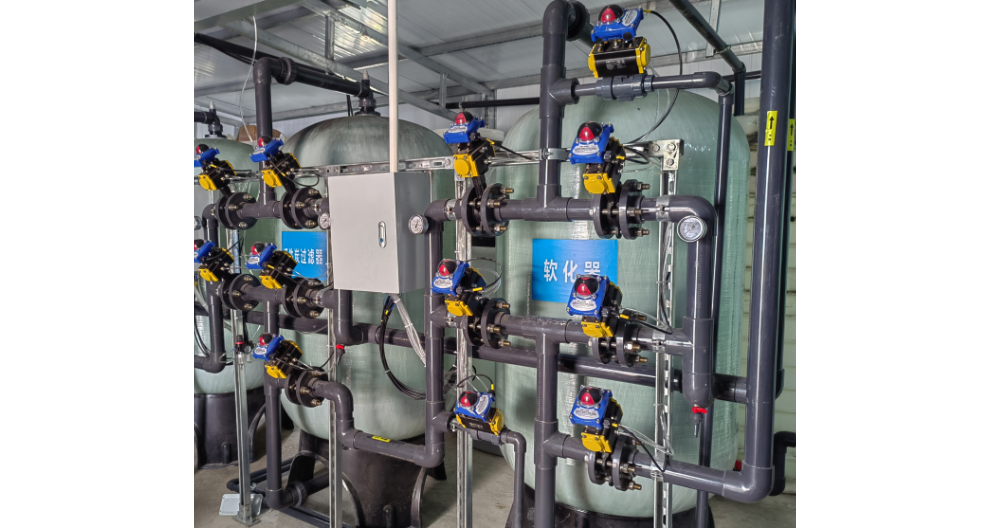
为满足食品企业对高效、便捷生产的需求,食品反渗透设备将向集成化方向发展,将预处理、反渗透分离、后处理、清洗、控制系统等集成于一体,形成紧凑、高效的一体化解决方案。集成化设备不*占地面积小,可节省车间空间,还能实现各环节的无缝衔接,减少物料转移过程中的污染风险,提高生产效率。例如,将反渗透与超滤、纳滤等膜分离技术集成,形成多级膜分离系统,可根据食品生产需求,实现不同精度的分离,满足从澄清、除菌到浓缩的全流程需求;将反渗透与杀菌、灌装等设备集成,形成完整的生产线,实现从原料处理到成品包装的一体化生产,大幅缩短生产周期,降低生产成本。此外,集成化设备还将与食品生产的其他环节深度融合,如与发酵、调配、包装等工艺联动,构建智能化生产线,实现生产过程的自动化、连续化,推动食品工业向智能制造迈进。光伏行业的单晶硅清洗工序,必须使用RO反渗透设备产出的高纯度净水。南京RO反渗透设备工作原理
制药行业依托RO反渗透设备制备纯化水、制剂用水,满足医药生产无菌净水标准。昆山一级反渗透设备系统
双级反渗透设备凭借其***的性能,广泛应用于电子、医药、食品、化工、电力、环保等多个领域。在半导体制造、集成电路封装、液晶面板生产等过程中,超纯水(电阻率≥18MΩ·cm)是不可或缺的原料。双级反渗透设备结合EDI技术,可稳定提供符合SEMIC12(电子级)标准的超纯水,避免因水质问题导致的产品良率下降。例如,某芯片制造企业采用双级反渗透设备后,产品良率提升了5%,年增收超千万元。在医药领域,注射用水、透析用水、器械清洗用水等对水质要求较高。双级反渗透设备可去除水中的热原(内***)、微生物和微量离子,满足《中国药典》和USP(美国药典)对注射用水的标准。例如,某血液透析中心采用双级反渗透设备后,透析液电导率稳定在13.5-14.5μS/cm,患者并发症发生率明显降低。昆山一级反渗透设备系统

- 餐饮反渗透设备多少钱 2026-09-29
- 昆山单级反渗透设备 2026-09-29
- 四川食品反渗透设备哪家好 2026-09-29
- 常州双极反渗透设备批发 2026-09-29
- 无锡单级反渗透设备多少钱 2026-09-29
- 昆山一级反渗透设备系统 2026-09-29
- 广东反渗透设备多少钱 2026-09-28
- 苏州反渗透设备工作原理 2026-09-28



- 01 成都铝合金降噪一体化装置批量定制厂家
- 02 轴温保护器价格
- 03 河流水处理大概价格多少
- 04 正确光伏组件清洗流程
- 05 乳山如何环保咨询供应商家
- 06 水冷冷风机多少钱
- 07 箱式恒压供水设备安装调试
- 08 四川湿电除尘器实体厂家
- 09 江苏景区负压排水装备
- 10 智能废弃物回收价格