四川食品反渗透设备哪家好
关键词: 四川食品反渗透设备哪家好 反渗透设备

 2026.09.29
文章来源:
半透膜是反渗透设备的心脏,其性能直接决定分离效率与食品品质。食品工业对半透膜的要求极为严苛,既要具备较高的选择透过性,精细截留杂质,又要耐受食品料液的酸碱环境、温度波动,同时还要符合食品安全标准,避免膜材料本身对食品造成污染。目前,食品反渗透设备常用的膜材料以复合膜为主,这类膜由三层结构组成:底层为聚酯无纺布,提供机械支撑;中间层为聚砜多孔支撑层,确保水流均匀分布;表层为聚酰胺活性层,这是实现分离的关键,其致密的分子结构可精细截留分子量大于100的溶质,对细菌、病毒的截留率可达99.99%以上,对重金属离子的截留率也稳定在95%以上。这种复合膜的优势,在于兼顾了强度与分离精度。食品生产中,料液常含有细微颗粒、蛋白质等成分,若膜材料机械强度不足,易被划伤或堵塞,而复合膜的多层结构既保障了抗压能力,又通过表层的精密过滤,确保只有水分子和部分小分子营养物质通过,既保留了食品的原有风味,又剔除了潜在风险。搭载零陈水技术的RO反渗透设备,杜绝首杯水杂质堆积,每一杯水质都稳定纯净。四川食品反渗透设备哪家好
反渗透设备
后处理系统是对反渗透产水的进一步优化,根据不同食品生产需求,可灵活配置杀菌、矿化、pH调节等装置。对于需要无菌水源的食品生产,如瓶装水、乳制品灌装,后处理系统会配备紫外线杀菌器或臭氧发生器,彻底杀灭产水中的残留微生物,确保水质无菌;对于需要保留矿物质的饮用水生产,会加装矿化装置,向纯净水中添加适量的钙、镁等有益矿物质,提升水的口感与营养价值;对于对pH值有特殊要求的饮料生产,则会配置pH调节装置,精细调节产水的酸碱度,满足产品配方需求,确保较终水质完全适配食品生产标准。常州一级反渗透设备工程工业级RO反渗透设备是纯水制备重心装置,为各类工业生产提供合格基础纯水。
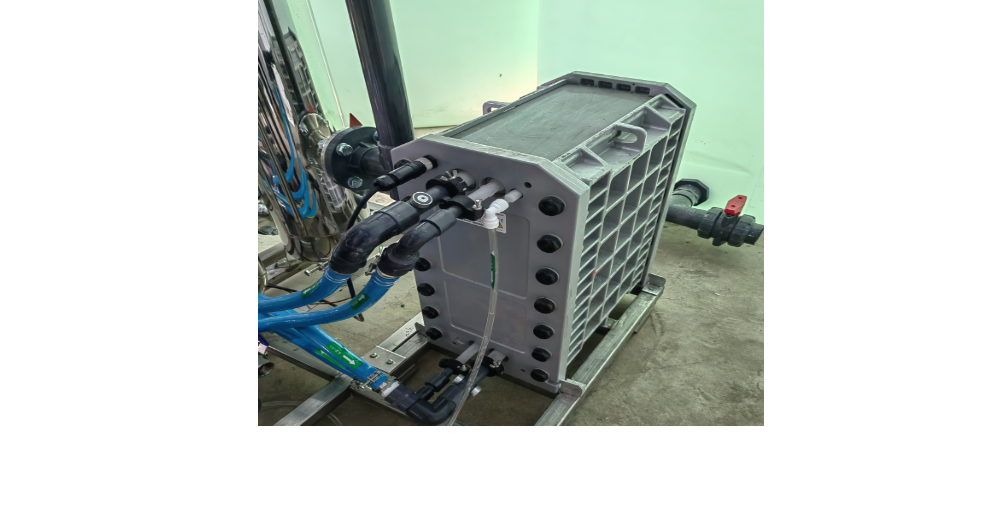
在食品工业规模化生产中,运行成本是企业**竞争力的重要组成部分。传统水处理技术如蒸馏法,不*能耗较高,还需要投入大量人力进行设备维护,且设备占地面积大,综合运行成本居高不下;离子交换法虽能去除部分盐类,但需要定期使用酸碱进行树脂再生,不*消耗大量化学药剂,还会产生大量含盐废水,增加环保处理成本。相比之下,食品反渗透设备的运行成本明显降低,其重心优势在于能耗低、维护成本低、占地面积小。从能耗来看,反渗透技术依靠压力驱动,无需加热,相比蒸馏法可节省80%以上的能源,大幅降低电力消耗;从维护成本来看,反渗透膜的使用寿命通常可达2-3年,且设备自动化程度高,无需频繁更换药剂,只需定期进行物理清洗与化学清洗,维护工作量小,人力成本低;从占地面积来看,反渗透设备采用模块化设计,结构紧凑,占地面积只为传统蒸馏设备的1/5,可有效节省生产车间空间,降低场地成本。此外,反渗透设备产水率高,原水利用率可达70%以上,远高于传统水处理技术,减少了水资源浪费,进一步降低了企业的用水成本。对于大规模食品生产企业而言,这种低运行成本的优势,能明显提升企业的经济效益,助力企业在激烈的市场竞争中占据主动。
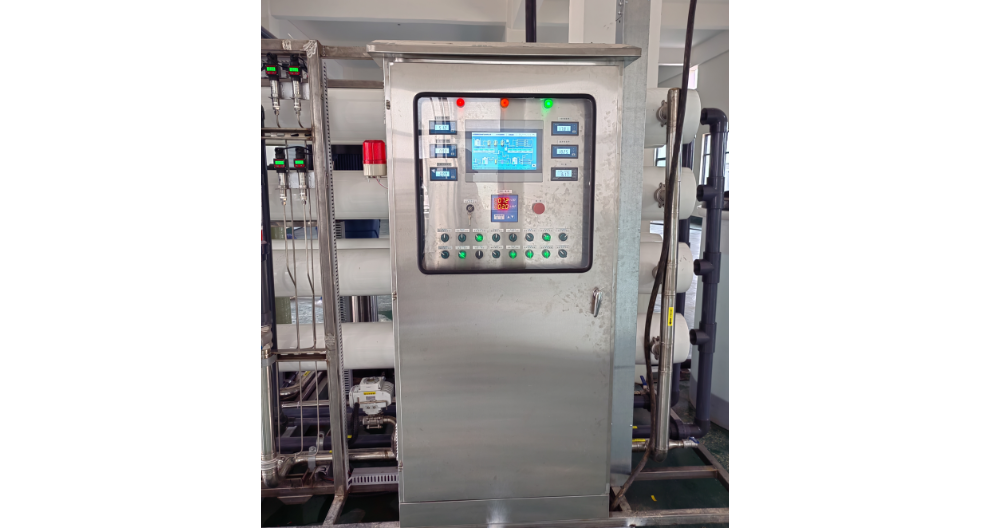
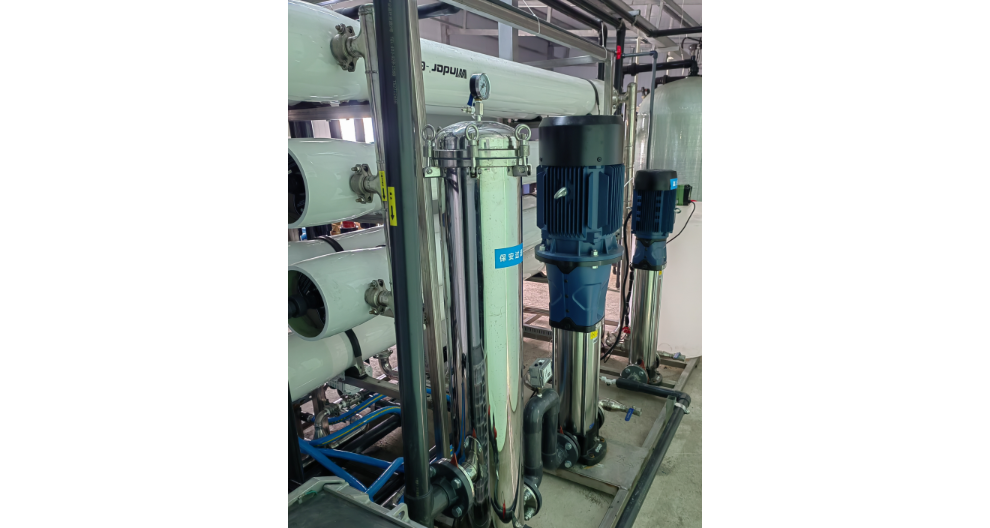
清洗系统包括清洗水箱、清洗泵、过滤器及管道,用于定期对反渗透膜进行化学清洗(如柠檬酸清洗无机垢、氢氧化钠清洗有机物),恢复膜通量,延长膜寿命。电气控制系统采用PLC(可编程逻辑控制器)或DCS(分布式控制系统),实现以下功能:自动启停:根据水箱液位自动控制设备运行。压力保护:当高压泵出口压力超过设定值时,自动停机防止膜组件损坏。数据记录:实时监测进出水流量、电导率、压力等参数,生成运行报告。远程监控:通过物联网技术实现远程故障诊断和参数调整。RO反渗透膜精度较高,可有效截留水中泥沙、铁锈、胶体等各类可见杂质。
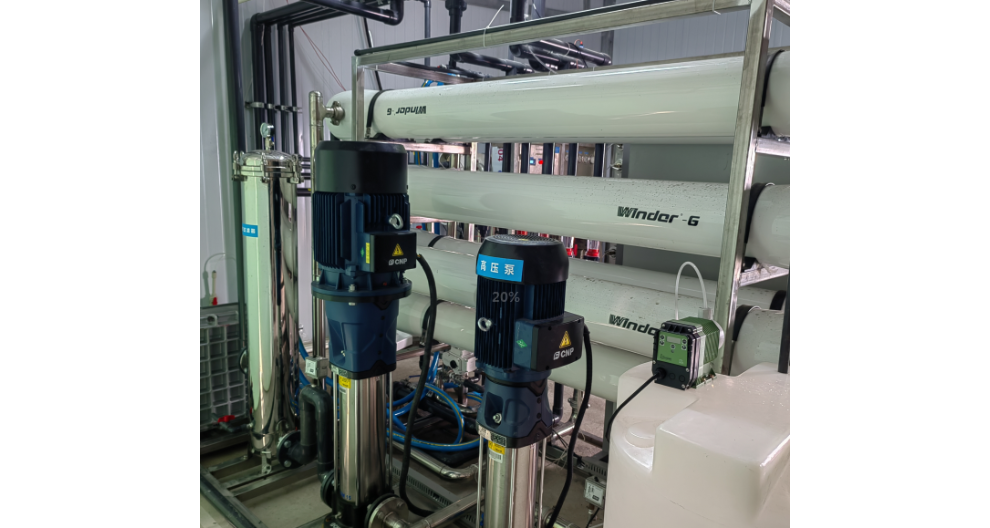
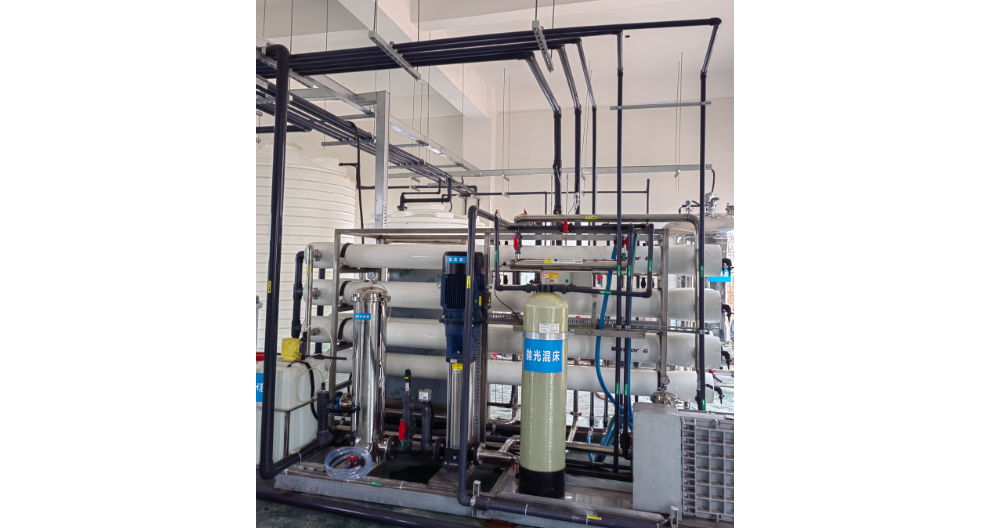
为满足食品企业对高效、便捷生产的需求,食品反渗透设备将向集成化方向发展,将预处理、反渗透分离、后处理、清洗、控制系统等集成于一体,形成紧凑、高效的一体化解决方案。集成化设备不*占地面积小,可节省车间空间,还能实现各环节的无缝衔接,减少物料转移过程中的污染风险,提高生产效率。例如,将反渗透与超滤、纳滤等膜分离技术集成,形成多级膜分离系统,可根据食品生产需求,实现不同精度的分离,满足从澄清、除菌到浓缩的全流程需求;将反渗透与杀菌、灌装等设备集成,形成完整的生产线,实现从原料处理到成品包装的一体化生产,大幅缩短生产周期,降低生产成本。此外,集成化设备还将与食品生产的其他环节深度融合,如与发酵、调配、包装等工艺联动,构建智能化生产线,实现生产过程的自动化、连续化,推动食品工业向智能制造迈进。商用RO反渗透设备产水稳定,可满足酒店、写字楼、校园多人集中直饮需求。食品反渗透设备工程
海水淡化工程中,多级串联的RO反渗透设备是实现海水资源化利用的关键设备。四川食品反渗透设备哪家好
双级反渗透设备在废水处理领域展现出巨大潜力。通过两级膜的浓缩作用,可将废水中的污染物浓度提高10-20倍,便于后续的蒸发结晶或化学沉淀处理,实现废水零排放。同时,从浓水中回收的贵重金属(如铬、镍、铜)和盐分(如氯化钠、硫酸钠)可创造明显的经济效益。例如,某电镀企业通过双级反渗透设备回收贵重金属,年增收50-100万元。双级反渗透设备采用模块化设计,安装调试周期短(通常1-2周),操作人员经简单培训即可上岗。系统配备自动清洗和故障诊断功能,可减少人工干预和停机时间。此外,反渗透膜的使用寿命长达3-5年(取决于水质和运行条件),更换成本较低。四川食品反渗透设备哪家好

- 餐饮反渗透设备多少钱 2026-09-29
- 昆山单级反渗透设备 2026-09-29
- 四川食品反渗透设备哪家好 2026-09-29
- 常州双极反渗透设备批发 2026-09-29
- 无锡单级反渗透设备多少钱 2026-09-29
- 昆山一级反渗透设备系统 2026-09-29
- 广东反渗透设备多少钱 2026-09-28
- 苏州反渗透设备工作原理 2026-09-28



- 01 成都铝合金降噪一体化装置批量定制厂家
- 02 轴温保护器价格
- 03 河流水处理大概价格多少
- 04 正确光伏组件清洗流程
- 05 乳山如何环保咨询供应商家
- 06 水冷冷风机多少钱
- 07 箱式恒压供水设备安装调试
- 08 四川湿电除尘器实体厂家
- 09 江苏景区负压排水装备
- 10 智能废弃物回收价格