壳体压铸件工艺
关键词: 壳体压铸件工艺 压铸件

 2026.10.05
文章来源:
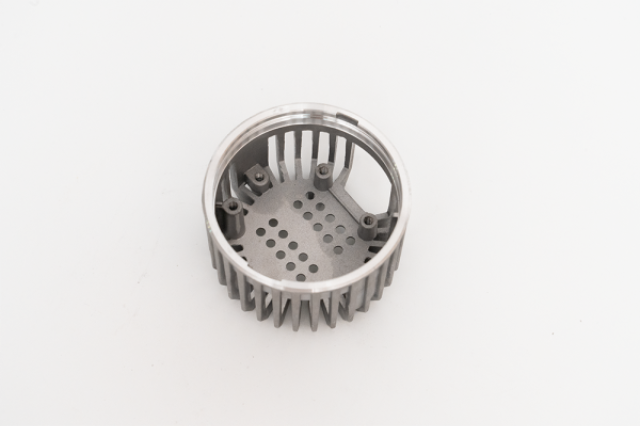
锌合金凭借其独特的加工特性,在精密压铸领域应用广且优势突出。其熔点较低,成型过程中的能耗相对较低,符合绿色制造的发展趋势;同时具备优良的流动性,易于实现复杂结构、薄壁件及精细表面纹理的一体成型,成型效率高。此外,锌合金压铸件加工后尺寸稳定性好,变形量小,能够很好地适配电镀、涂装等后续表面处理工艺,涂层附着力强,不易出现脱落、起皮等问题。在通讯设备外壳、智能通讯接收器等产品中,锌合金压铸件既能可靠保证产品的结构强度,满足使用过程中的力学需求,又能兼顾外观装饰性,实现实用性与美观性的完美结合,适配精密制造领域的多元化应用需求。公差控依ISO分级,三坐标全检结合CAE预判,严控模温校验,满足通讯汽车精密装配要求。壳体压铸件工艺
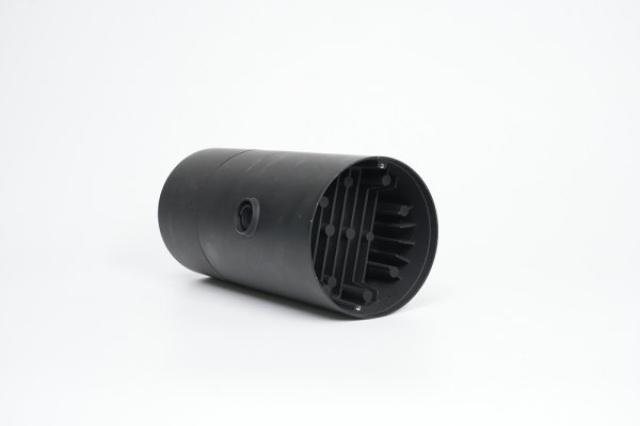
压铸件公差水平直接决定产品装配精度与整机运行可靠性,在汽车车灯、智能驾驶部件、自动化设备等精密领域要求尤为严格。模具自然磨损、高温热变形、压铸工艺参数波动是影响尺寸公差的三大主要因素,行业内通常依据 ISO 相关标准进行公差分级管控,高精度关键部件需严控模温曲线、定期校验模具尺寸、及时补偿磨损偏差。企业需通过首件全尺寸检测、在线巡检、CAE 工艺模拟分析等方式,提前预判变形趋势,持续保证批量产品尺寸一致性。江苏骏利精密制造科技配备高精度三坐标测量设备,对每批次产品进行规范尺寸检验,结合 CAE 分析提前预判变形与收缩趋势,持续稳定实现高精度公差控制,其生产的通讯、汽车类压铸件品质可靠,可满足装备的精密装配要求。上海锌合金压铸件加工重力压铸周期含模加试模,标模架预硬钢缩时,数字跟踪提效率,确保订单准时稳定交付。
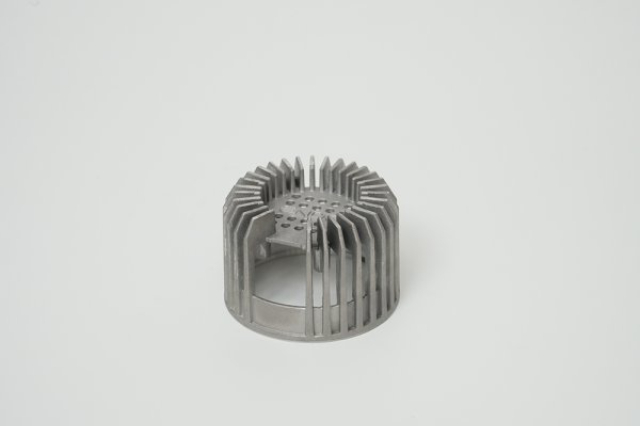
在精密制造领域,超薄压铸件工艺是压铸技术高水平的集中体现,其关键要求是将压铸件壁厚控制在极薄范围且保持均匀一致,这对模具设计、金属液流动性、温控系统等各个环节都提出了较高的技术标准,任何一个环节的细微偏差都可能影响产品品质。超薄结构的关键优势的是能够实现产品的轻量化与小型化,完美契合当下各类精密产品的发展趋势,因此在 LED 灯具、通讯设备外壳、智能穿戴设备等多个领域应用广。同时,这类超薄压铸件还需兼顾结构强度、散热性能与电磁屏蔽性能,满足不同应用场景的功能性需求。在生产过程中,需采用脱模技术和稳定的温控系统,把控每一个工艺细节,有效避免超薄件出现变形、填充不足等常见缺陷,确保产品既符合超薄标准,又能满足使用过程中的各项性能要求,为各领域精密产品提供可靠的零部件支撑。
低压压铸技术成型过程平稳,充型温和不易卷气,适合结构复杂、壁厚差异较大、气密性要求高的零部件,在汽车、照明、液压等领域优势突出。相比高压压铸,它能更好地保证产品致密度与内部质量,适用于发动机部件、液压阀体、气密壳体等关键零件,在灯具外壳上可实现薄壁轻量化设计,同时材料利用率更高,综合成本更优。生产过程中需控制模具温度曲线与冷却节奏,以保证成型质量、尺寸精度与材料力学性能稳定。江苏骏利精密制造科技有限公司将成熟的低压压铸技术应用于汽车配件、LED 灯具等产品制造,技术团队可根据产品结构与性能特性灵活调整工艺参数。通过数字化系统全程监控温度、压力、时间等关键指标,确保产品性能稳定达标,能够满足不同行业对低压压铸件的个性化、高精度需求。铝合金选型综合考量多因素,依用途匹配牌号,结合后工艺避干扰,助力产品性能升级优化。
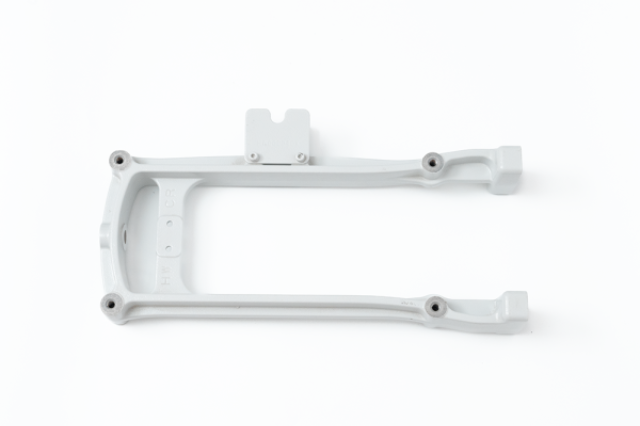
铝合金压铸件的选型需结合强度、导热性、耐腐蚀性及成本等因素综合考量,不同牌号铝合金适配不同应用场景,实现性能与成本的平衡。ADC12 系列流动性优良,适合薄壁复杂件;A380 兼顾强度与导热,适配电子散热器;高硅铝合金耐磨性突出,适用于运动部件。随着汽车轻量化趋势推进,铝合金压铸件常替代钢制部件,新能源车电池托盘需兼顾轻质与防火,通讯基站散热壳体需平衡导热与电磁屏蔽。选型时还需结合后续工艺,避免合金成分影响阳极氧化、焊接等工序效果。江苏骏利精密制造科技依托丰富案例和材料检测能力,为客户提供合金选配方案,助力电动工具、医疗器械等领域实现产品性能升级压铸件生产周期主要由模具设计、试样调试、批量生产三个关键环节构成,其中模具开发是影响周期的关键,采用标准化模架、预置冷却系统,可大幅缩短设计时间;借助 CAE 软件模拟金属填充过程,能减少试模次数,避免反复修改耗时。批量生产阶段,高速压铸机、自动化取件系统可提升生产节拍,多腔模具设计能成倍提高产量,合理优化生产流程可进一步压缩周期。生产周期的优化直接关系客户新品上市节奏,尤其在消费电子、汽车零部件领域,快速交付能力是企业关键竞争力之一。铜合金性能取决于配比温控,真空技减气孔杂质,严检导电率尺寸,为医疗设备提供可靠件。山东异形压铸件标准规格
高精度压铸依托自动化产线与标准流程,严控关键参数,确保批量产品尺寸一致。壳体压铸件工艺
重力压铸工艺适合生产厚壁、高气密性要求的零部件,如汽车动力配件、灯具壳体、承重结构件等,但传统生产模式周期相对较长。想要有效缩短交付周期,可从优化模具材质、采用多腔模结构、引入自动浇注系统、强化模具预热与快速换模机制等方面入手,提升冷却效率与单次产出量,减少人工干预与工序等待时间。同时,规范的现场管理、合理的车间布局与高效的流程衔接,能够进一步提升整体运转效率,实现快速响应与稳定交付。江苏骏利精密制造科技通过标准化、规范化生产管理,持续优化各工序衔接效率,配备齐全的压铸与模具配套设备,具备快速响应与高效交付能力,可灵活满足小批量定制开发及大批量规模化订单的交期需求。壳体压铸件工艺
江苏骏利精密制造科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的照明工业中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏骏利精密制造科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 安徽高压压铸件批量生产 2026-10-05
- 湖南汽车压铸件表面处理 2026-10-05
- 湖南电子压铸件一站式服务 2026-10-05
- 山西配件压铸件 2026-10-05
- 山东重力压铸件工艺 2026-09-30
- 浙江壳体压铸件表面处理 2026-09-30
- 北京壳体压铸件质量 2026-09-30
- 上海一站式压铸件性能 2026-09-30



- 01 景观射灯
- 02 文化灯柱
- 03 卧室LED植物灯
- 04 地埋灯工程公司
- 05 上海地铁站无主灯设计生产商
- 06 陕西双管防爆灯批发
- 07 云南口碑好照明工程哪家好
- 08 益阳防爆智能应急照明
- 09 湖南嵌入式洁净灯优缺点
- 10 北京模具批发