北京通讯压铸件密度均匀
关键词: 北京通讯压铸件密度均匀 压铸件

 2026.10.07
文章来源:
壳体压铸件批量生产的难点,是平衡规模化制造的效率优势与客户个性化需求的差异化,汽车灯罩、通讯设备外壳等批量生产产品,虽需实现大规模量产以控制成本、提升效率,但每个客户对产品的结构细节、装配要求都存在差异,需在保证产能的同时,满足个性化需求。模具设计阶段采用模块化思路,在保持模具基础结构稳定的前提下,设计可快速更换的局部模块,无需重新开发整套模具,即可实现不同型号、不同细节要求的产品快速切换,大幅提升订单响应效率,降低新品开发成本。同时,部署在线实时监控系统,对压铸过程中的压力、温度等关键参数进行实时监测,一旦出现参数超标立即触发自动报警,及时调整优化,避免批量质量缺陷;装配接口等关键部位通过 CNC 精加工,确保尺寸精度达标,满足后续装配需求;包装环节采用防刮擦衬垫与抗震包装设计,有效保护压铸件表面质量,避免运输过程中的损坏,实现壳体压铸件高质量、规模化、个性化生产,为汽车、通讯等领域提供稳定的零部件供应。铝合金压铸遵循严谨流程,从方案评估到熔炼成型及后处理,严格规范确保批次一致性。北京通讯压铸件密度均匀
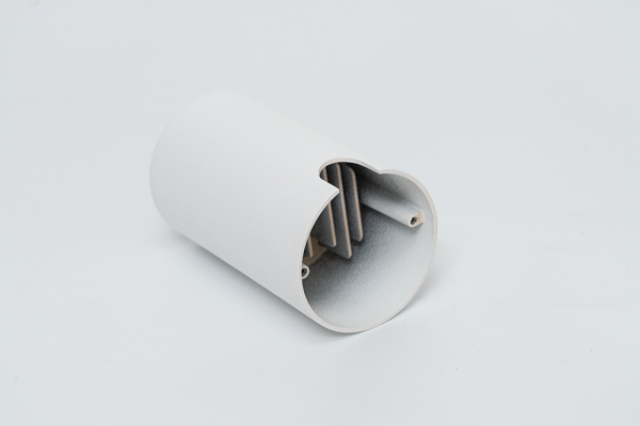
沙孔是压铸工艺中常见的质量难题,其存在会严重破坏压铸件的内部结构与表面状态,大幅降低产品的结构强度、密封性能与表面质量,不*影响产品的外观美观度,更会缩短产品使用寿命,甚至引发安全隐患,因此成为精密压铸件生产过程中不可或缺的管控要点。解决沙孔缺陷需坚持从源头管控、全流程防控的原则,在原材料环节严格筛选,杜绝杂质超标、成分不合格的原料进入生产环节;同时优化除气工艺,深度净化金属液,减少金属液中的气体含量。在压铸成型过程中,需控制模具温度与注射速度,确保金属液平稳充型,避免因充型过快或温度不均导致气泡产生、卷入型腔。此外,真空压铸技术的应用可有效抽出型腔内的空气,减少气体残留,进一步杜绝沙孔缺陷的产生。对于汽车动力部件、医疗机器人配件、电动工具零部件等对产品内部质量要求较高的场景,需采用先进的无损检测手段,对每一批次产品进行全批次排查,确保无沙孔、无内部缺陷,保障产品能够满足各行业的严苛使用要求。河北配件压铸件选择喷砂工艺依材质定制方案,严格控制压力与砂料,提升压铸件外观质感与耐用度。
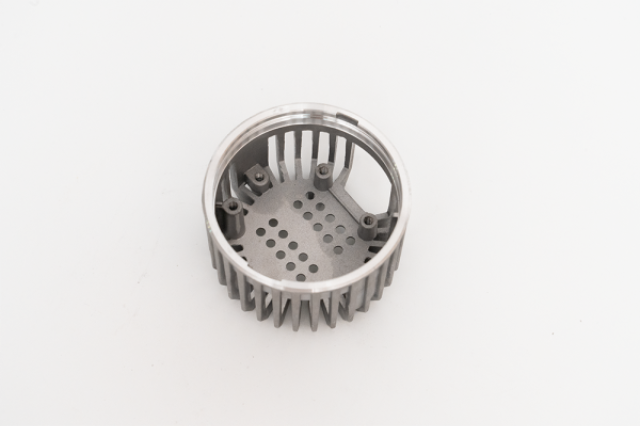
异形压铸件的关键优势的是复杂结构一次性成型,无需后续焊接、组装工序,大幅降低综合制造成本,同时减少组装误差,提升产品整体性。在灯具支架、散热器风道等空间受限场景中,异形压铸可利用材料特性,通过非标设计适配空间需求,如 LED 灯具曲面反射罩可直接压铸成型,省去二次抛光工序;自动化设备异形连接件通过内置加强筋设计,实现轻量化与强度的平衡。高性价比不*体现在初始制造成本,更在于全生命周期的低故障率和维护成本,一次性成型的整体性的有效降低后期损耗。江苏骏利精密制造科技深耕异形压铸领域,可提供从结构优化到量产的一站式服务,以合理成本满足客户定制化需求,适配多行业异形件应用场景。
抛光是压铸件表面处理的关键环节,其作业效率直接影响整个生产流程的交付周期,因此需通过标准化管控与技术优化,实现抛光周期的可控,兼顾效率与质量。在抛光前期,技术人员需结合压铸件的结构特征、表面要求,制定针对性的抛光方案,明确不同区域的表面粗糙度标准,避免盲目抛光造成的效率浪费与质量隐患。采用自动化抛光设备搭配六轴机械臂,可高效完成复杂曲面、异形结构的均匀抛光,相比人工抛光,不*大幅提升作业效率,还能保证抛光效果的一致性;对于批量生产的压铸件,采用流水线作业模式,实现抛光与前处理、后检验等工序的无缝衔接,减少工序衔接延误,提升整体生产效率。同时,需标准化抛光工艺参数,控制抛光压力、转速与时间,避免参数波动导致的表面划痕、光泽不均等问题,保障不同批次产品的抛光质量一致。针对客户紧急订单需求,可通过柔性生产模式,合理调整生产班次、优化作业流程,在严格保证抛光质量的前提下,适当压缩抛光周期,高效配合灯具、家电等行业客户的生产节奏,满足客户对交付时间的严苛要求。一站式工厂整合全流程服务,缩短供应链降沟通成本,数据无缝对接,保障质量与交付速度。
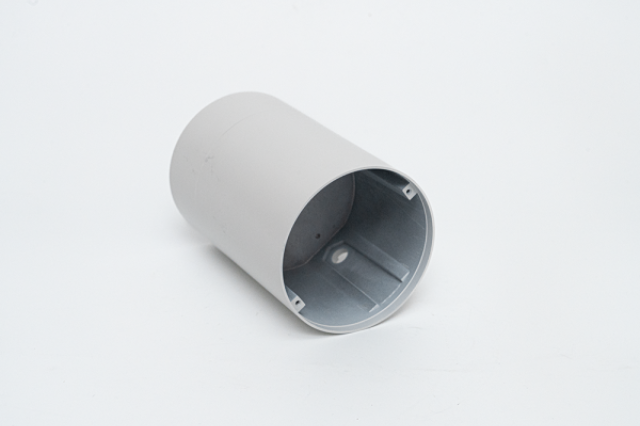
低压压铸技术成型过程平稳,充型温和不易卷气,适合结构复杂、壁厚差异较大、气密性要求高的零部件,在汽车、照明、液压等领域优势突出。相比高压压铸,它能更好地保证产品致密度与内部质量,适用于发动机部件、液压阀体、气密壳体等关键零件,在灯具外壳上可实现薄壁轻量化设计,同时材料利用率更高,综合成本更优。生产过程中需控制模具温度曲线与冷却节奏,以保证成型质量、尺寸精度与材料力学性能稳定。江苏骏利精密制造科技有限公司将成熟的低压压铸技术应用于汽车配件、LED 灯具等产品制造,技术团队可根据产品结构与性能特性灵活调整工艺参数。通过数字化系统全程监控温度、压力、时间等关键指标,确保产品性能稳定达标,能够满足不同行业对低压压铸件的个性化、高精度需求。高压压铸严控模具设计、注射参数及温控保压,杜绝缩孔变形,保障成型质量。山东锌合金压铸件无沙孔
完善密度控制方案,优化浇注参数减卷气,无损探伤检内部,确保机械压铸件力学性能稳定。北京通讯压铸件密度均匀
压铸件生产周期涵盖模具准备、压铸成型、后处理三个关键阶段,缩短周期需从各环节优化入手。模具设计阶段采用标准化模架,可大幅缩减设计时间;压铸过程中,通过智能温控系统优化冷却流程,减少冷却耗时;同时,采用并行作业、柔性生产线切换等方式,压缩各环节衔接时间,提升整体效率。汽车车灯、自动化设备配件等产品,对生产周期要求严苛,小批量订单的快速响应能力尤为关键,通过预加热模具、机器人取件等方式,可减少停机等待,加快交付速度。江苏骏利精密制造科技通过规范的现场管理与质量管理体系,优化生产动线,布局一体化生产产线,实现从压铸到表面处理的无缝衔接,可快速响应客户打样、批量生产需求,有效缩短生产周期,保障交付时效性。北京通讯压铸件密度均匀
江苏骏利精密制造科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的照明工业中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏骏利精密制造科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 安徽高压压铸件批量生产 2026-10-05
- 湖南汽车压铸件表面处理 2026-10-05
- 湖南电子压铸件一站式服务 2026-10-05
- 山西配件压铸件 2026-10-05
- 山东重力压铸件工艺 2026-09-30
- 浙江壳体压铸件表面处理 2026-09-30
- 北京壳体压铸件质量 2026-09-30
- 上海一站式压铸件性能 2026-09-30



- 01 景观射灯
- 02 文化灯柱
- 03 卧室LED植物灯
- 04 地埋灯工程公司
- 05 上海地铁站无主灯设计生产商
- 06 陕西双管防爆灯批发
- 07 云南口碑好照明工程哪家好
- 08 益阳防爆智能应急照明
- 09 湖南嵌入式洁净灯优缺点
- 10 北京模具批发