南京定梁龙门加工中心采购
关键词: 南京定梁龙门加工中心采购 龙门加工

 2026.10.06
文章来源:
大载荷的滑动面靠什么减小摩擦,静压是一条被反复采用的路径。部分龙门机型在Y向采用静压导轨,静压油从机床静压泵站经前置泵输送到滑鞍的多头泵,再分配到滑鞍的各静压腔,在导轨与运动部件之间形成一层压力油膜,使金属面彼此不直接接触,因此磨损小、爬行少。静压腔设有压力检测,用来确认静压系统处于正常工作状态,各油路也留有压力检测接口,便于维修时逐段排查。静压泵站配有高低油位报警、油液恒温冷却系统、油液过滤装置以及过滤器堵塞报警等功能,把油液的温度与清洁度一起管住。静压系统还承担龙门加工设备Y向进给传动机构的润滑。这套系统对油液清洁度比较敏感,滤芯更换与油品检查应纳入保养计划并按厂家说明的周期执行,报警信息出现后及时处理,才不会演变成导轨面的损伤。静压系统的压力检测点分布在滑鞍与各油路上,日常点检时可以按点顺序确认,出现压力异常时先判断是泵站供油问题还是局部管路堵塞,思路清楚,排查时间就能压短;油品的更换周期与滤芯规格以厂家说明为准,点检结果按周留存更有参照。国产龙门加工中心加工精度不断提升,能满足多数行业对大型工件的精密加工需求。南京定梁龙门加工中心采购
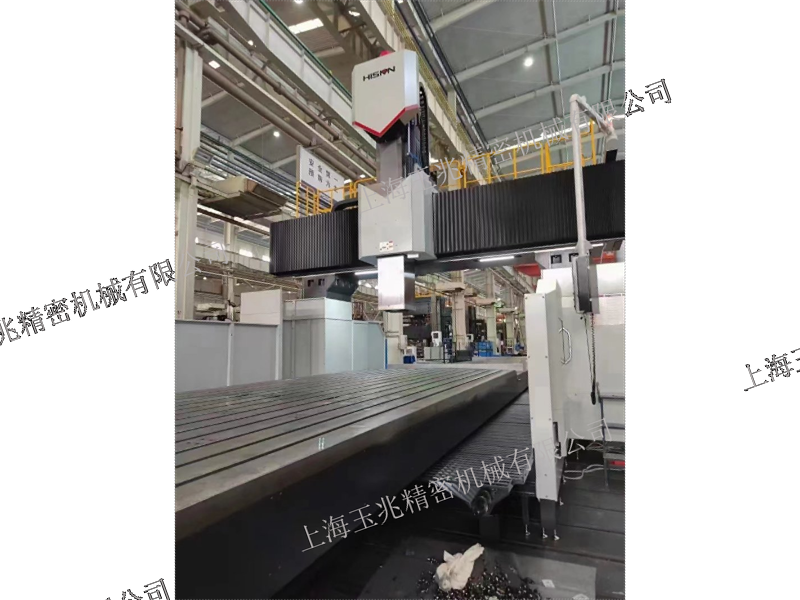
风电设备的零件有一个共性:单个尺寸大、单件重量高,加工面分布在几个方向上,批量又不像汽车零件那样密集。这类工况对设备的行程与承载提出了直接要求,也因此让风电设备龙门加工成为一个较为常见的应用方向。大型铸件的装夹需要稳固的支撑面,工作台的承重能力与台面尺寸要能容纳工件及其夹具;加工内容往往包含平面、法兰面与孔系,多面加工可以减少翻身次数,让各面之间的位置关系更容易保持一致。设备在配置上通常要考虑较长的X向行程与足够的Z向可达深度,主轴需要兼顾大余量去除与精加工的两段需求,齿轮变速配合恒温冷却的方式能够覆盖这类跨度。厂房条件同样要跟上,地基、吊装与用电容量需要在设备到货之前落实,安装场地的环境温度与粉尘浓度也应按设备安装要求控制。把典型工件的图纸与重量区间整理出来再谈龙门加工的配置,沟通效率会明显提高。设备安装场地的环境温度通常建议控制在17℃至25℃之间,湿度与粉尘浓度同样需要按设备安装要求落实,这些条件对长周期连续加工的尺寸稳定性有直接影响。南京海天精工龙门加工中心切削工艺定制化龙门加工中心能贴合企业特定加工需求,减少工序衔接问题,助力提升整体生产效率。
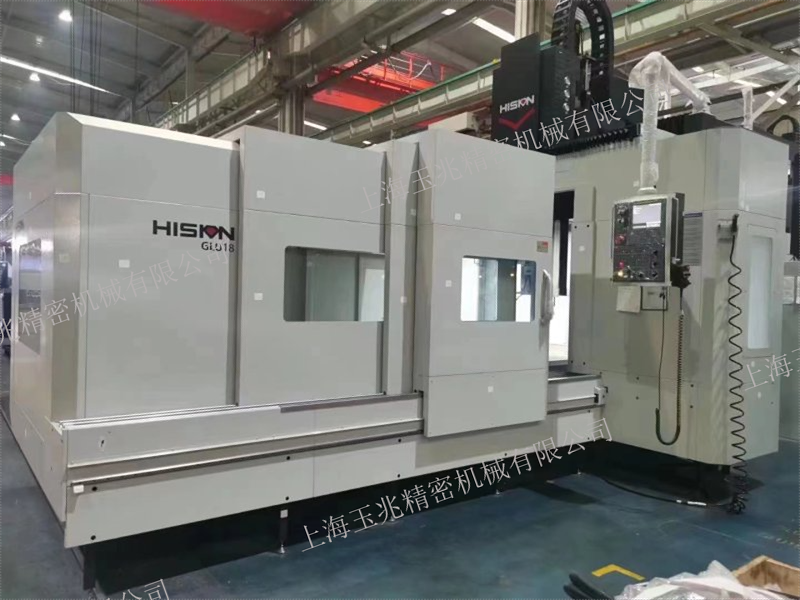
把一件需要行车吊装、长度按米来算的铸件送上机床,再让刀具在它的顶面、侧面、倾斜面上依次走刀,这件事的难点往往不在刀具,而在机床本身有没有这么大的空间和这么稳的底子。龙门加工正是为这一类工件准备的加工方式。它的结构可以拆成三段来看:两侧立柱、顶部横梁与底部底座共同围成一个刚性门框;主轴装在横梁上,能沿横梁左右移动,也能沿立柱上下移动;大型工作台则沿底座水平进给,部分机型的龙门架会整体移动。门框立起来之后,工件是躺在框架里被加工的,而不是被夹在某一个悬空部位,切削力沿两侧立柱与横梁分散传递,整机在强力切削时仍能维持几何形态的稳定。加工空间随之放大,工件尺寸的可容纳范围比一般机床宽出不少。门框式结构的另一处好处是受力路径清晰,长期使用之后精度变化也相对平缓。这类设备的安装对场地有一定要求,环境温度通常建议维持在17℃到25℃之间,理想温差±2℃,若被加工零件的要求不高,环境温度范围可以放宽到10℃至40℃。判断自己是否需要接触龙门加工,可以先量长度、再称重量,然后数一数加工面分布在几个方向上,答案通常写在数据里,而不是感觉里。
工件再大,也要靠夹具与工作台连成一体,装夹的可靠性是加工的前提。龙门加工的工作台面积较大,工件多采用底面定位的方式,由压板与垫块把工件固定在工作台上,定位面与支撑点需要避开加工部位,同时保证受力均匀。机床本体的找正依靠地脚螺栓与基础调整垫铁完成,这一步做得如何,会在工作台面的平面度上留下痕迹,因此设备安装阶段的基础处理不能简化。对于形状不规则的铸件,可以先加工出一处基准面再转入正式加工,减少因毛坯自身偏差带来的定位不确定。夹具结构应尽量简单,零件越少,累积间隙就越小。装夹位置还会影响切削力的传递路径,靠近支撑点加工一般比悬空部位更稳,龙门加工的工艺编排可以据此调整走刀顺序,把吃力的工步安排在支撑较好的位置完成,翻身找正的次数也就能一并压缩。夹具与工件的贴合面在装夹前应清理干净,残留的切屑或毛刺都可能造成定位偏差;工件装夹完成之后复核一遍压板的受力是否均匀,是避免加工中出现位移的一道简单工序,这些细节对龙门加工的尺寸稳定同样有意义。海天精工,打造工业精品的专业团队。
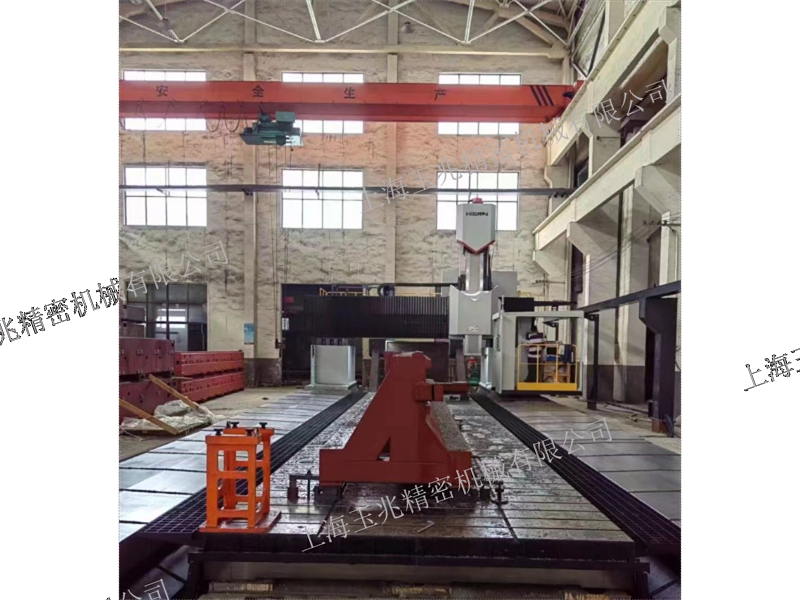
重切削时,机床要面对的是持续而集中的切削力,因此重型龙门加工的着眼点与常规加工有所不同。框架部分需要更大的截面与更密实的布筋,让力在传递过程中尽量分散;导轨与滑块要承受更大的载荷,滚柱结构配合按受力位置分布的承重滑块是常见做法;横梁与滑枕之间要有可靠的夹紧与平衡机构,横梁两侧设置强力夹紧结构,滑枕采用液压平衡,都是为了在吃力的工步上把部件固定住。主运动方面,全齿轮传动配合高低两档变速,低速段能够输出较大扭矩,用于大余量去除,高速段则用于表面成形。GLU28×40这类定梁机床正是在这一方向上做配置的机型,其铣、镗、钻、攻等功能可覆盖较大零件上的多类工序。重型龙门加工以安全为前提,装夹牢固、参数合理与刀具状态正常,三者缺一,设备能力就无从发挥,工件的装夹位置也应尽量靠近支撑点。重切削工况下,切削液与排屑环节承受的压力同样增大,切削液箱容量较大、端部配备提升链板式排屑器的机型,在连续作业时更能保持加工区的通畅。工件越重,装夹与吊装的辅助时间占比越高,这部分时间同样值得在方案里预留。海天龙门加工中心,稳定切削,高效运行,品质保证,满足多样制造需求,是您的理想选择。宁波高速龙门加工中心适用场景
精密龙门加工中心设备精度高、稳定性强,适合对加工质量有严格要求的生产场景。南京定梁龙门加工中心采购
龙门加工中心的动作由程序驱动,这一步把操作者的手感从切削过程中抽出来,前移到了工艺准备阶段。加工工艺被编写成程序输入控制系统,系统解析指令后驱动伺服电机,控制龙门框架、滑鞍、滑枕与主轴的运行轨迹、转速和进给量。对龙门设备而言,程序要处理的不只是刀具路径,还有各轴之间的配合关系,例如X轴双边驱动时的同步、横梁升降与滑枕位置的对应。这类配合靠数控同步轴功能与闭环检测维持,目的是避免运动部件在低速时出现爬行、在换向时出现滞后。程序化还带来重复性,同一套工艺可以反复调用,批次之间的差异被压缩,操作者的工作重心从摇动手柄转向核对外观、更换刀具和记录数据。在实际生产现场,程序调试通常要与首件试切配合完成,试切结果确认之后再进入批量加工,把这些步骤写进作业指导书,班次交接时就不容易走样。多品种、小批量的重型零件尤其看重程序切换的便利程度,把工艺文件与程序版本管理起来,是数控龙门加工稳定产出的基础工作。操作面板上显示的坐标与程序段编号,是排查问题时常用的两处信息,熟悉之后现场处理会快不少。南京定梁龙门加工中心采购


- 南京定梁龙门加工中心采购 2026-10-06
- 杭州高刚性龙门加工中心技术 2026-10-06
- 杭州数控龙门加工中心原理 2026-10-06
- 青浦区加工立式加工维保 2026-10-06
- 嘉定区直销立式加工维修价格 2026-10-06
- 常州风电设备龙门加工中心设备厂家 2026-10-05
- 浙江五面龙门加工中心配件供应 2026-10-05
- 上海制造立式加工厂家直销 2026-10-05



- 01 安庆卸荷溢流阀
- 02 宁波特殊夹具
- 03 Coating涂覆机价格
- 04 湖南智能智慧物流源头厂家
- 05 泰州无人饮料机公司
- 06 广东电子和塑料粒子CASSEL金属检测机厂家直销
- 07 镇江加工立式加工定制价格
- 08 高压电源无扰动快切继电保护在线监测装置
- 09 海南移动空调注意事项
- 10 上海深孔钻头多少钱