浙江多功能龙门加工中心刀具
关键词: 浙江多功能龙门加工中心刀具 龙门加工

 2026.10.08
文章来源:
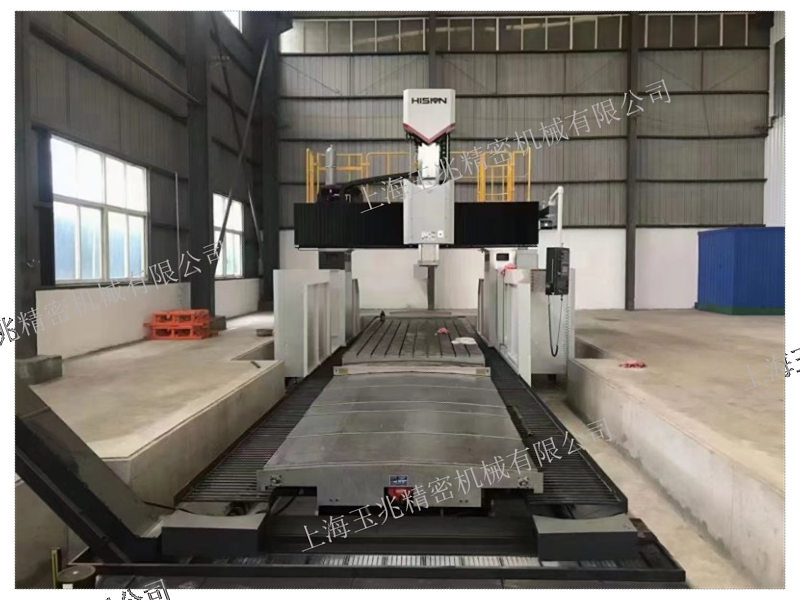
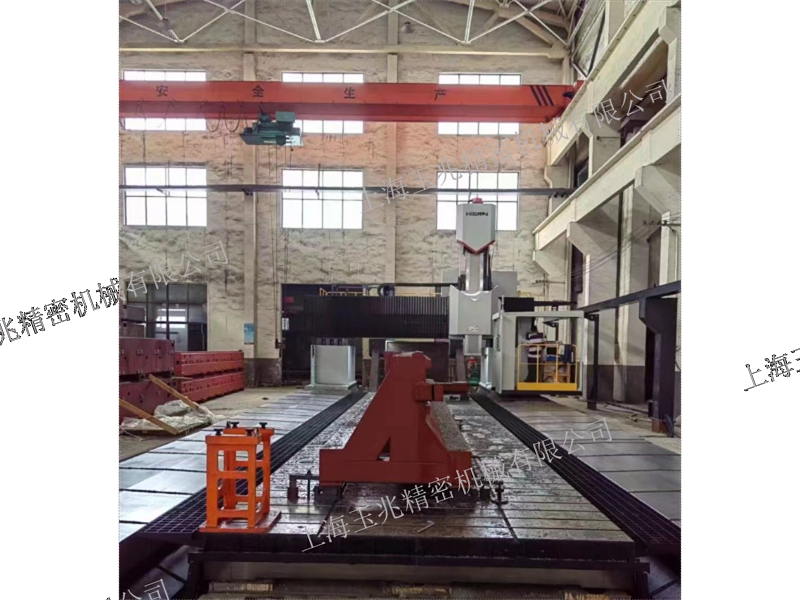
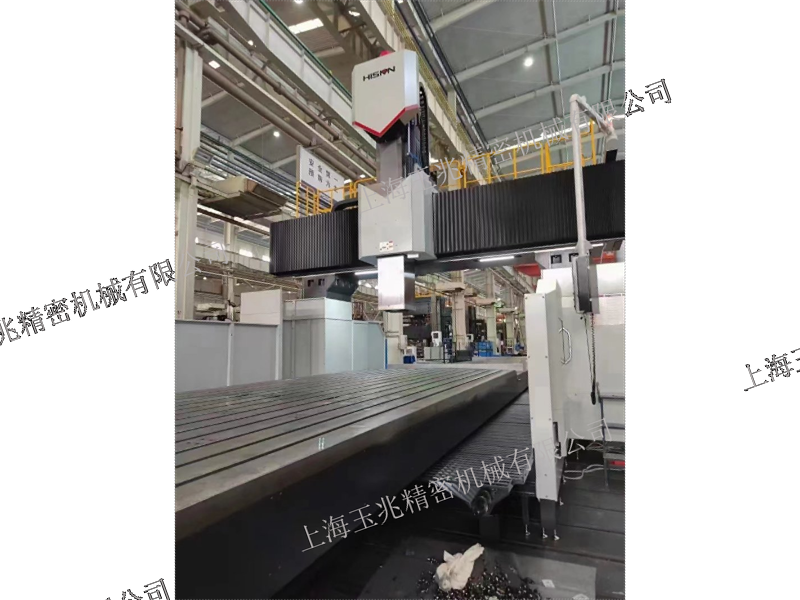
立柱移动与框架移动,看上去只是谁动谁不动的问题,落到加工上却关系到工件的装卸方式与厂房布局。动柱龙门五面加工中心GKU50ME×160属于龙门框架移动式结构,主体由若干大件组合而成,另外还有液压、润滑、气动、静压与冷却过滤系统,以及排屑装置与电控部分。在工序覆盖上,它同样偏宽,钻孔、扩孔、铰孔与内外螺纹的加工都能在机上一次安排,适合新能源装备、航空航天、汽车模具与五金橡胶方向的大型零件。框架移动式布局的一个附带好处是工件只需要装夹在工作台上,不必为机床的运动预留额外的让位空间,装卸时吊装的路线相对清晰,工件在工位之间的转运次数也随之减少。框架移动对同步性的要求更高,需要靠数控同步轴功能配合光栅尺闭环检测来维持运动一致性,低速段的爬行与换向滞后都需要在调试阶段确认。这类龙门加工设备适合加工精度要求较高、结构相对复杂的大型零件,选型时可结合厂房长度与吊装条件一起判断,并与供应方确认基础的承载需求,把这些前置条件谈清楚,设备到厂后的安装会顺畅一些。定制化龙门加工中心供应商可对接具体加工需求,从设计到生产全程提供专属解决方案。浙江多功能龙门加工中心刀具
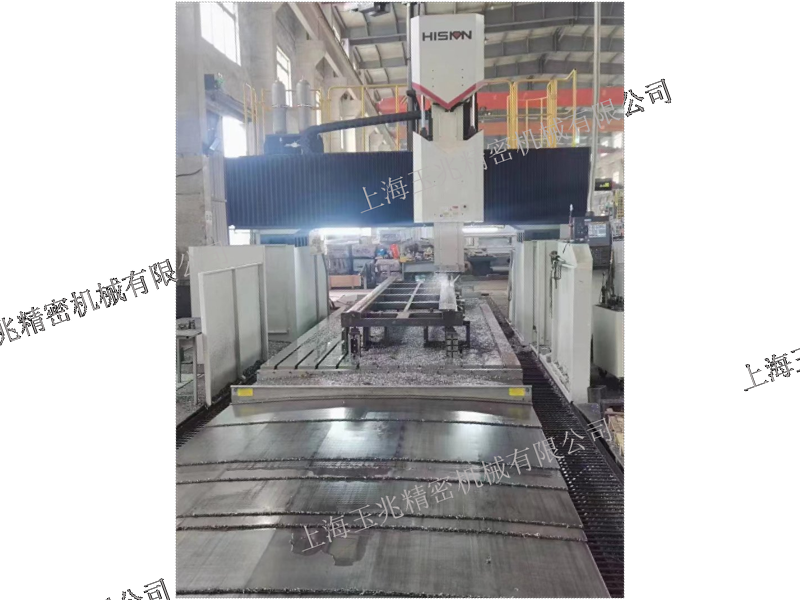
加工完成之后再发现问题,代价往往比在加工中发现问题高得多。龙门加工中心在检测环节通常有两种配置思路。一种是利用机床自身的能力,通过光栅尺闭环检测与数控系统的补偿功能维持定位表现,丝杠的反向间隙与热伸长由预拉伸与补偿手段处理。另一种是增加单独的测量装置:部分机型可选配工件找正与测量系统,含软硬件、刀柄与探针,用于测量、找正工件位置并自动修正工件坐标系,也可以在加工循环中进行测量,监控工件的尺寸与位置并自动修正偏置量。GRU30E×40一类机型还配备较完整的监控功能,可实时监测液压、润滑状态及各轴负载,具备自诊断能力。把首件确认、过程抽检与终检节点排进工艺文件,检测手段才能真正发挥作用,龙门加工的精度管理也就不再依赖个人经验,批次之间的可比性也更强。测量数据的记录方式也值得固定下来,把每次检测的时间、部位与结果按统一格式保存,一段时间之后就能看出尺寸的变化趋势,为龙门加工的工艺调整提供依据,必要时可与厂家应用技术团队一起分析。常州龙门加工中心原理重型龙门加工依托高刚性框架,可在一次装夹中完成多面加工,确保大型构件的精度与加工效率。
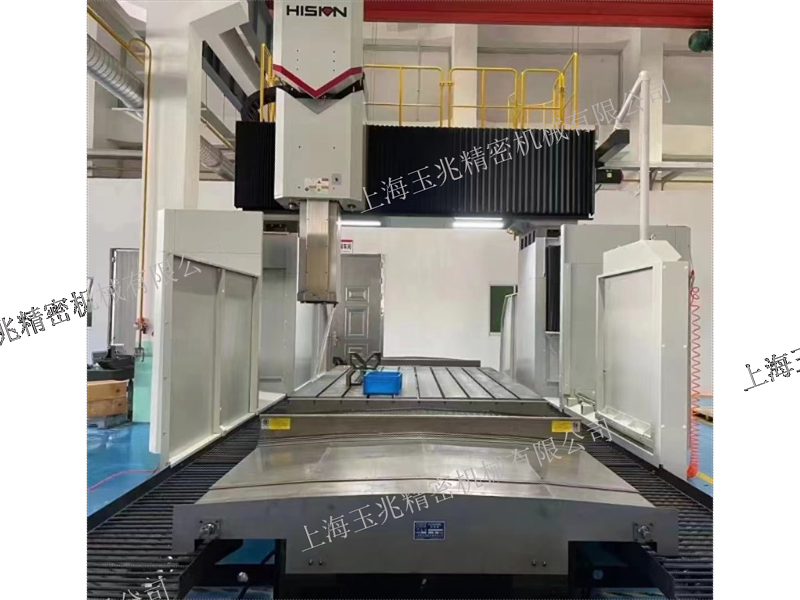
当工件的加工高度变化较大时,横梁能不能升降就成了一个实际问题,动梁结构正是从这里进入工艺讨论的。横梁沿立柱上下移动,滑枕再在横梁上左右移动、上下进给,设备可以在不改变工件装夹状态的前提下适应不同高度的加工部位。海天精工的GKU40ME×90就是龙门框架整体移动式动梁龙门铣镗床,它在传统龙门机床基础框架刚性强、结构对称、稳定性强的基础上,采用PRO/E三维设计与有限元分析优化主要结构,通过调整布筋与质量分布,使整机载重大、动态特性好,适合超大、超重零件的加工。从工序上看,这类设备的覆盖面偏宽,平面铣削、孔系镗削与螺纹加工都能在同一台机床上安排;它面向的多是船舶、工程机械、轨道交通方向的大件,这与海天精工龙门镗铣加工中心系列的产品结构有关。龙门加工采用动梁形式之后,加工柔性的确有所增加,但横梁的平衡与夹紧需要相应机构来保障,液压平衡与两侧强力夹紧结构在其中承担了主要作用,这些内容可以在横梁部分展开看。横梁升降带来的另一个影响是厂房高度,这一项在选型时也需要一并确认。
设备能被用来做什么,通常写在它的功能清单里。龙门加工中心一般具备铣削、镗削、钻削、攻螺纹、锪削等多种加工功能,其中钻削还包含钻孔、扩孔与铰孔。这些功能对应的工序差别不小:铣削处理平面与轮廓,镗削处理尺寸精度要求较高的孔,钻削处理孔的初成与修整,攻螺纹完成内外螺纹的连接准备,锪削则用于孔的端面与沉台。功能齐全并不意味着一次装夹就能把所有工序排完,还要看刀具数量、刀柄规格与主轴转速范围是否覆盖得住。GLU28×40与MOU28×50这两款定梁机床,功能覆盖面都比较宽,可以支撑能源装备、模具、工程机械与轨道交通等领域的大型零件加工。把典型零件的工序清单列出来,与龙门加工设备的功能与转速区间逐条对照,是判断加工能力是否够用的一种笨办法,却也是相对不易出错的办法,尤其适合工序跨度大、余量分配复杂的零件。工序跨度大的零件往往需要多把刀具连续作业,刀库容量、换刀方式与刀具管理规则会直接影响龙门加工设备的连续运行能力;把刀具按加工特征分组编号,调用时不容易出错。海天精工,专注每一道工序的完美。
风电设备的零件有一个共性:单个尺寸大、单件重量高,加工面分布在几个方向上,批量又不像汽车零件那样密集。这类工况对设备的行程与承载提出了直接要求,也因此让风电设备龙门加工成为一个较为常见的应用方向。大型铸件的装夹需要稳固的支撑面,工作台的承重能力与台面尺寸要能容纳工件及其夹具;加工内容往往包含平面、法兰面与孔系,多面加工可以减少翻身次数,让各面之间的位置关系更容易保持一致。设备在配置上通常要考虑较长的X向行程与足够的Z向可达深度,主轴需要兼顾大余量去除与精加工的两段需求,齿轮变速配合恒温冷却的方式能够覆盖这类跨度。厂房条件同样要跟上,地基、吊装与用电容量需要在设备到货之前落实,安装场地的环境温度与粉尘浓度也应按设备安装要求控制。把典型工件的图纸与重量区间整理出来再谈龙门加工的配置,沟通效率会明显提高。设备安装场地的环境温度通常建议控制在17℃至25℃之间,湿度与粉尘浓度同样需要按设备安装要求落实,这些条件对长周期连续加工的尺寸稳定性有直接影响。龙门加工中心,广泛应用于航空航天等行业。五面龙门加工中心机床
经济型龙门加工中心价格贴合中小企业预算,在保证基础性能的同时降低采购成本。浙江多功能龙门加工中心刀具
工件的长度跨到数米、重量以吨计时,常规加工设备的行程和刚性都会显出边界,大型龙门加工面对的正是这类零件。它的价值不在某一项参数上,而在于把尺寸、重量与刚性放在同一副框架里一并解决。加工区由立柱与横梁围出,工作台托住工件,主轴按程序在横梁与立柱之间移动,刀具有了足够范围去接近各个加工面。工件装夹一次后位置相对固定,机床去适应工件,而不是让工件在反复翻转与转运中被一次次重新定位,找正带来的误差累积也随之减少。船舶结构件、能源装备、轨道交通车体等制造环节,对这类加工方式的使用比较频繁。设备占地往往大于中小型机床,厂房规划时要把地基条件、吊装通道与用电容量一并预留,电源按三相380V配置,地面要能承受机床与工件的叠加载荷。地基处理与设备水平找正属于前期准备工作,地脚螺栓与基础调整垫铁用于把机床本体校正,这一步做得扎实,后续加工中的几何精度才有稳定基础。定规格时按典型工件的尺寸加上一定余量来考虑,通常比照着偶尔出现的超规格件来定更贴实际,少数特殊情况可以借助外协消化。浙江多功能龙门加工中心刀具


- 南京定梁龙门加工中心采购 2026-10-06
- 杭州高刚性龙门加工中心技术 2026-10-06
- 杭州数控龙门加工中心原理 2026-10-06
- 青浦区加工立式加工维保 2026-10-06
- 嘉定区直销立式加工维修价格 2026-10-06
- 常州风电设备龙门加工中心设备厂家 2026-10-05
- 浙江五面龙门加工中心配件供应 2026-10-05
- 上海制造立式加工厂家直销 2026-10-05



- 01 安庆卸荷溢流阀
- 02 宁波特殊夹具
- 03 Coating涂覆机价格
- 04 山东房车空调款式
- 05 湖南智能智慧物流源头厂家
- 06 山东直销HIROTAKA按需定制
- 07 泰州无人饮料机公司
- 08 广东电子和塑料粒子CASSEL金属检测机厂家直销
- 09 镇江加工立式加工定制价格
- 10 吴江区自动化设备阀体打磨多少钱