无锡加工焊接类零件
关键词: 无锡加工焊接类零件 焊接类零件

 2026.10.08
文章来源:
焊接工艺评定(PQR)与依据评定结果编制的焊接工艺规程(WPS),是大件精密焊接领域一切生产活动的法律与技术圣经,在进行任何新材料、新接头形式或新焊接方法的正式生产前,我们都必须严格按照ASMESectionIX或等同国家标准的规定,执行严谨的焊接工艺评定试验,这包括制备与实际产品同材质、同厚度、同热处理状态的试板,在模拟现场条件下完成焊接,然后对试板进行全部的破坏性检测,包括拉伸、弯曲、冲击、硬度测试,以及宏观金相和微观组织分析,以验证焊缝及热影响区的力学性能与冶金性能是否满足设计要求,只有评定合格后,其记录的全部关键参数(母材、焊材、电流电压、速度、热输入、预热及层间温度等)才被固定下来,形成指导生产的WPS文件,焊工必须严格依照WPS操作,任何超出规定范围的参数变更都需要重新评定或由责任工程师进行严格的论证与批准,这套体系确保了焊接这一高度依赖“人机料法环”因素的过程,其结果的科学性与可重复性,是大型焊接结构产品能够通过国际第三方检验、获得船级社认证并极终应用于关键工程领域的根本保障。 专业焊接零件加工厂家,精通电弧焊、氩弧焊等工艺,焊缝牢固平整,适配机械、汽车等行业需求。无锡加工焊接类零件
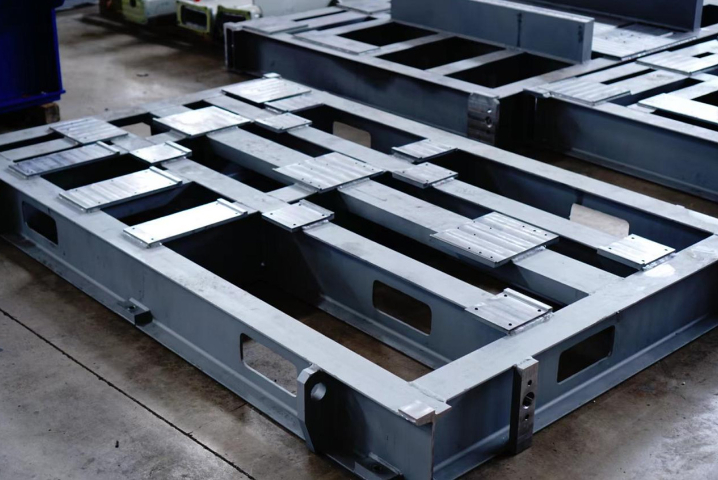
面对未来制造业向智能化、绿色化转型的大趋势,我们在大件精密焊接领域正积极探索数字化转型与可持续制造,通过部署基于工业物联网的焊接数据采集系统,我们将每一台焊机、每一处传感器连接入网,构建焊接过程的数字孪生,利用大数据分析优化工艺窗口、预测设备维护需求、实现质量预警,在绿色制造方面,我们研究应用低烟尘、低飞溅的焊接材料,采用节能型逆变焊机,并投资烟尘集中净化处理系统,改善车间环境,减少排放,同时,探索将焊接残余应力作为一种“预置应力场”进行主动设计,用以提升结构抗疲劳性能的新理念,我们相信,焊接这一古老而重要的连接技术,在新时代将与数字化、新材料、新能源等领域深度融合,持续焕发新的生命力,而我们作为深耕于此的制造商,将以持续的技术创新与较好的工程实践,迎接并带领这一变革。 青浦区本地焊接类零件承接不锈钢、碳钢等材质焊接类零件定制,从单件到批量生产均保证焊缝强度与美观。
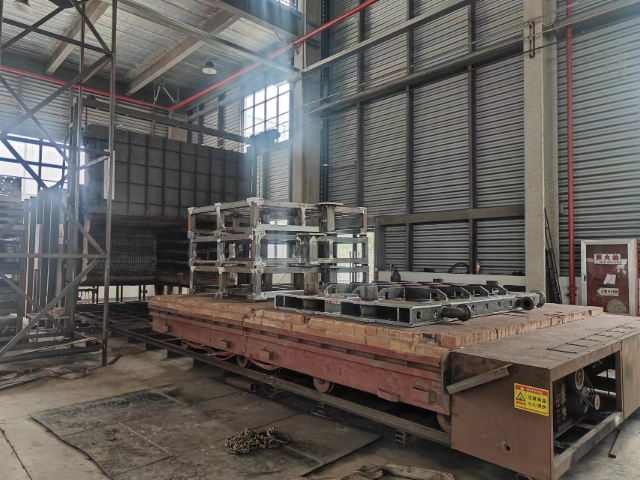
大型压缩机机壳的铸造-焊接复合制造工艺具有特殊性,通常将复杂形状部分采用铸钢件,简单部分采用钢板焊接而成,异种材料焊接时需要特殊的过渡层焊接工艺,焊前对铸件进行全方面的MT和UT检测,预热到150℃以上。采用低氢型焊条进行多层多道焊,严格控制层间温度,焊后立即进行消氢处理,所有焊缝必须100%超声波检测和磁粉检测,焊接完成后整体进行消除应力热处理,**进行精加工确保轴承座等重要部位的尺寸精度,这种复合制造工艺对焊接变形控制和残余应力消除要求较高。
大型风力发电机组塔筒的焊接生产具有规模化特点,塔筒通常由多段30-50mm厚的钢板卷制焊接而成,采用双丝埋弧自动焊工艺进行纵缝焊接,通过精确控制焊接参数保证焊缝一次成型。环缝焊接时使用专门的滚轮架和焊接操作机,确保焊接过程的稳定性,每条焊缝都要进行外观检查、超声波检测和磁粉检测,焊接完成后整体进行尺寸检测,圆度偏差不得超过直径的,进行喷砂处理和防腐涂装,所有焊接工艺都必须通过严格的工艺评定试验,确保塔筒在20年设计寿命内能够承受复杂的交变载荷。熟练掌握弧焊点焊等多种焊接工艺技术。
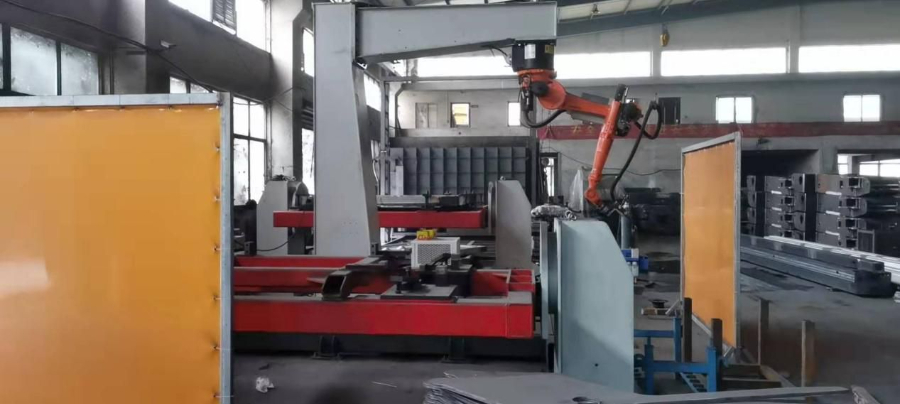
焊接零件加工领域正迎来一系列技术革新,***提升了加工效率、精度和可靠性。在传统工艺中,焊接变形、残余应力和材料不均匀性一直是影响加工质量的关键难题,而自适应加工技术的出现为这些问题提供了智能解决方案。通过集成3D扫描和实时监测系统,加工设备可自动识别焊接件的实际形貌,动态调整刀具路径,实现变形补偿加工,将精度误差控制在±。同时,机器人辅助焊接与加工一体化技术的推广,使得焊接与后续机加工可在同一装夹下完成,大幅减少基准转换误差,特别适用于航空航天复杂构件的高效制造。在刀具技术方面,新型涂层硬质合金刀具和低温切削技术有效应对了焊缝区域硬度不均带来的刀具磨损问题,延长刀具寿命30%以上。此外,数字孪生和仿真优化的应用,可在加工前预测焊接变形趋势并优化工艺参数,减少试错成本。随着人工智能质量检测和云平台数据管理的普及,焊接零件加工正朝着智能化、高柔性化方向发展,为重型机械、新能源装备等领域提供更高效、更可靠的制造解决方案。 焊接可以使用不同类型的焊接材料。浙江附近焊接类零件厂家
各类普通辅助机床配套作业,可完成焊接零件倒角、攻丝、修边,让成品外观更加规整。无锡加工焊接类零件
石油化工领域的大型反应器焊接需要特殊的工艺控制,特别是厚度超过100mm的铬钼钢制加氢反应器,焊接前必须将材料预热到150-200℃,并保持在整个焊接过程中,采用低氢型焊条进行窄间隙手工电弧焊,每焊完一层都要进行消氢处理,焊后立即进行350-400℃的后热处理。极后进行整体消除应力热处理,所有纵环焊缝必须100%射线检测和超声波检测,并按JB4730标准进行评定,对接焊缝还需取样进行拉伸、冲击和硬度测试,确保焊接接头在高温高压临氢环境下具有足够的强度和抗氢致开裂能力。无锡加工焊接类零件

- 马鞍山哪里有激光切割加工整板切割 2025-12-17
- 滁州定制激光切割加工 2025-12-17
- 马鞍山本地焊接类零件换热器壳体 2025-12-17
- 湖州大件精密切割激光切割加工报价 2025-12-17
- 苏州本地激光切割加工中厚板切割 2025-12-17
- 湖州定制龙门加工机械设备机架 2025-11-17
- 浙江哪里有龙门加工厂家供应 2025-11-17
- 安徽定制龙门加工机械设备机架 2025-11-17



- 01 宁波特殊夹具
- 02 Coating涂覆机价格
- 03 湖南智能智慧物流源头厂家
- 04 泰州无人饮料机公司
- 05 镇江加工立式加工定制价格
- 06 海南移动空调注意事项
- 07 上海深孔钻头多少钱
- 08 中山医药打标机直销
- 09 天津自动升降旋转蒸发器原理
- 10 绍兴CAF测试系统现货直发