宣城本地焊接类零件机械设备底座
关键词: 宣城本地焊接类零件机械设备底座 焊接类零件

 2026.10.08
文章来源:
生产现场的清洁度与环境控制,对于追求高质量的大件焊接而言,绝非是简单的“5S”管理要求,而是直接影响焊缝冶金质量的硬性技术指标,焊接区域必须与打磨、切割、喷涂等产生粉尘的工序严格隔离,车间内需维持正压并配备有效的空气过滤系统,以控制空气中的悬浮颗粒物,因为飘落的灰尘、油雾一旦进入电弧区,就可能成为焊缝气孔或夹杂的成核源,对于铝、镁、钛等活泼金属的焊接,更是需要在专门的洁净房或充氩保护舱内进行,将环境湿度降至极低水平,焊丝需随用随取,从真空包装中取出后若未用完需妥善干燥保存,工件在组对前需用用溶剂清洗,焊接时甚至需要对焊缝背面进行拖罩保护,防止氧化,这种对环境的前列苛求,源于对焊接冶金过程物理本质的深刻理解——电弧熔池是一个微型的“冶金反应器”,其纯净度直接决定了凝固后金属的性能,因此,一个现代化的大件精密焊接车间,其环境管控标准堪比精密实验室,这是保证产品在高标准领域(如半导体设备、航空航天部件)竞争力的基础。 煤炭设备焊接零件经热处理优化,耐磨抗压,可长期适配工矿高强度复杂作业环境。宣城本地焊接类零件机械设备底座
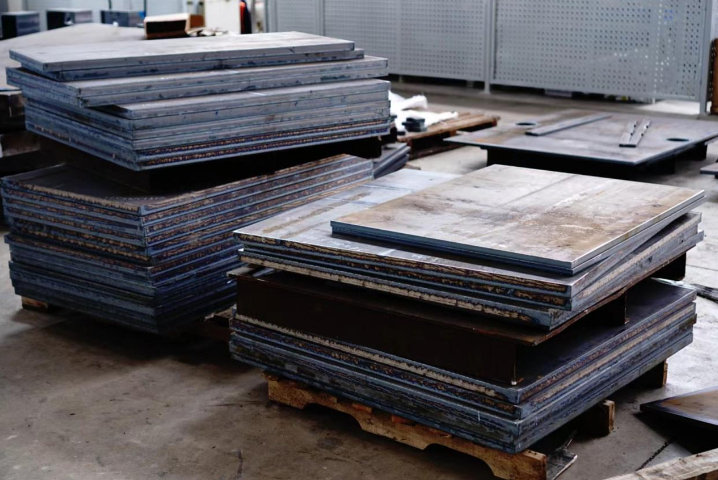
焊接零件加工是船舶制造的**环节,直接影响船舶结构的强度、精度和使用寿命。现代船舶制造中,大型焊接部件如船体分段、甲板结构和舱壁等均需高精度加工以确保装配吻合度和水密性。龙门加工中心等重型设备凭借高刚性和大行程优势,可高效完成焊接坡口制备、平面铣削及孔系加工,***提升船体建造效率。同时,数控切割与焊接机器人技术的结合,使复杂曲面焊接件的加工精度达到±1mm以内,满足国际海事组织(IMO)的严苛规范。然而,焊接变形和残余应力仍是船舶制造的主要挑战。厚板多层焊接易导致构件翘曲,需通过工艺优化(如分段焊接、反变形技术)或后续机械矫正控制形变。此外,焊接接头区域的疲劳性能直接影响船舶安全性,因此加工时需采用无损检测(如超声波探伤)与精密铣削相结合的策略,确保关键部位无缺陷。随着智能焊接与数字化加工技术的发展,焊接零件加工正推动船舶制造向高效化、轻量化方向迈进,为超大型集装箱船和LNG运输船等**船型提供可靠支撑。 宣城焊接类零件报价焊接类零件加工可配套提供机加工服务,实现从焊接到表面处理的一体化生产。
随着智能制造技术的快速发展,智能检测+自适应加工的深度融合正***提升焊接类零件的加工质量和效率。传统焊接零件因残余应力、热变形等问题,加工时需依赖人工经验进行反复测量与补偿,而智能检测技术(如在线激光扫描、机器视觉和实时传感器监测)可快速获取工件三维形貌数据,精细识别焊接变形区域,为自适应加工系统提供动态修正依据。例如,在大型焊接结构件加工中,基于点云数据的自适应路径规划能自动调整切削参数和刀具轨迹,补偿局部变形,将加工误差控制在±,大幅减少后续矫形工序。此外,自适应加工系统通过集成力反馈和振动监测功能,可实时优化切削力与进给速度,避免因焊缝硬度不均导致的刀具异常磨损,延长工具寿命20%以上。在能源装备、轨道交通等领域,这类技术已成功应用于风电塔筒法兰、高铁转向架等关键部件的批量生产,实现加工效率提升30%的同时降低废品率。未来,随着数字孪生和AI预测模型的进一步应用,焊接零件加工将迈向更高水平的智能化与一致性,推动重型装备制造向“零缺陷”目标迈进。
针对大厚度(通常指超过30毫米)高强度钢板的焊接,多层多道焊工艺的精细化管理是确保焊缝全截面性能均匀、避免层间缺陷的重中之重,这绝非简单地将焊道一层层堆叠上去,而是需要根据坡口的宽度与深度,由工艺工程师预先编制详尽的焊接工艺卡,明确规定每一层、每一道焊枪的行走路径、摆动幅度、焊接电流电压、送丝速度及层间温度,打底焊道通常采用低热输入的脉冲气体保护焊或窄间隙埋弧焊,以保证根部熔透且背面成型良好,后续的填充层则需仔细清理前一层的焊渣与飞溅,并使用角磨机修磨凸起处与潜在的气孔,确保熔合线清洁,在接近盖面时,要特别注意焊缝与母材过渡区的平滑,避免出现咬边或余高过大的应力集中点,整个过程需要焊工具备较高的专注度与稳定性,并借助焊接参数实时监控系统记录每一段焊缝的热输入数据,确保其严格符合评定合格的焊接工艺规程(WPS)要求,对于核电主管道、水电站涡轮机壳这类承受极端循环载荷的构件,焊缝的冲击韧性、疲劳强度与母材等强甚至更强是硬性指标,而这正是通过严格执行如此精细化的多层多道焊接工艺来实现的,任何一层的参数失控或清洁不到位,都可能在厚板内部埋下隐患。 复杂结构焊接类零件定制我们经验丰富。
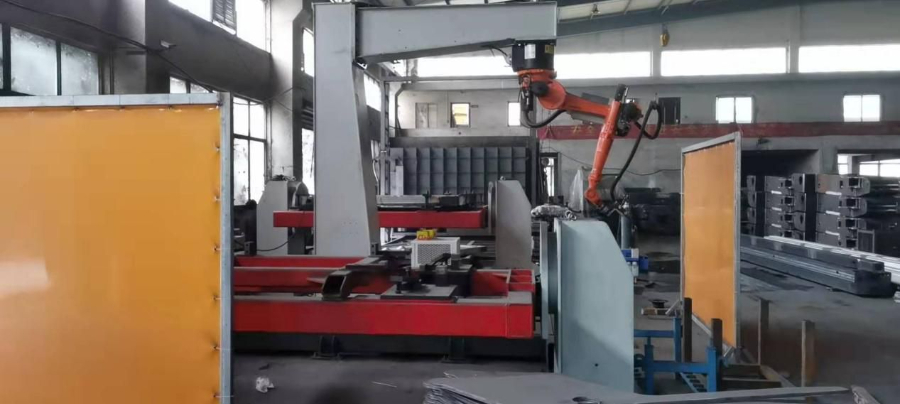
LNG储罐9%镍钢的内罐焊接是低温压力容器制造的关键技术,由于工作温度低至-196℃,焊接接头必须具有优异的低温韧性,采用特殊的镍基焊材进行手工电弧焊或TIG焊,焊接前需要预热到100-150℃,严格控制层间温度不超过150℃,焊后不进行热处理以避免影响材料性能,所有焊缝必须100%进行射线检测和渗透检测,并按ASME标准进行-196℃的冲击试验,焊接过程中还需特别注意避免磁偏吹现象,每条焊缝都要记录详细的焊接参数,确保在极端低温条件下不会发生脆性断裂。焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。宝山区哪里有焊接类零件空压机油箱
鑫成机械擅长泡沫塑料设备非标焊接零件制作,可按需定制异形、非标焊接结构配件。宣城本地焊接类零件机械设备底座
焊缝的微观组织与性能的精确调控,是焊接冶金学在工程实践中的较高体现,我们不只只满足于宏观上的无损检测合格,更通过定期的工艺评定试板,进行系统的金相分析、硬度测绘和冲击试验,深入研究不同焊接参数与后热处理下,焊缝金属柱状晶与等轴晶的比例、先共析铁素体与针状铁素体的形态分布、热影响区粗晶区与细晶区的宽度及性能梯度,对于核电用钢,我们关注焊缝金属中δ-铁素体含量的控制,以保证抗热裂性与长期高温性能的平衡;对于管线钢,我们追求热影响区获得以针状铁素体为主的高韧性组织,通过优化焊材成分、控制冷却速度,我们能够像“裁剪”材料一样,在微观尺度上设计和塑造焊缝的性能,这种深度的冶金分析与控制能力,使我们有能力承接较前列、较苛刻的焊接研发与制造任务,为客户解决材料连接上的根本性难题。 宣城本地焊接类零件机械设备底座

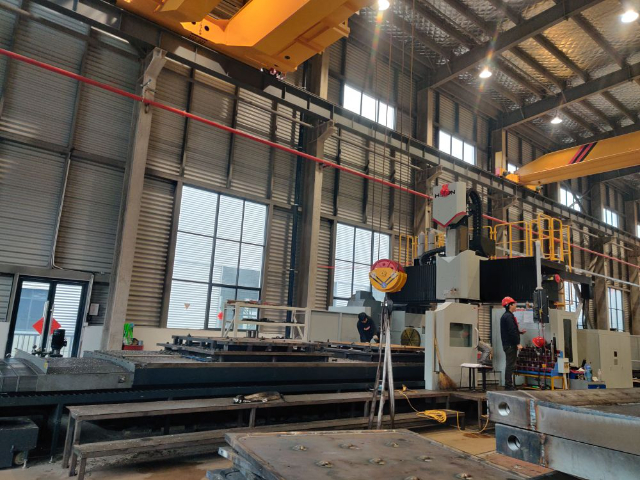
- 杭州龙门加工机械设备机架 2025-12-18
- 常州焊接类零件 2025-12-18
- 苏州大型龙门加工换热器壳体 2025-12-18
- 马鞍山哪里有激光切割加工整板切割 2025-12-17
- 滁州定制激光切割加工 2025-12-17
- 马鞍山本地焊接类零件换热器壳体 2025-12-17
- 湖州大件精密切割激光切割加工报价 2025-12-17
- 苏州本地激光切割加工中厚板切割 2025-12-17



- 01 安庆卸荷溢流阀
- 02 宁波特殊夹具
- 03 Coating涂覆机价格
- 04 湖南智能智慧物流源头厂家
- 05 泰州无人饮料机公司
- 06 广东电子和塑料粒子CASSEL金属检测机厂家直销
- 07 镇江加工立式加工定制价格
- 08 高压电源无扰动快切继电保护在线监测装置
- 09 海南移动空调注意事项
- 10 上海深孔钻头多少钱