青浦区附近焊接类零件报价
关键词: 青浦区附近焊接类零件报价 焊接类零件

 2026.10.10
文章来源:
随着智能制造技术的快速发展,智能检测+自适应加工的深度融合正***提升焊接类零件的加工质量和效率。传统焊接零件因残余应力、热变形等问题,加工时需依赖人工经验进行反复测量与补偿,而智能检测技术(如在线激光扫描、机器视觉和实时传感器监测)可快速获取工件三维形貌数据,精细识别焊接变形区域,为自适应加工系统提供动态修正依据。例如,在大型焊接结构件加工中,基于点云数据的自适应路径规划能自动调整切削参数和刀具轨迹,补偿局部变形,将加工误差控制在±,大幅减少后续矫形工序。此外,自适应加工系统通过集成力反馈和振动监测功能,可实时优化切削力与进给速度,避免因焊缝硬度不均导致的刀具异常磨损,延长工具寿命20%以上。在能源装备、轨道交通等领域,这类技术已成功应用于风电塔筒法兰、高铁转向架等关键部件的批量生产,实现加工效率提升30%的同时降低废品率。未来,随着数字孪生和AI预测模型的进一步应用,焊接零件加工将迈向更高水平的智能化与一致性,推动重型装备制造向“零缺陷”目标迈进。 焊接类零件加工严格遵循工艺标准,每道焊缝经无损检测,杜绝虚焊、漏焊等隐患。青浦区附近焊接类零件报价
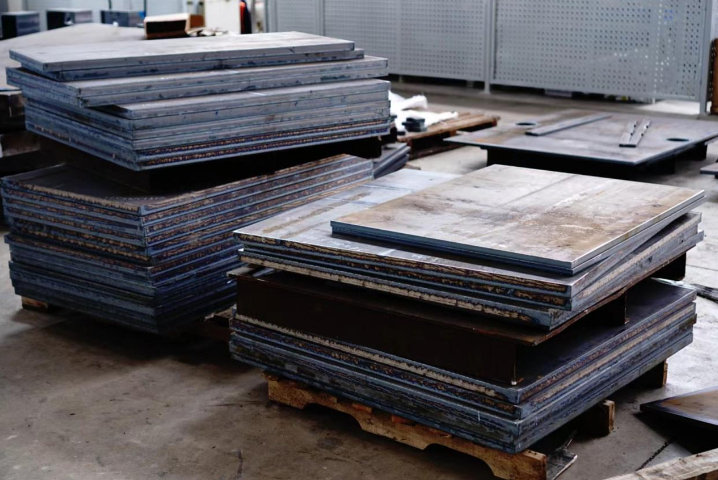
焊接零件的高效加工关键在于实现复杂结构的一体化成型与高精度加工。龙门加工中心凭借其大行程、多轴联动和重切削能力,成为焊接框架、箱体类零件加工的**装备。通过优化装夹方案与工艺路径,可一次性完成焊接件的多面铣削、钻孔及镗孔工序,避免重复定位带来的累积误差。例如,在工程机械领域,大型焊接结构件(如挖掘机回转平台)通常需加工数十个装配孔与基准面,传统分序加工效率低下且精度难以保证,而龙门机床配合自动换刀系统(ATC)和高速主轴,可在单次装夹中完成全部关键特征加工,效率提升40%以上。针对焊接变形带来的加工基准偏移问题,现代工艺采用激光扫描或在线测量技术实时补偿加工路径,结合CAM软件的智能余量分配功能,有效解决因热变形导致的尺寸偏差。此外,模块化夹具与液压定位系统的应用,进一步缩短了大型焊接件的装调时间,实现批量生产中的快速换型。随着五轴联动技术和在机检测系统的普及,焊接类复杂零件的加工正朝着更高集成度、更高精度的方向发展,为重型装备制造提供可靠的技术支撑。 青浦区附近焊接类零件报价8名管理人员统筹焊接生产计划,合理调配设备产能,保障焊接工序有序高效推进。
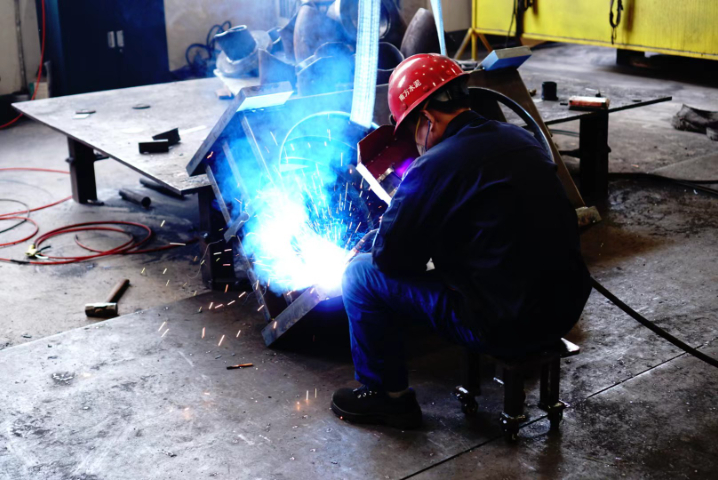
在大型精密焊接构件的制造领域,材料的前期处理与预处理是决定极终焊缝质量与结构完整性的基石,我们必须对即将进行焊接的厚板或异形结构件进行极为严谨的预处理,这包括使用大型数控切割设备或激光切割机确保坡口尺寸的精确性,其角度、钝边公差需控制在正负,同时利用喷砂或抛丸工艺彻底清理待焊区域及两侧至少20毫米范围内的氧化皮、铁锈、油污及水分,直至露出均匀的金属光泽,并通过磁粉或渗透检测确保预处理表面不存在微裂纹等缺陷,因为任何残留的杂质在后续超过1500摄氏度的高温电弧下都会气化或熔入熔池,从而可能引入气孔、夹渣甚至氢致裂纹等致命缺陷,对于高强钢或特种合金材料,还需严格控制预热温度,使用数字式红外测温多点监控,确保母材整体达到工艺要求的80至150摄氏度区间,以降低焊接冷却过程中的淬硬倾向和应力集中,这一整套预处理流程的严格执行,看似繁琐耗时,实则是保障后续自动化焊接过程稳定、焊缝力学性能达标、避免批量返工甚至结构失效的先决条件,尤其在涉及海上平台风电塔筒、重型工程机械骨架或大型压力容器等关乎生命安全的重载结构制造中,其重要性怎么强调都不为过。
液压油缸的焊接类零件虽然结构相对简单,但对焊缝的致密性要求较高,缸筒与端盖的环缝焊接通常采用双面埋弧焊工艺,焊接前要进行严格的坡口加工和清洁处理,使用H08Mn2SiA焊丝配合SJ101焊剂,焊接电流控制在550-650A范围,焊接速度保持在28-32cm/min,确保焊缝熔深达到壁厚的70%以上,焊后要进行100%超声波检测,关键产品还要进行水压试验,试验压力为工作压力的,所有焊接接头都要进行宏观金相检验,验证其无未熔合、夹渣等缺陷。这种严格的质量控制确保了液压油缸在300Bar高压下长期工作不发生泄漏失效。企业可为环保设备提供专业焊接加工服务,焊缝密实牢固,适配各类环保设备结构装配需求。
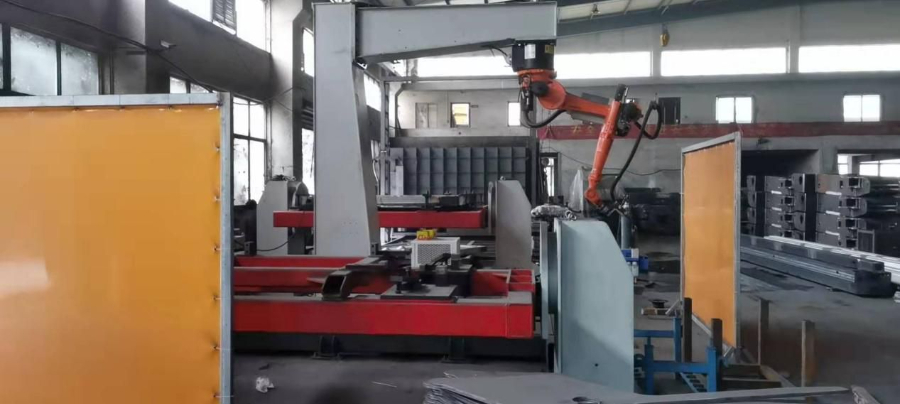
生产现场的清洁度与环境控制,对于追求高质量的大件焊接而言,绝非是简单的“5S”管理要求,而是直接影响焊缝冶金质量的硬性技术指标,焊接区域必须与打磨、切割、喷涂等产生粉尘的工序严格隔离,车间内需维持正压并配备有效的空气过滤系统,以控制空气中的悬浮颗粒物,因为飘落的灰尘、油雾一旦进入电弧区,就可能成为焊缝气孔或夹杂的成核源,对于铝、镁、钛等活泼金属的焊接,更是需要在专门的洁净房或充氩保护舱内进行,将环境湿度降至极低水平,焊丝需随用随取,从真空包装中取出后若未用完需妥善干燥保存,工件在组对前需用用溶剂清洗,焊接时甚至需要对焊缝背面进行拖罩保护,防止氧化,这种对环境的前列苛求,源于对焊接冶金过程物理本质的深刻理解——电弧熔池是一个微型的“冶金反应器”,其纯净度直接决定了凝固后金属的性能,因此,一个现代化的大件精密焊接车间,其环境管控标准堪比精密实验室,这是保证产品在高标准领域(如半导体设备、航空航天部件)竞争力的基础。 公司对内实行焊接加工精细化管理,规范作业流程,杜绝焊缝缺陷,稳定每批次焊接成品品质。无锡哪里有焊接类零件机械设备底座
专业承接各类焊接类零件加工定制服务。青浦区附近焊接类零件报价
LNG储罐9%镍钢的内罐焊接是低温压力容器制造的关键技术,由于工作温度低至-196℃,焊接接头必须具有优异的低温韧性,采用特殊的镍基焊材进行手工电弧焊或TIG焊,焊接前需要预热到100-150℃,严格控制层间温度不超过150℃,焊后不进行热处理以避免影响材料性能,所有焊缝必须100%进行射线检测和渗透检测,并按ASME标准进行-196℃的冲击试验,焊接过程中还需特别注意避免磁偏吹现象,每条焊缝都要记录详细的焊接参数,确保在极端低温条件下不会发生脆性断裂。青浦区附近焊接类零件报价

- 湖州激光切割加工来图定制 2026-10-09
- 闵行区大型焊接类零件 2026-10-09
- 无锡加工焊接类零件 2026-10-08
- 上海大型焊接类零件 2026-10-08
- 湖州焊接类零件空压机油箱 2026-10-08
- 闵行区加工焊接类零件 2026-10-08
- 青浦区本地焊接类零件报价 2026-10-08
- 无锡本地焊接类零件厂家 2026-10-08



- 01 卧龙高压永磁同步电动机厂家
- 02 南京钢木结构讲台加工
- 03 湖州小型蝶阀选型软件
- 04 安徽20立方空压机要多少钱
- 05 虎丘区防爆风淋室厂家直销
- 06 阜阳测定仪
- 07 3c电子激光锡球机价格
- 08 江西永磁除铁机推荐货源
- 09 无锡正压密相输送系统装置
- 10 山西微型激光切割机